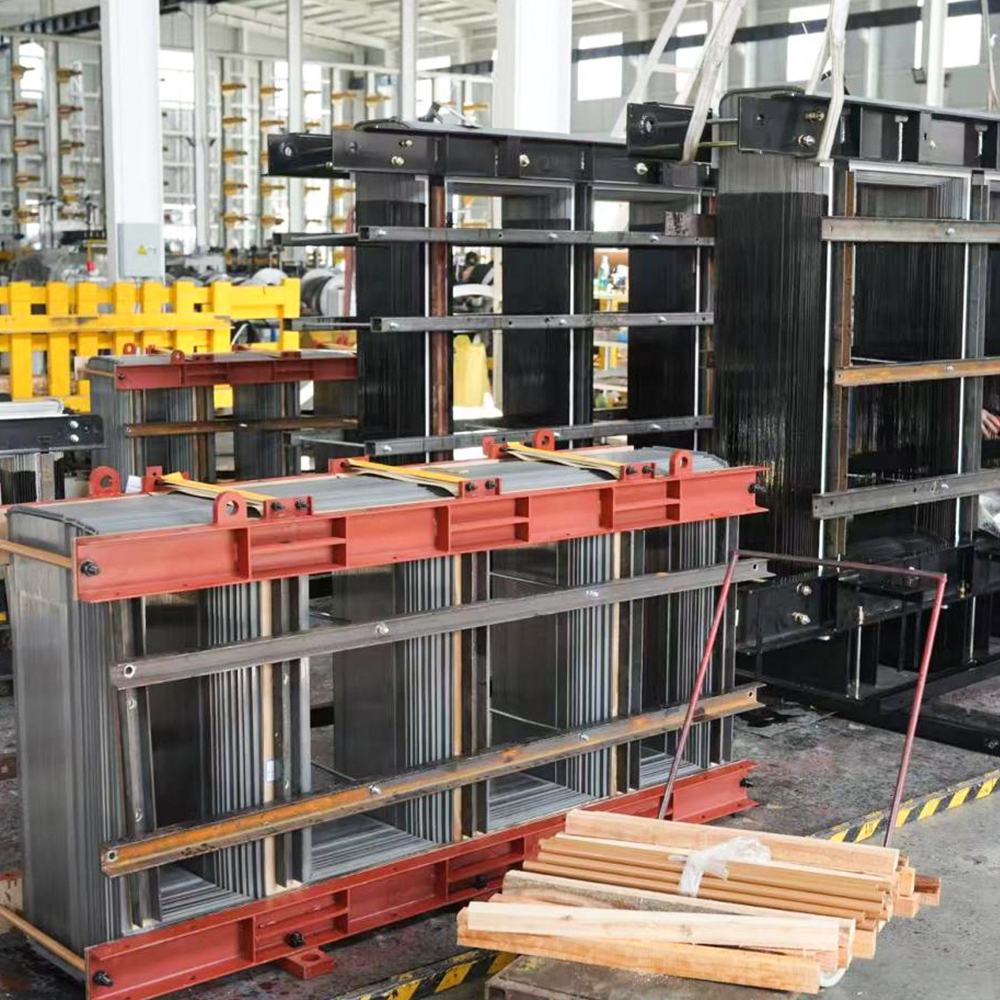
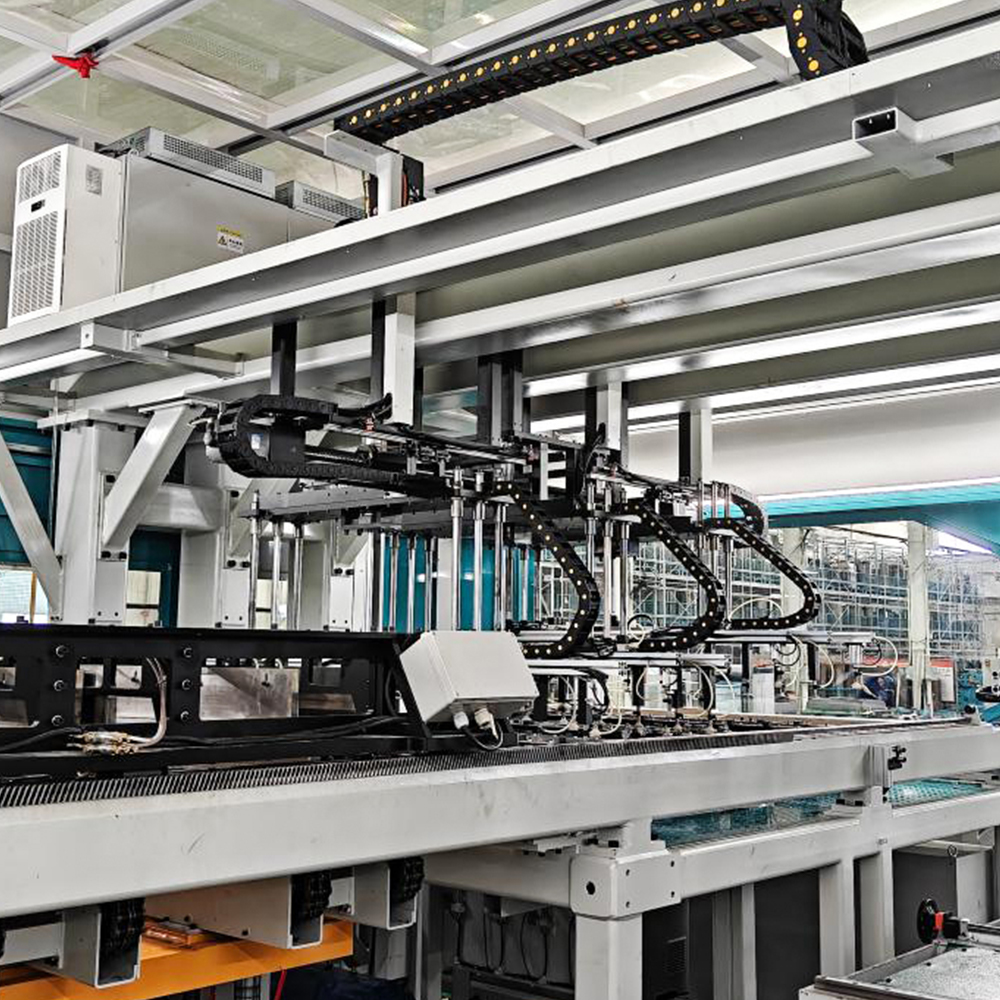
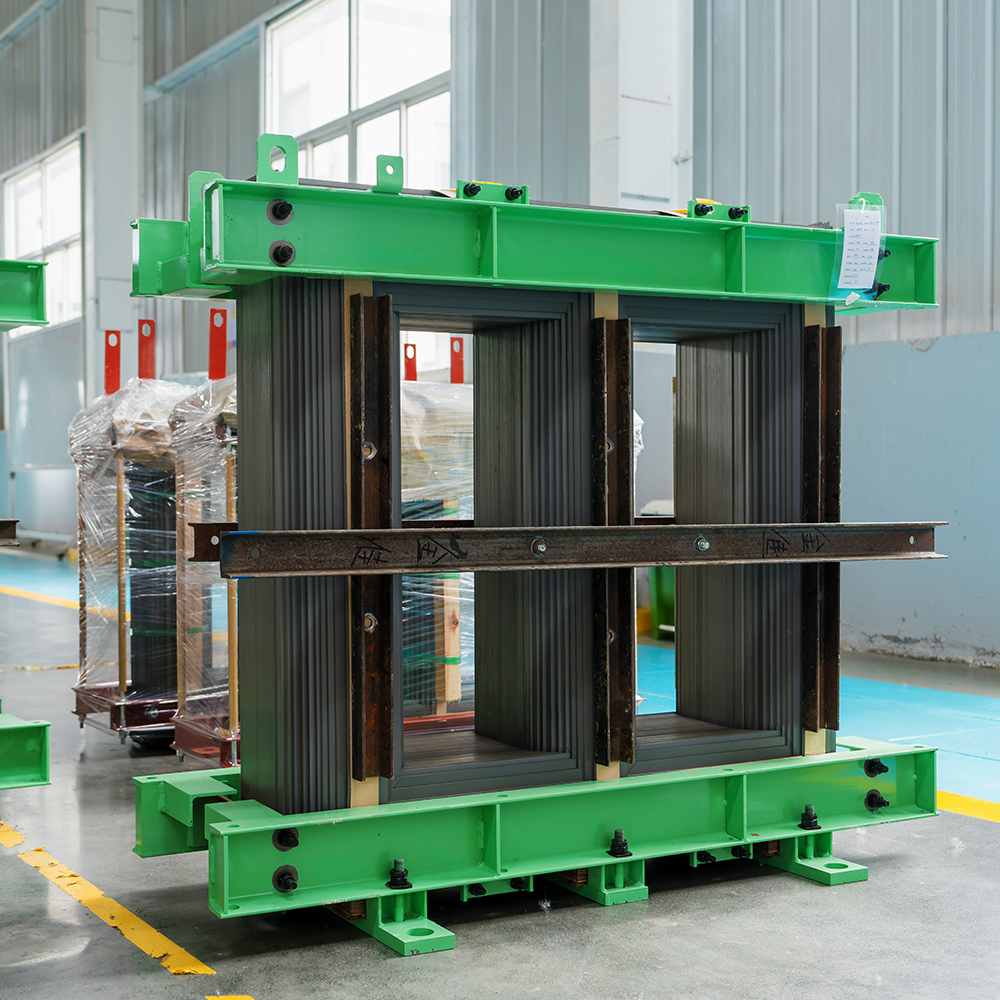
Duże rdzenie transformatorów mocy muszą jednocześnie przenosić strumień ma...
CZYTAJ WIĘCEJ
pl
Szukaj
Skontaktuj się

Dom / Produkty / Linie do cięcia na wymiar ze stali krzemowej / Linia do cięcia stali krzemowej HJ-DZ-300
Zalety produktu
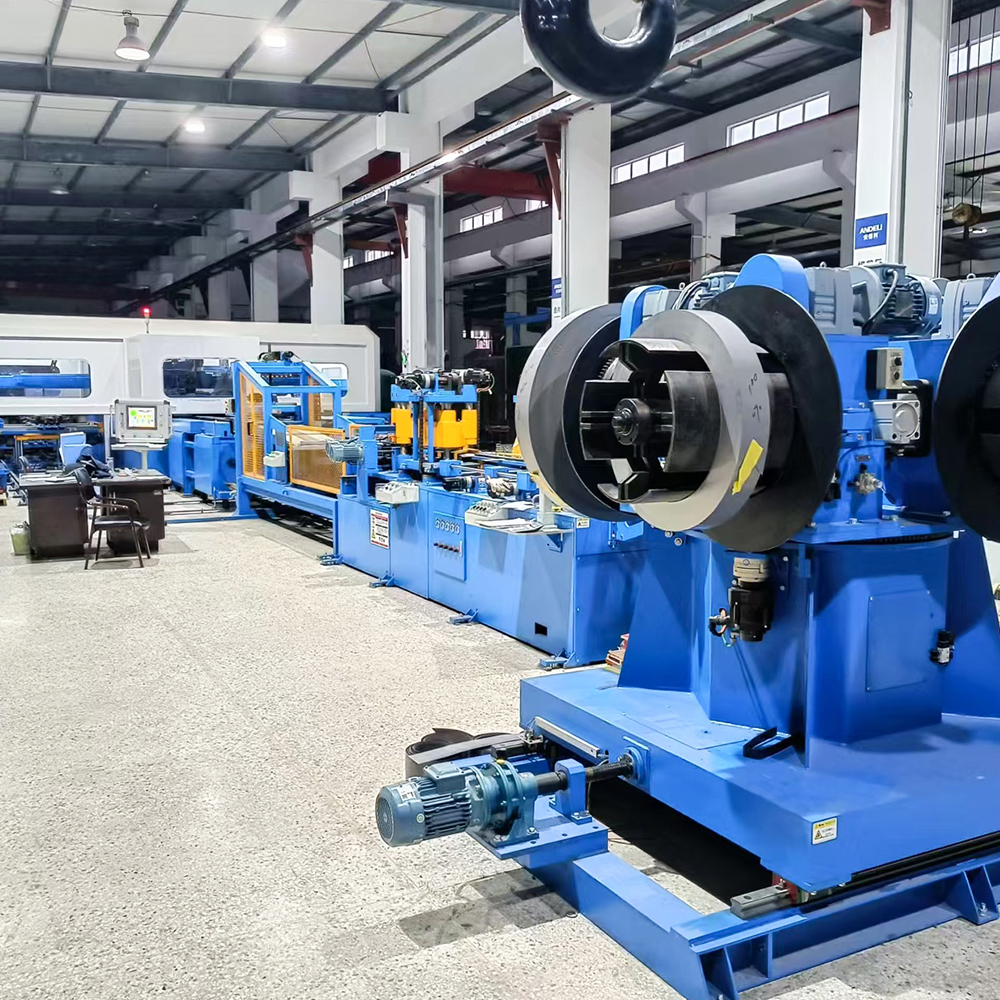
Kompaktowa konstrukcja — niewielka powierzchnia
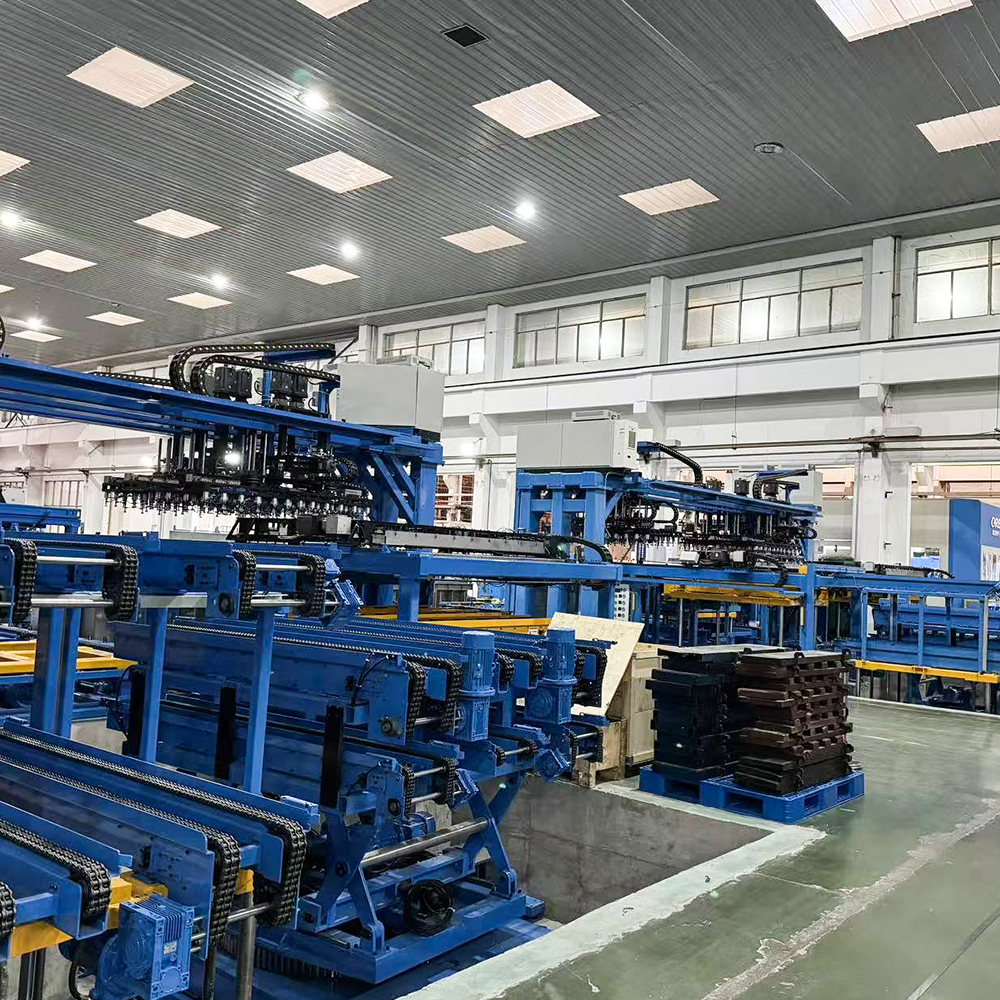
Zoptymalizowana pod kątem potrzeb przetwarzania małych i średnich rdzeni, maszyna zajmuje znacznie mniej miejsca niż porównywalne linie do cięcia wielkoformatowego, co zmniejsza wymagania dotyczące powierzchni i umożliwia elastyczny układ zakładu dla małych i średnich producentów.
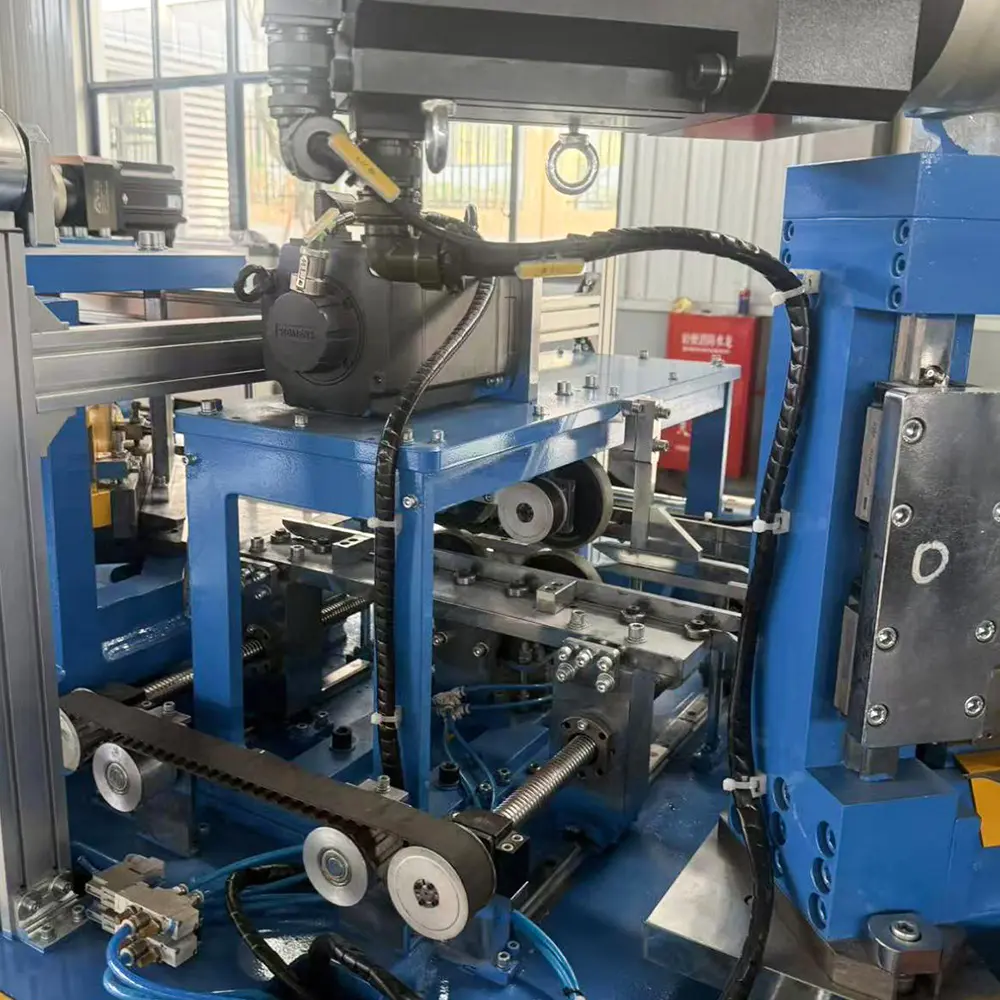
W pełni napędzany serwomechanizmem — połączenie precyzji i wydajności
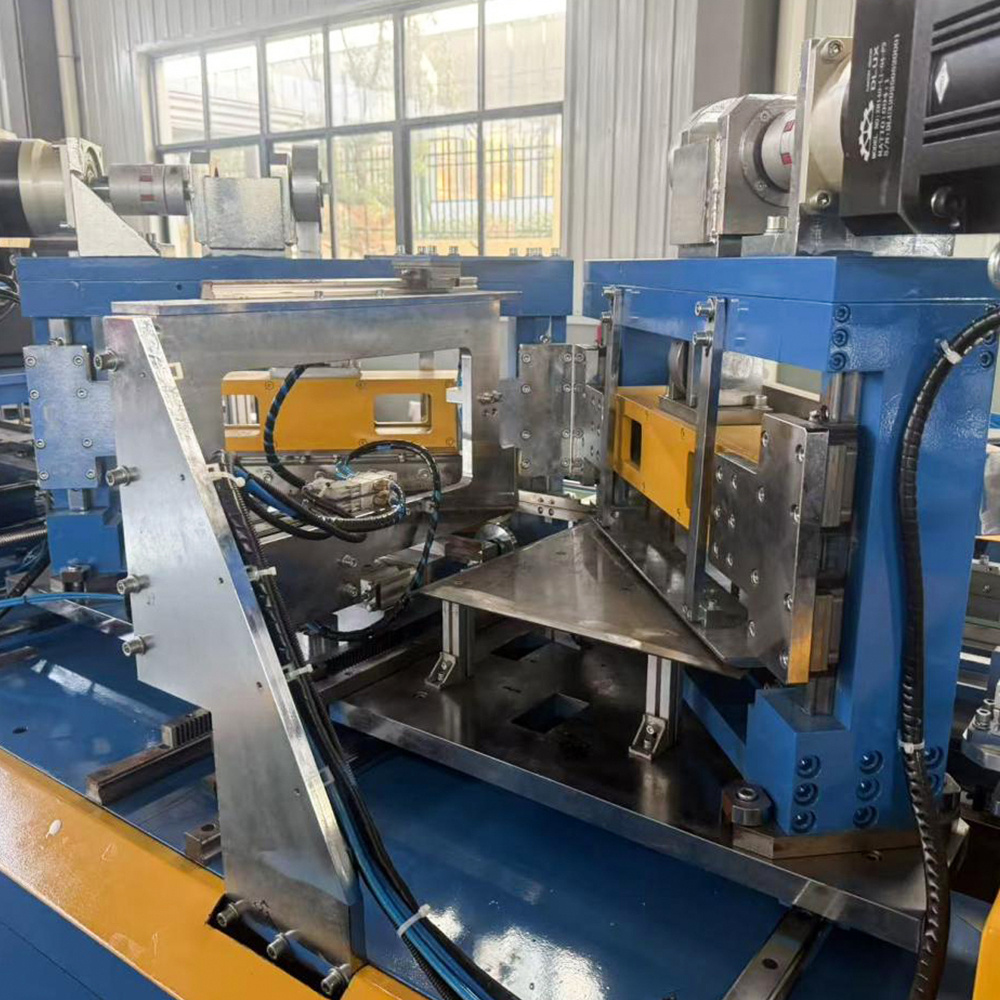
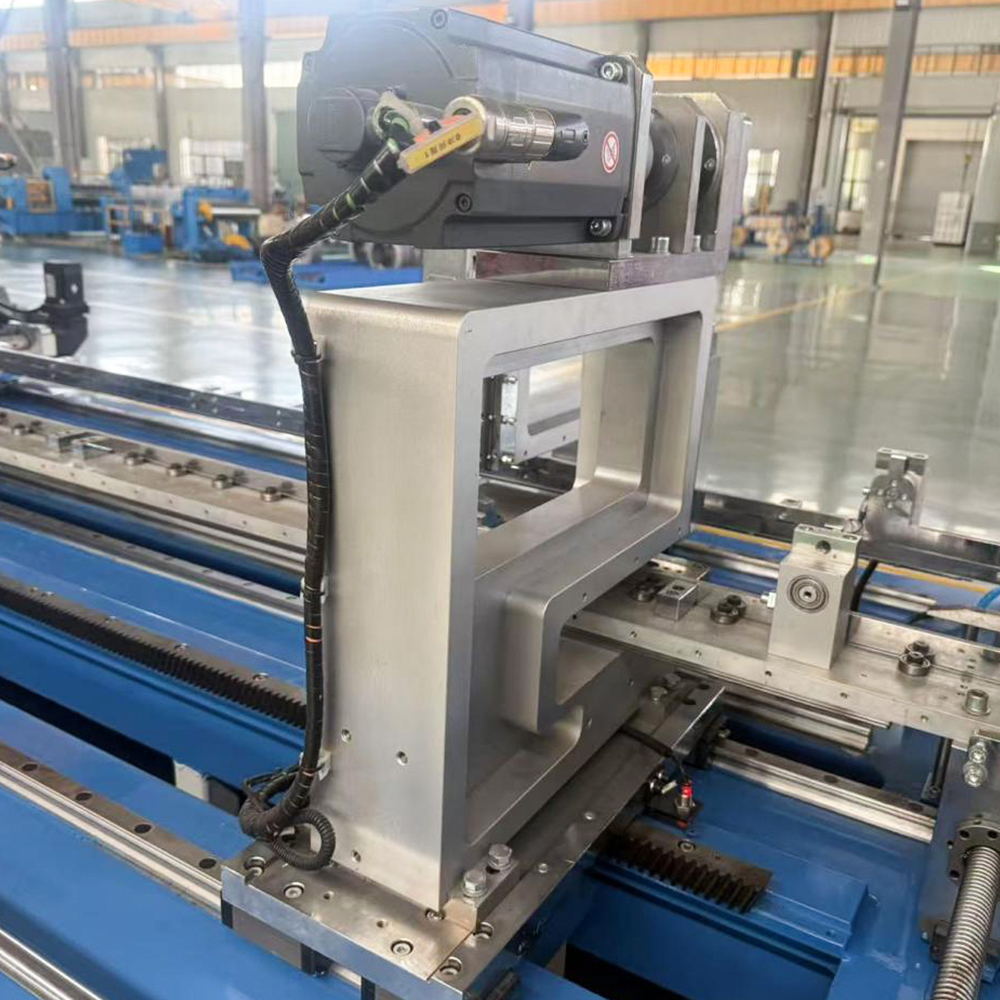
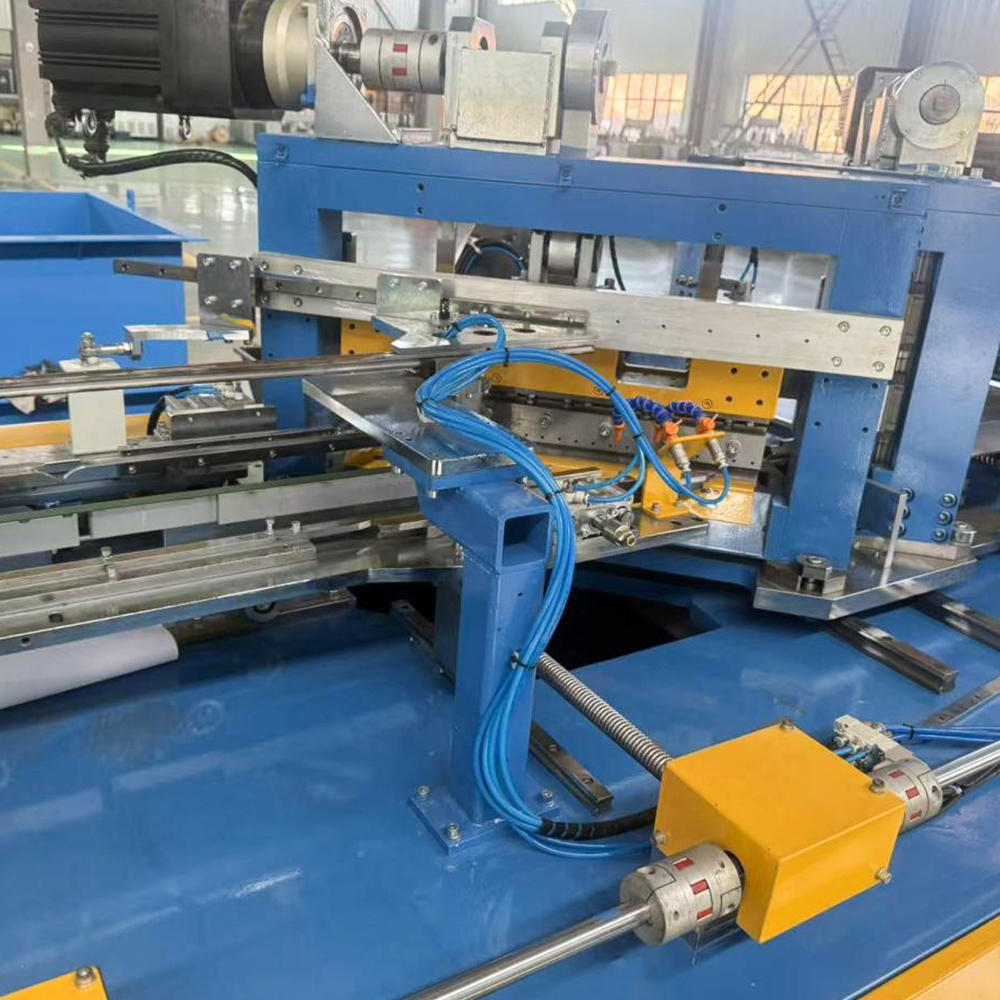
Mechanizm podający wykorzystuje serwosilnik z zewnętrznym enkoderem, w pełni zamkniętym systemem podwójnego pomiaru długości; stacje tnące i wykrawające również są napędzane serwo, co zapewnia wysoką precyzję cięcia przy dużej szybkości cykli produkcyjnych, aby spełnić wymagania produkcji seryjnej małych i średnich rdzeni.
Wysoka dokładność cięcia — doskonała spójność
Dokładność długości cięcia wynosząca ±0,2 mm przy stałej prędkości, dokładność kątowa ±0,1° i odchylenie kąta obrotu ramienia środkowego wynoszące ≤0,1 mm zapewniają wyjątkową spójność wymiarową arkusza, zapewniając wysokiej jakości materiał wejściowy do późniejszego procesu układania.
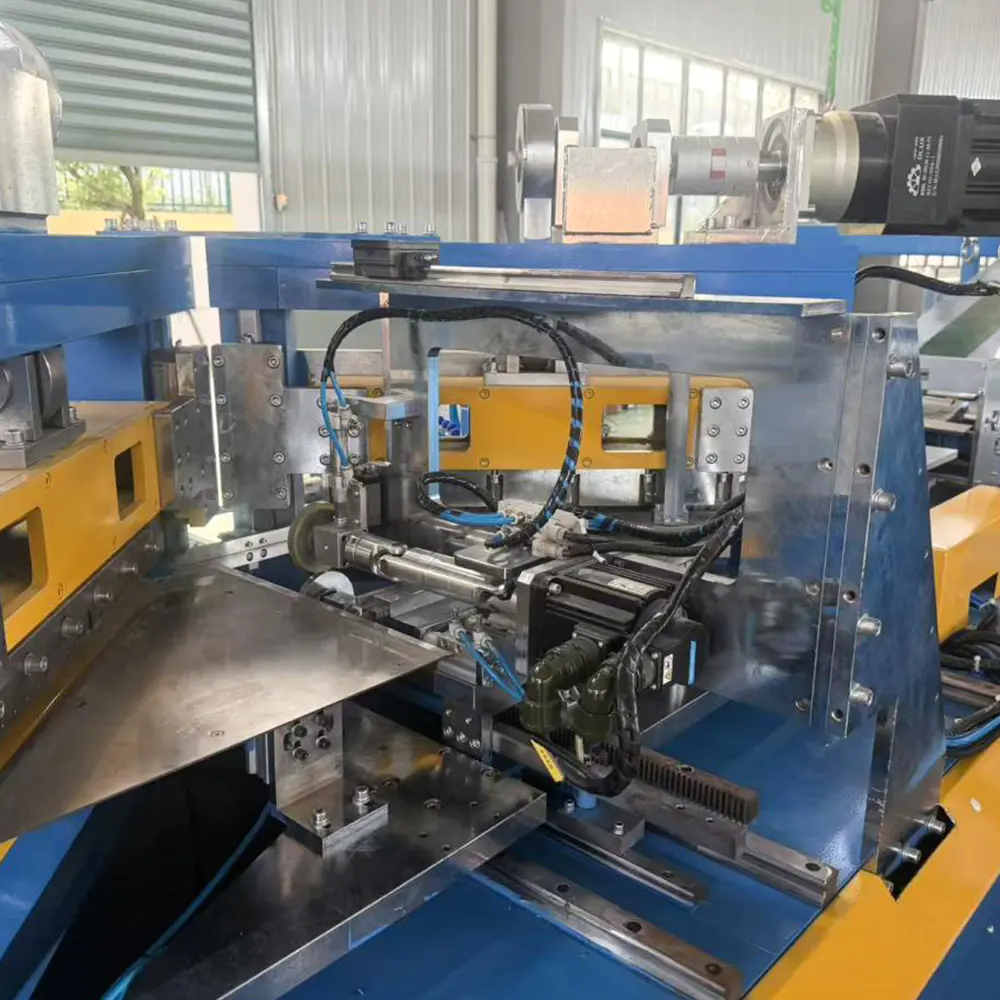
Narzędzia z węglika spiekanego — odporne na zużycie i trwałe
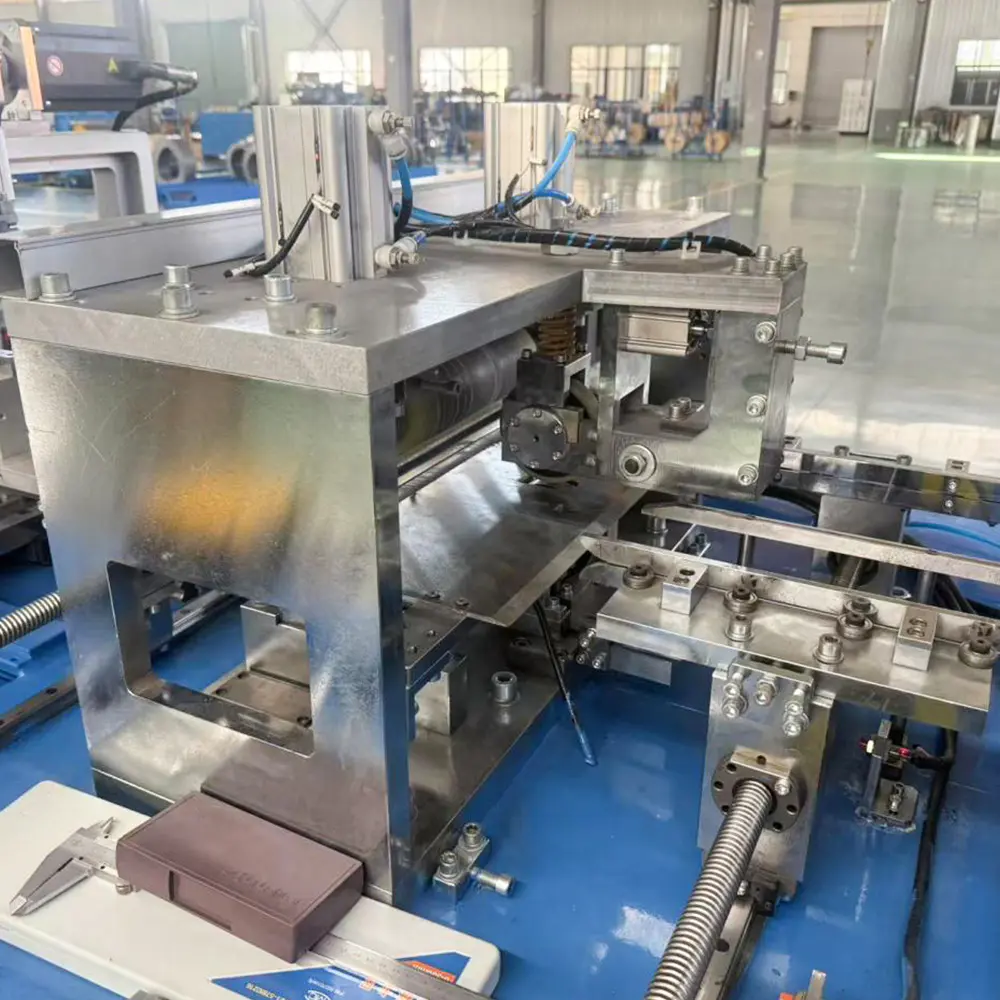
Ostrza nożyc, wykrojniki w kształcie litery V i wykrojniki są produkowane z węglika spiekanego (węglika wolframu), co zapewnia trwałość użytkową wynoszącą 200 000–300 000 uderzeń na ostrzenie, redukując koszty konserwacji narzędzi i przestoje w produkcji.
Konstrukcja bez zbiornika buforowego — niski koszt instalacji
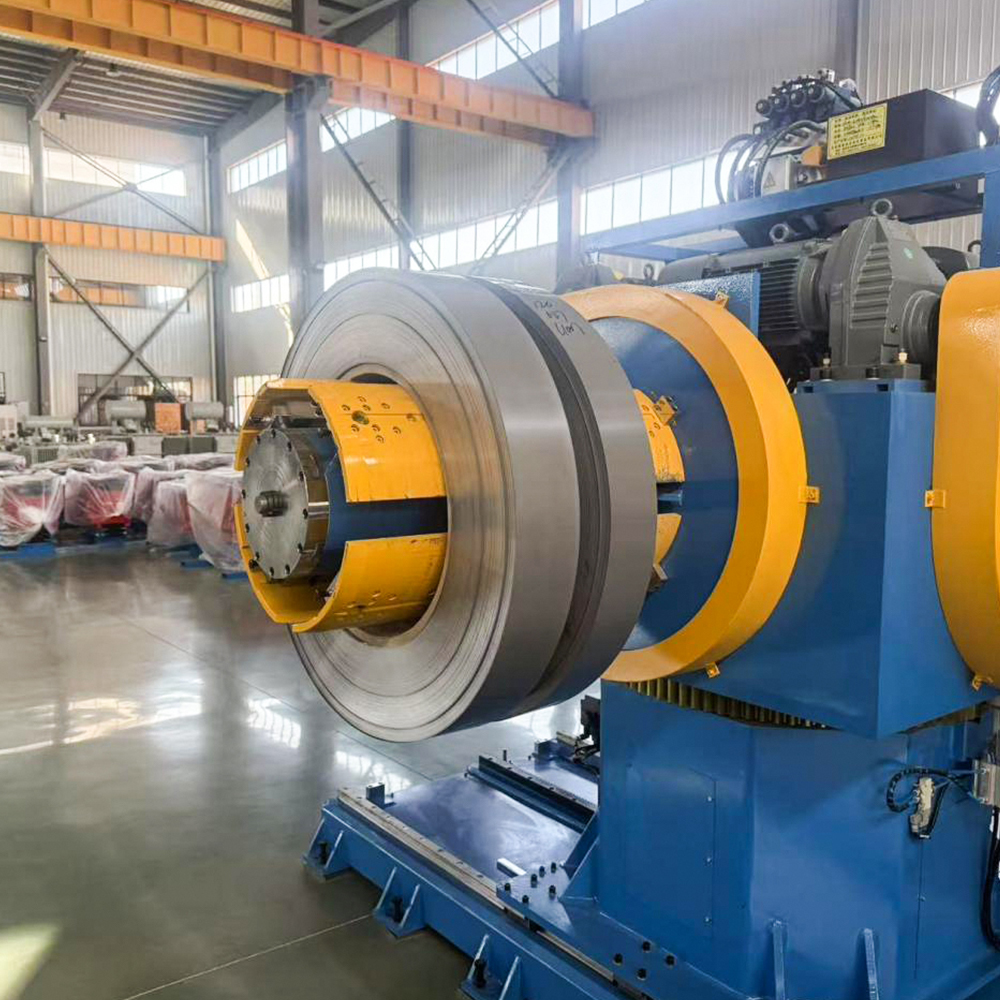
Rozwiązanie w postaci płyty buforowej zastępuje tradycyjny zbiornik buforowy; czujniki fotoelektryczne automatycznie synchronizują prędkość podawania i rozwijania, upraszczając prace fundamentowe i skutecznie obniżając początkowe koszty inwestycji w sprzęt.
Prosta obsługa — szybka nauka
Interfejs HMI z ekranem dotykowym i intuicyjnymi ustawieniami parametrów pozwala operatorom na osiągnięcie biegłości po krótkim szkoleniu, odpowiedni dla zespołów produkcyjnych na wszystkich poziomach umiejętności, pomagając przedsiębiorstwom obniżyć koszty pracy.
Zastosowania
Opinia
Aplikacje produktów
HJ-DZ-300 jest przeznaczony przede wszystkim dla małych i średnich producentów transformatorów, z następującymi konkretnymi scenariuszami zastosowań:
Obróbka blach rdzeniowych transformatorów rozdzielczych małych i średnich: Nadaje się do cięcia laminatów o szerokości rdzenia 50–300 mm, spełniając podstawowe wymagania produkcyjne transformatorów dystrybucyjnych klasy 10 kV oraz transformatorów mocy małej i średniej mocy.
Produkcja rdzeni transformatorów typu suchego: zaspokaja różnorodne i wielospecyfikacyjne potrzeby produkcyjne małych i średnich rdzeni transformatorów typu suchego; sprzęt przełącza się między typami produktów szybko i elastycznie.
Integracja linii układania w linii: Można ją połączyć ze sprzętem do układania w trybie offline serii LXD lub małymi liniami układania w linii w celu zautomatyzowanej ciągłej produkcji małych i średnich rdzeni.
Przetwarzanie niestandardowe w małych partiach wielu odmian: Dobrze nadaje się do przyjmowania zamówień na przetwarzanie arkuszy rdzenia transformatorów obejmujących wiele modeli i małe partie; elastyczne dopasowanie i duże możliwości adaptacji pozwalają dostosować się do zróżnicowanych wymagań klientów.
Więcej rekomendacji
O nas
Jiangsu Jingtianxia Electric Technology Co., Ltd.
Jiangsu Jingtianxia Electric Technology Co., Ltd. jest wiodącym i konkurencyjnym przedsiębiorstwem w krajowym przemyśle, specjalizującym się w badaniach i rozwoju, produkcji oraz dostawach kluczowych produktów wspierających energetykę. Nasza główna oferta produktowa obejmuje rdzenie transformatorów, inteligentne urządzenia do układania rdzeni transformatorowych, poprzeczne maszyny do cięcia rdzeni, inteligentne systemy magazynowe dla warsztatów oraz zautomatyzowane linie produkcyjne logistyczne. Zatrudniając ponad 46 profesjonalnych specjalistów technicznych, firma może pochwalić się solidnym doświadczeniem technicznym i dojrzałym systemem produkcyjnym. Jesteśmy Chiny Linia do cięcia stali krzemowej HJ-DZ-300 Dostawcy i Linia do cięcia stali krzemowej HJ-DZ-300 Eksporter i firma, Skupiając się na przemyśle elektroenergetycznym, nieustannie dostarczamy globalnym klientom wysokiej jakości, wysokiej precyzji i inteligentne kompleksowe rozwiązania wspierające.
Certyfikat honorowy
Wiadomości
-
-
Wybór pomiędzy transformatorem zanurzonym w oleju a transformatorem suchym...
CZYTAJ WIĘCEJ -
Producenci transformatorów stoją dziś przed rosnącym zapotrzebowaniem na n...
CZYTAJ WIĘCEJ -
Duże rdzenie transformatorów mocy zbudowane są z tysięcy cienkich warstw s...
CZYTAJ WIĘCEJ -
Stal elektrotechniczna o ziarnie zorientowanym stanowi podstawę produkcji ...
CZYTAJ WIĘCEJ -
Kiedy producent transformatora otrzymuje dwie oferty cenowe na ten sam...
CZYTAJ WIĘCEJ
Przekaż opinię
Linia do cięcia stali krzemowej HJ-DZ-300 Wiedza branżowa
Dlaczego kontrolowanie odstępu ostrzy i zachodzenia na siebie jest ważne dla jakości cięcia HJ-DZ-300?
W precyzyjnej produkcji laminatów rdzenia transformatora proces ścinania bezpośrednio określa właściwości magnetyczne, współczynnik układania i dokładność wymiarową gotowego rdzenia. Spośród wszystkich regulowanych parametrów linii cięcia stali krzemowej, prześwit ostrzy i nakładanie się ostrzy to dwie najważniejsze zmienne, które oddzielają wysokiej jakości wydruki od odrzuconego materiału. Dla Linia do cięcia stali krzemowej HJ-DZ-300 opanowanie tych regulacji to nie tylko rutynowa konserwacja – to kamień węgielny w uzyskaniu spójnych, pozbawionych zadziorów i stabilnych wymiarowo laminacji. W tym artykule zbadano, dlaczego te parametry wymagają rygorystycznej kontroli, w jaki sposób współdziałają z architekturą maszyny sterowaną serwomechanizmem i jakie praktyczne korzyści uzyskują producenci z precyzyjnej kalibracji.
1. Fizyczne podstawy ścinania: dlaczego odstęp i zachodzenie na siebie mają znaczenie
Ścinanie jest procesem opartym na pękaniu, a nie działaniu cięcia. Kiedy górne ostrze opada na dolne ostrze, wciska się ono w blachę ze stali krzemowej, inicjując pęknięcia, które rozprzestrzeniają się z obu stron, aż do ich zetknięcia. Luz ostrza — pozioma szczelina między górnymi i dolnymi ostrzami — określa, gdzie przecinają się linie pęknięć. Jeśli luz jest zbyt duży, pęknięcia omijają się, tworząc szorstką, rozdartą krawędź z wyraźnymi zadziorami i szeroką strefą pęknięć. Jeśli luz jest zbyt mały, ostrza wywierają nadmierne naprężenia, przyspieszając zużycie i wytwarzając ciepło, które może zmienić właściwości magnetyczne stali krzemowej o ziarnie zorientowanym.
Nakładanie się ostrzy i odwrotnie, jest pionową głębokością penetracji ostrza górnego poza krawędź tnącą ostrza dolnego. Parametr ten kontroluje ilość materiału poddawanego jednoczesnemu ściskaniu i rozciąganiu. Niewystarczające nakładanie się powoduje niepełną separację, pozostawiając wypustki lub wiszące paski, które uszkadzają późniejsze operacje układania. Nadmierne zachodzenie na siebie zwiększa tarcie i ugięcie ostrza, powodując fale krawędziowe i mikropęknięcia, które pogarszają współczynnik układania laminatu. Na Linia do cięcia stali krzemowej HJ-DZ-300 , oba parametry muszą być ustawione w wąskich tolerancjach — zazwyczaj luz wynosi 5–8% grubości materiału i zachodzenie na poziomie 0,3–0,5 mm dla stali krzemowej o grubości 0,23–0,35 mm — aby osiągnąć wysokość zadziorów poniżej 0,03 mm wymagane przez standardy rdzeni transformatorów.
Jiangsu Jingtianxia Electric Technology Co., Ltd. zintegrowała to fizyczne rozumienie z Linia do cięcia stali krzemowej HJ-DZ-300 wyposażając go w cyfrowy system regulacji szczeliny ostrzy. W przeciwieństwie do konfiguracji opartych na ręcznych podkładkach, system ten wykorzystuje kliny napędzane serwo, które umożliwiają operatorom przechowywanie i przywoływanie wartości prześwitu/nakładania dla różnych klas materiału. Ta funkcja bezpośrednio uwzględnia zmienność wynikającą z różnic w partii cewek, zapewniając, że sprzęt do cięcia stali krzemowej utrzymuje powtarzalną precyzję w całej serii produkcyjnej.
2. Klasyfikacja współczynników jakości ścinania na HJ-DZ-300
Aby systematycznie rozumieć, dlaczego kontrola ostrza jest istotna, możemy podzielić atrybuty jakości ścinania na trzy powiązane ze sobą kategorie: geometrię krawędzi, stabilność wymiarową i integralność materiału. Każda kategoria reaguje inaczej na regulację luzu i nakładania się, a każda z nich ma bezpośredni wpływ na końcową wydajność rdzenia transformatora.
2.1 Geometria krawędzi: wysokość zadziorów i przewrócenie
Geometria krawędzi jest najbardziej widocznym wskaźnikiem jakości ścinania. Zadziory — uniesione, ostre występy wzdłuż krawędzi cięcia — są kontrolowane przede wszystkim przez prześwit ostrza. Na Linia do cięcia stali krzemowej HJ-DZ-300 system kontroli ruchu firmy Siemens monitoruje położenie ostrza w czasie rzeczywistym, kompensując rozszerzalność cieplną podczas ciągłej pracy. Gdy luz jest zoptymalizowany dla określonej grubości materiału (np. 0,27 mm), płaszczyzny pęknięcia idealnie się dopasowują, zapewniając czyste przerwanie przy minimalnym przewróceniu (zaokrąglone wgłębienie na górnej krawędzi). Nadmierny luz zwiększa głębokość najazdu, co zmniejsza efektywne pole przekroju magnetycznego i zwiększa straty prądów wirowych w zmontowanym rdzeniu.
Jiangsu Jingtianxia Electric Technology Co., Ltd. zapewnia dedykowaną procedurę kalibracji dla System nożyc HJ-DZ-300 , używając pasków testowych z każdej nowej cewki, aby sprawdzić jakość krawędzi przed pełną produkcją. Procedura ta, udokumentowana w interfejsie HMI maszyny, prowadzi operatorów przez stopniową regulację luzu w oparciu o zmierzoną wysokość zadziorów, zapewniając, że geometria krawędzi pozostaje w granicach tolerancji ISO 9013:2017 nawet podczas obróbki gatunków o wysokiej przenikalności, takich jak 23ZH85.
2.2 Stabilność wymiarowa: dokładność długości i prostopadłość
Chociaż wielu zakłada, że dokładność długości zależy wyłącznie od serwa rolki podającej, zachodzenie ostrzy pośrednio wpływa na stabilność wymiarową. Gdy zakładka jest ustawiona zbyt wysoko, górne ostrze ugina się nieznacznie podczas penetracji, tworząc zwężające się cięcie odbiegające od zaprogramowanej linii ścinania. Efekt ten jest wzmocniony w przypadku węższych pasków (poniżej 50 mm szerokości), gdzie ugięcie ostrza stanowi znaczny procent szerokości paska. The Linia do cięcia stali krzemowej HJ-DZ-300 łagodzi to zjawisko dzięki sztywnej konstrukcji ramy C i wstępnie obciążonym prowadnicom liniowym, ale zachodzenie musi być nadal skalibrowane w celu dopasowania granicy plastyczności materiału. Na przykład stale o dużym ziarnie i wyższej twardości wymagają nieco zmniejszonego zachodzenia na siebie, aby zapobiec ugięciu ostrza, podczas gdy stale nieorientowane niższej jakości mogą tolerować głębszą penetrację.
Ponadto maszyna architektura w pełni oparta na serwonapędach integruje cięcie z operacjami wykrawania (dziurkowanie i wykrawanie w kształcie litery V) w jednym przejściu. Wszelkie błędy wymiarowe spowodowane nieprawidłowym zakładką rozprzestrzeniają się na elementy wykrawane, powodując nieprawidłowe ustawienie otworów do układania w stosy i wpływając na montaż rdzenia. Cyfrowa kontrola nakładania się na Linia do cięcia HJ-DZ-300 umożliwia operatorom ustawienie wartości nakładania się z rozdzielczością 0,01 mm, co ma kluczowe znaczenie dla utrzymania tolerancji długości ± 0,05 mm wymaganej w przypadku rdzeni transformatorów dystrybucyjnych o wysokiej wydajności.
2.3 Integralność materiału: naprężenie, powłoka i właściwości magnetyczne
Stal krzemowa jest pokryta warstwą izolacyjną (zwykle powłoką C-5 lub C-6), aby zminimalizować międzywarstwowe straty prądów wirowych. Nadmierny luz ostrza lub zachodzenie na siebie powoduje dodatkowe naprężenia ścinające, które mogą spowodować rozwarstwienie lub mikropęknięcie tej powłoki wzdłuż krawędzi cięcia. Nawet jeśli zadziory zostaną usunięte w kolejnym etapie gratowania, naprężenia materiału pozostają. The Linia do cięcia stali krzemowej HJ-DZ-300 zmniejsza to ryzyko poprzez zastosowanie: cicha sekwencja ścinania o niskim uderzeniu który wykorzystuje kontrolowane profile przyspieszenia siłownika. Ta sekwencja, w połączeniu ze zoptymalizowanym zakładką, zapewnia, że strefa odkształcenia plastycznego rozciąga się nie więcej niż 0,5 mm od krawędzi cięcia, zachowując orientację ziaren i przyczepność powłoki w aktywnym obszarze rdzenia.
Jiangsu Jingtianxia Electric Technology Co., Ltd. zweryfikowała to podejście poprzez szeroko zakrojone testy na stali gatunku M4 o grubości 0,30 mm, wykazując, że prawidłowe ustawienia ostrza zmniejszają degradację strat w rdzeniu nawet o 8% w porównaniu do źle dopasowanych linek. Ta zaleta w zakresie wydajności jest szczególnie cenna dla producentów produkujących rdzenie do transformatorów o najwyższej wydajności, gdzie każdy wat redukcji strat przekłada się na wymierne oszczędności energii w całym cyklu życia produktu.
| Atrybut jakości | Kontrolowany przez | Wpływ nieprawidłowego ustawienia | Rozwiązanie HJ-DZ-300 |
| Wysokość Burra | Luz (podstawowy) | Zwiększone prądy wirowe; układanie luk | Cyfrowe monitorowanie regulacji klina serwa w czasie rzeczywistym |
| Głębokość najazdu | Nakładanie się rozliczeń | Zmniejszony przekrój magnetyczny | Wstępnie ustawione profile materiałów przechowywane w HMI |
| Tolerancja długości | Nakładanie się (pośrednio poprzez ugięcie) | Nieprawidłowe ułożenie rdzenia | Sztywne, wstępnie obciążone prowadnice liniowe w kształcie litery C |
| Integralność powłoki | Oba (rozkład naprężeń) | Awaria izolacji; wyższe straty w rdzeniu | Zoptymalizowana sekwencja ścinania o niskim wpływie na uderzenia |
Powyższa tabela podsumowuje związek każdego współczynnika jakości z parametrami ostrza i odpowiednimi środkami inżynieryjnymi wdrożonymi w urządzeniu Linia do cięcia stali krzemowej HJ-DZ-300 . To systematyczne podejście umożliwia operatorom ustalanie priorytetów korekt w oparciu o najbardziej krytyczny tryb defektu dla danego zamówienia.
3. Praktyczna strategia kontroli i korzyści operacyjne
Wdrożenie skutecznego prześwitu ostrza i kontroli nakładania się na Linia do cięcia stali krzemowej HJ-DZ-300 przebiega według zorganizowanego przepływu pracy, który łączy weryfikację przed konfiguracją, monitorowanie w trakcie procesu i kompensację adaptacyjną. Poniżej znajduje się zalecana procedura krokowa, którą Jiangsu Jingtianxia Electric Technology Co., Ltd. szkoli wszystkich klientów w zakresie jej wykonywania podczas uruchamiania maszyny i cotygodniowej konserwacji.
- Kwalifikacja materiałowa – Zmierz rzeczywistą grubość i twardość każdej nowej partii kręgów za pomocą wbudowanego miernika grubości; wprowadź te wartości do panelu sterowania, aby automatycznie przeliczyć zalecany prześwit (5–8% grubości) i wartość podstawy zakładki.
- Weryfikacja cięcia testowego – Uruchom 10–15 pasków testowych przy obliczonych ustawieniach; zmierzyć wysokość zadziorów za pomocą mikrometru cyfrowego i sprawdzić głębokość najazdu za pomocą komparatora optycznego. Reguluj luz w krokach co 0,005 mm, aż wysokość zadziorów ustabilizuje się poniżej 0,03 mm.
- Dynamiczne strojenie nakładania się – Stopniowo zwiększaj zachodzenie od wartości podstawowej, aż przycięta krawędź będzie miała równomierną strefę ścinania (około 1/3 grubości materiału). Jeżeli pojawią się fale krawędziowe, należy zmniejszyć nakładanie się o 0,02 mm i sprawdzić dokładność długości na współrzędnościowej maszynie pomiarowej.
- Zapisz zoptymalizowaną recepturę – Zapisz ostateczne wartości odstępów i zakładek w bazie danych receptur maszyny pod określonym gatunkiem i grubością materiału. Umożliwia to natychmiastowe przywołanie do przyszłych przebiegów, eliminując opóźnienia wynikające z prób i błędów.
- Okresowa ponowna weryfikacja – Co 8 godzin produkcji lub po 5000 cyklach ścinania przeprowadzaj szybki test paskowy w celu wykrycia zużycia ostrza; użyj funkcji automatycznej kompensacji zużycia, która stopniowo dostosowuje luz, aby utrzymać stałą jakość krawędzi.
Producenci, którzy przyjęli tę strategię kontroli, zgłaszają kilka wymiernych korzyści. Po pierwsze, odsetek braków spowodowanych defektami krawędzi spada z typowych 3–5% do poniżej 0,8%, co bezpośrednio zwiększa wydajność materiału – co jest czynnikiem krytycznym, biorąc pod uwagę wysoki koszt stali krzemowej o zorientowanym ziarnie. Po drugie, żywotność ostrza wydłuża się o około 40%, ponieważ optymalne zachodzenie na siebie zmniejsza obciążenia udarowe i nierównomierne zużycie. Po trzecie, współczynnik układania rdzeni poprawia się o 0,5–1,0 punktów procentowych, co przekłada się albo na mniejsze objętości rdzenia przy tej samej wartości znamionowej VA, albo na wyższą wydajność przy tej samej powierzchni. Te zalety są konsekwentnie osiągane na Platforma nożycowa HJ-DZ-300 , co czyni go preferowanym wyborem dla producentów, którzy nie mogą sobie pozwolić na przestoje w celu ponownego naostrzenia ostrzy.
Jiangsu Jingtianxia Electric Technology Co., Ltd. wspiera te korzyści operacyjne poprzez kompleksowy pakiet obsługi posprzedażnej, który obejmuje zdalny dostęp diagnostyczny do sterownika Siemens, umożliwiając wykwalifikowanym technikom precyzyjne dostrojenie parametrów łopatek nawet poza godzinami pracy. Ten poziom wsparcia w połączeniu z wewnętrzną sztywnością mechaniczną maszyny gwarantuje, że Linia do cięcia stali krzemowej HJ-DZ-300 zapewnia stałą wydajność w różnych scenariuszach produkcyjnych — od prototypowych rdzeni w małych partiach po wielkoseryjne serie standardowych laminacji E-I.
-
Telefon komórkowy
+86-18351152766
-
E-mail
479279940@qq.com
-
Adres
Park nr 3, wioska Jiangcun, miasto Liangxu, dystrykt Jiangyan, miasto Taizhou, prowincja Jiangsu, Chiny


Prawa autorskie © Jiangsu Jingtianxia Electric Technology Co., Ltd. Wszelkie prawa zastrzeżone. Linia do cięcia stali krzemowej HJ-DZ-300 Dostawca