
Materiały rdzeni transformatorów: Przewodnik doboru dla inżynierów | Jingtianxia
Kiedy producent transformatora otrzymuje dwie oferty cenowe na ten sam zanurzony w oleju rdzeń dystrybucyjny, jedną wykorzystującą stal krzemową o ziarnie zorientowanym o grubości 0,23 mm, a drugą wykorzystującą amorficzną wstęgę o grubości 0,18 mm, wartości strat bez obciążenia mogą różnić się o ponad 30 procent. Materiał o niższych stratach może kosztować trzy razy więcej, być dostarczany wolniej i wymagać zupełnie innego procesu układania. Wybór materiałów na rdzeń transformatora nie jest decyzją jednowierszową dotyczącą specyfikacji. Zaczyna się od docelowej wartości strat, przechodzi przez linię produkcyjną, a kończy na rzeczywistym zastosowaniu transformatora.
Materiały rdzenia transformatora: wybór rozpoczyna się od docelowych strat
Żaden pojedynczy materiał rdzenia transformatora nie wygrywa pod każdym względem. Wybierasz materiał, określając gęstość strumienia magnetycznego, dopuszczalne straty w rdzeniu i koszt tych strat w całym okresie użytkowania transformatora, zanim otworzysz katalog.
Straty w rdzeniu to suma strat histerezy i strat prądu wirowego w materiale ferromagnetycznym pod wpływem przemiennego namagnesowania. W transformatorze dystrybucyjnym 50 Hz nawet niewielka redukcja strat w rdzeniu może każdego dnia zaoszczędzić kilowatogodziny.
Strata histerezy zależy od struktury domeny magnetycznej materiału. Straty wiroprądowe zależą od grubości laminowania, izolacji powierzchni i szczelności ułożenia. Właśnie dlatego dyskusja inżynierska na temat materiałów rdzenia transformatora tak naprawdę dotyczy tego, dokąd trafia energia, a nie tylko tego, co jest wydrukowane w arkuszu danych.
Stal krzemowa a stal amorficzna: co dane mówią o materiałach rdzeniowych
Stal krzemowa o ziarnie zorientowanym pozostaje domyślną stalą krzemową dla rdzeni transformatorów 50/60 Hz, ponieważ jej wysokie nasycenie i stabilność wymiarowa umożliwiają zwarte, wytrzymałe mechanicznie konstrukcje. Taśma amorficzna wygrywa tylko wtedy, gdy koszt posiadania dominuje w przypadku utraty obciążenia bez obciążenia.
Stal krzemowa wygrywa, kiedy
- Przestrzeń jest ograniczona i potrzebna jest mniejsza sekcja rdzenia.
- Masa rdzenia i siła mocowania wymagają wytrzymałości mechanicznej.
- Wielkość produkcji wymaga szybkiego cięcia i układania w stosy.
- Koszt materiałów jest głównym czynnikiem wpływającym na wycenę.
Amorficzna wstążka wins when
- Transformator pracuje przy niskim obciążeniu przez długie godziny, np. w dystrybucji wiejskiej.
- W taryfie za media dominują kary za utratę obciążenia.
- Można zaakceptować większe okno i mniejsze nasycenie.
- Masz proces układania rdzenia zaprojektowany dla cienkiej, kruchej taśmy.
| Materiał | Nasycenie (T) | Typowa strata | Współczynnik układania | Koszt względny |
| Stal krzemowa o zorientowanym ziarnie | 1.8 | 1,0 do 1,2 W/kg przy 1,5 T, 50 Hz | 0,95 do 0,97 | 1.0 |
| Amorficzna wstążka | 1.35 | 0,25 do 0,40 W/kg przy 1,5 T, 50 Hz | 0,80 do 0,85 | 2,5 do 3,0 |
| Ferryt | 0.45 | Nieużywany przy 50 Hz | 0.85 | 0,8 dla małych jednostek wysokiej częstotliwości |
| Sproszkowane żelazo | 1,0 do 1,2 | 2,0 do 4,0 W/kg przy 1 kHz | 0.80 | 1.2 |
Tabela pokazuje praktyczne konsekwencje dla transformatora rozdzielczego. Jeśli wybierzesz taśmę amorficzną, kupujesz około dwa do trzech razy więcej materiału i potrzebujesz większego okna, aby osiągnąć ten sam strumień. Ale straty bez obciążenia mogą spaść o 70 procent. W przypadku linii, która pracuje 8760 godzin rocznie, zaoszczędzona energia może przewyższyć początkową inwestycję.
Jakość zespołu rdzenia zmienia wydajność materiału rdzenia transformatora
Dobrze wybrany materiał może zostać zepsuty przez złe cięcie i układanie. Zadziory, izolacja powierzchni laminowanej i ciśnienie układania bezpośrednio zmieniają ścieżkę prądu wirowego i mierzone straty w rdzeniu.
Podczas cięcia blach ze stali krzemowej wysokość zadziorów na krawędzi wpływa na drogę zwarcia międzywarstwowego. Jeżeli zadzior przekracza grubość powłoki, pomiędzy warstwami krążą prądy wirowe, przez co transformator nagrzewa się bardziej. Dlatego A producent rdzeni o wysokiej precyzji traktuje cięcie i układanie w stosy jako część wydajności materiału.
- Wysokość zadziorów po ścinaniu powinna być utrzymywana poniżej wartości określonej przez producenta, zwykle od 0,02 do 0,05 mm w przypadku cienkiej stali krzemowej.
- Powłoka izolująca powierzchnię musi wytrzymać cięcie i manipulację bez tworzenia lokalnych mostków przewodzących.
- Ciśnienie układania musi być równomierne; nierówne ciśnienie powoduje hałas magnetyczny i wibracje.
- Współczynnik laminowania zmienia się, gdy stos jest luźny. Spadek z 0,97 do 0,94 zwiększa prąd magnesowania.
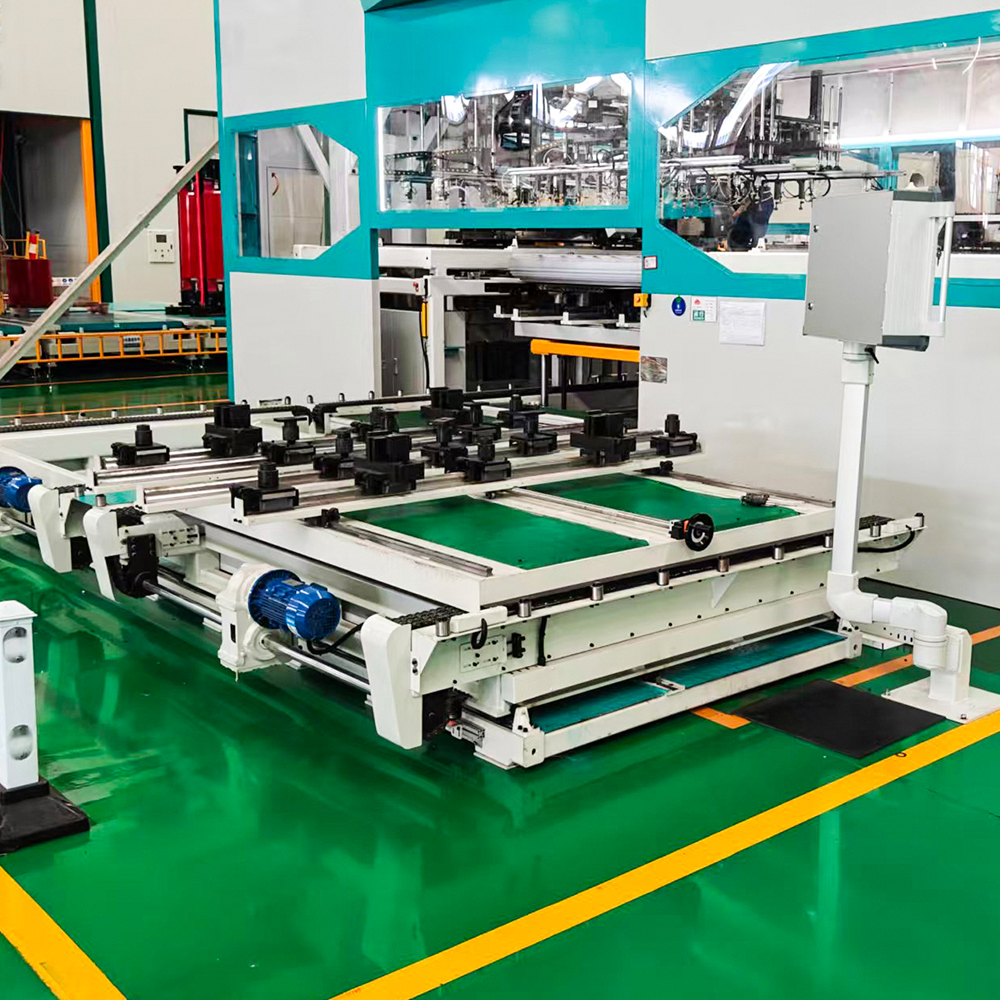
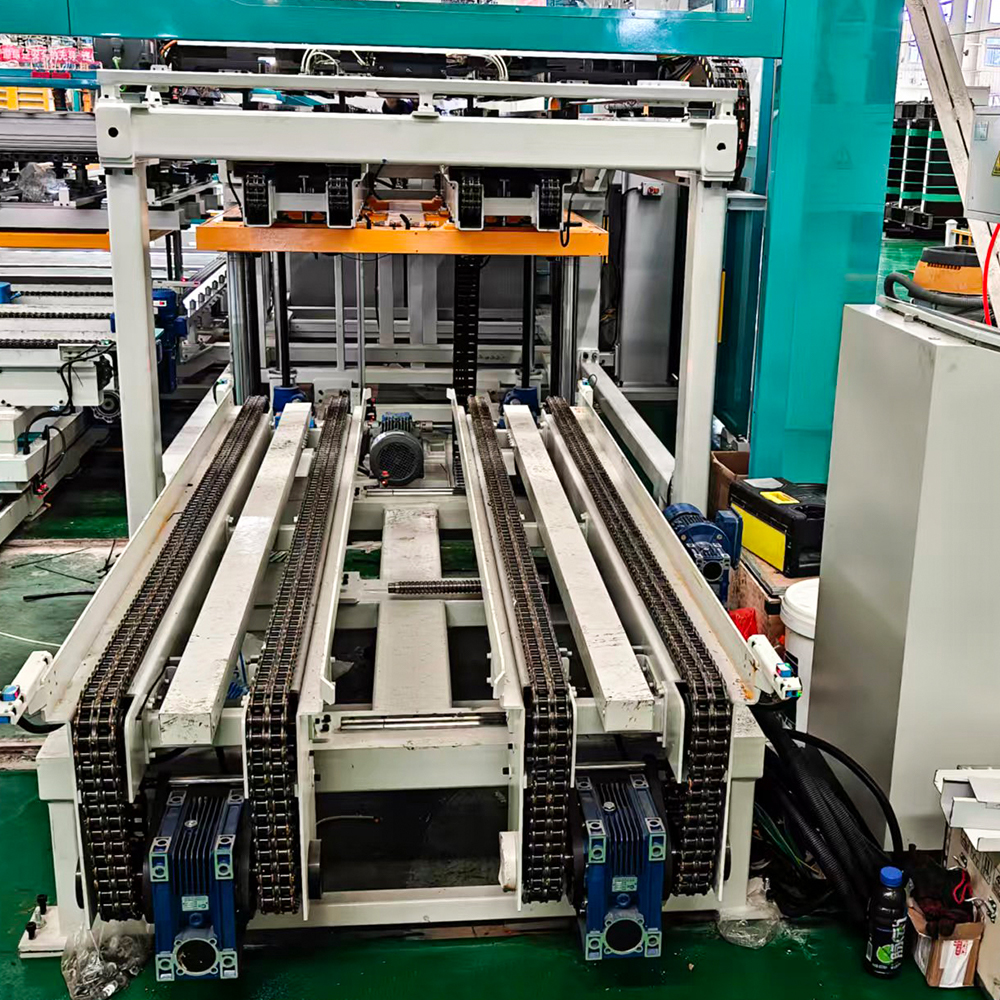
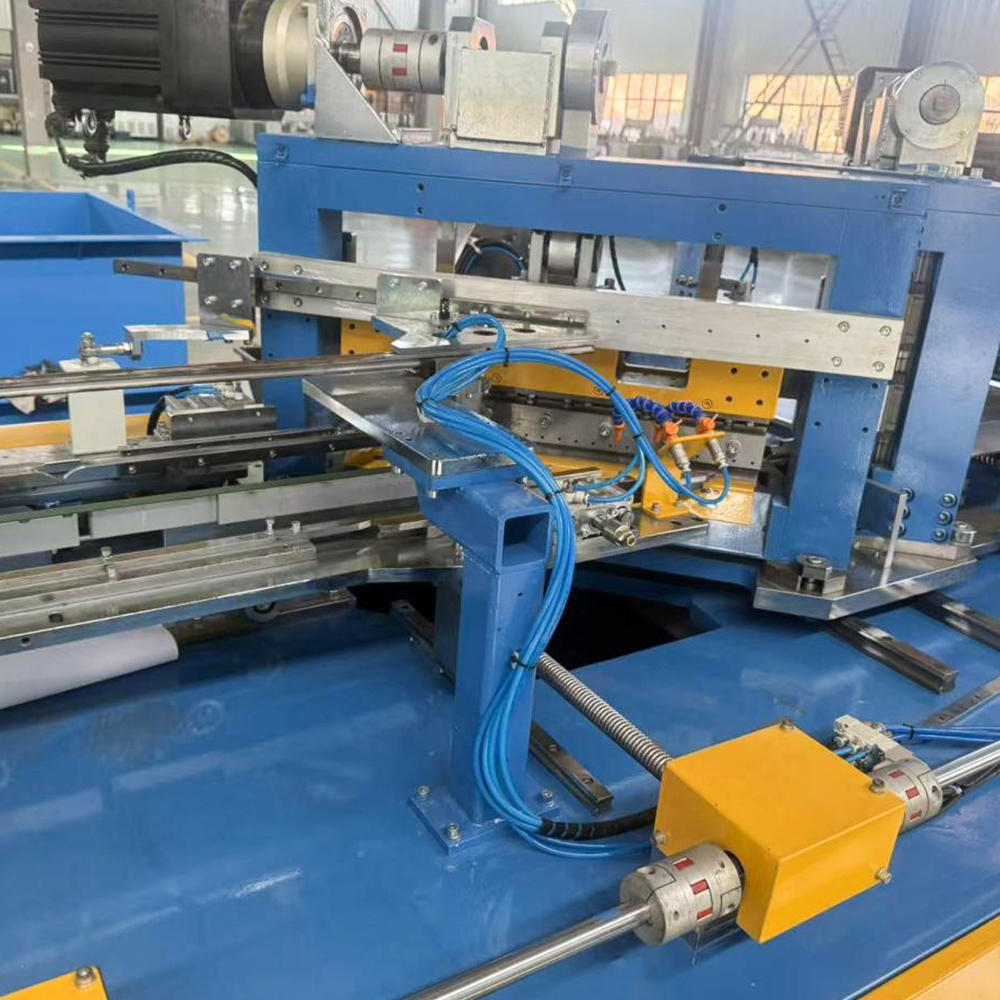
 Automatyczna linia produkcyjna do układania rdzeni transformatora w linii Sprzęt ten integruje ścinanie i układanie rdzenia, eliminując ręczną obsługę i zwiększając powtarzalność procesu. Zapewnia precyzyjną kontrolę różnych materiałów laminacyjnych, co ma kluczowe znaczenie dla minimalizacji strat prądów wirowych w rdzeniach transformatorów. Zobacz produkt →
Zautomatyzowany sprzęt do układania w stosy zapewnia powtarzalność sekwencji laminowania i ciśnienia, co ma znaczenie w przypadku przełączania między taśmą ze stali krzemowej a taśmą amorficzną. Linia przeznaczona do stali o grubości 0,23 mm może nie obsługiwać folii amorficznej o grubości 0,18 mm bez specjalnych kontroli naprężenia i mocowania.
Dopasowanie materiałów rdzenia transformatora do typu transformatora
Rdzenie suche, zanurzone w oleju, przeciwwybuchowe w kopalniach i trójwymiarowe rdzenie uzwojone trójkątnie, nakładają różne ograniczenia termiczne, mechaniczne i uzwojenia. Wybór materiału powinien być dostosowany do typu transformatora, a nie odwrotnie.
Transformatory zanurzone w oleju
Transformatory zanurzone w oleju can use grain-oriented silicon steel or amorphous ribbon because the oil removes heat efficiently. The core material must resist mineral oil and withstand a long service life at elevated temperature. For distribution transformers operated at low load, amorphous cores reduce no-load loss but require a larger tank.
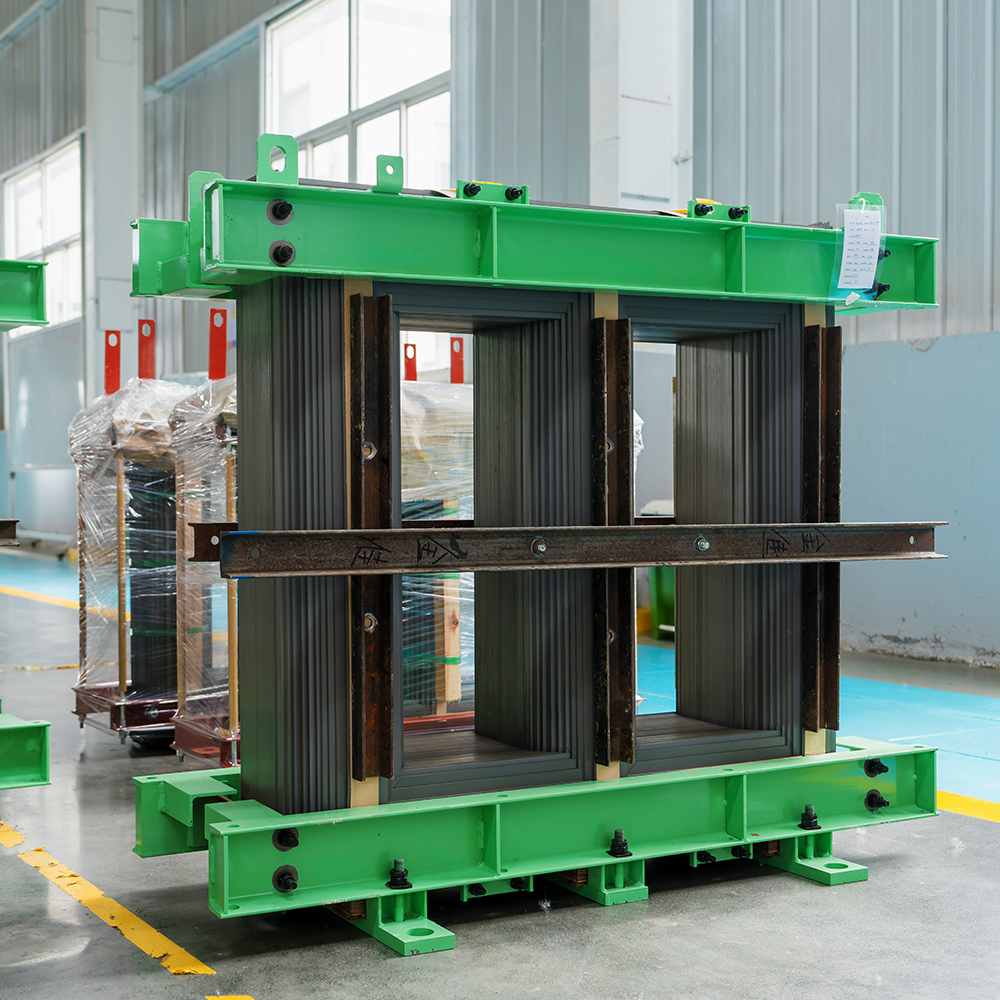
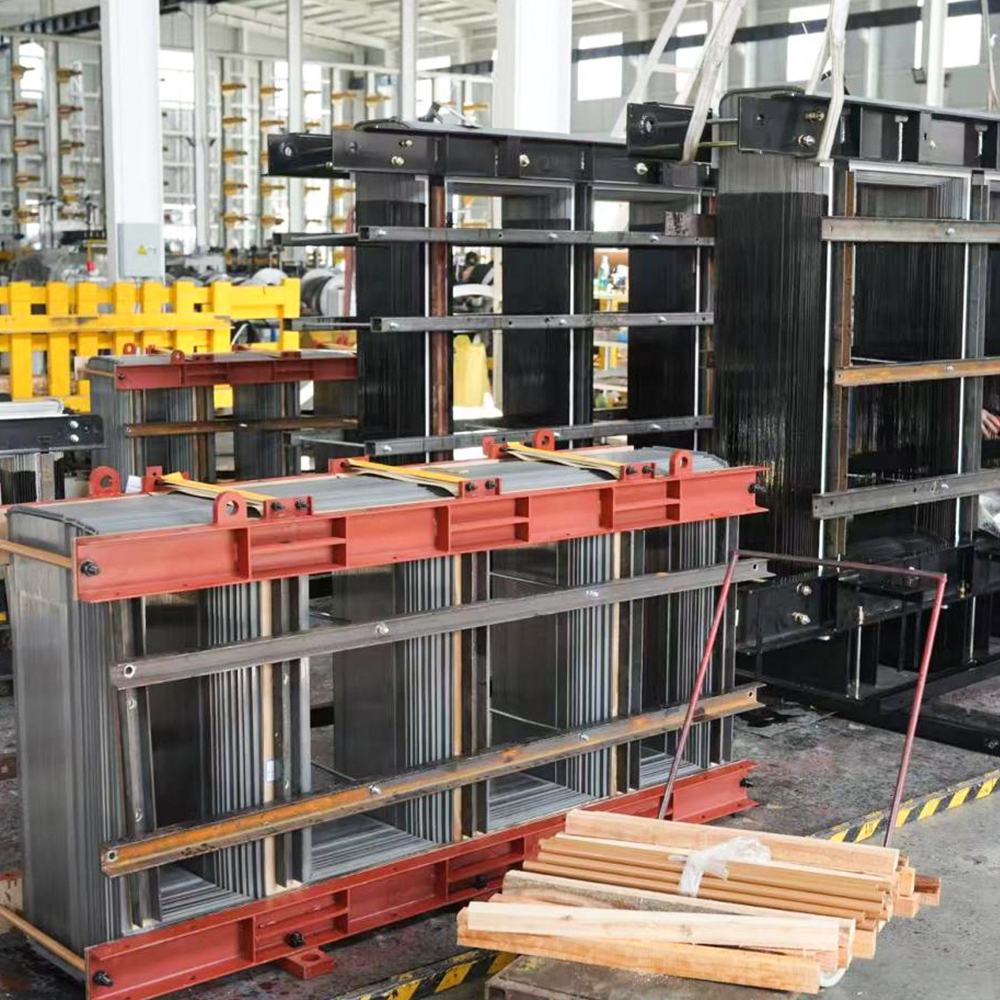
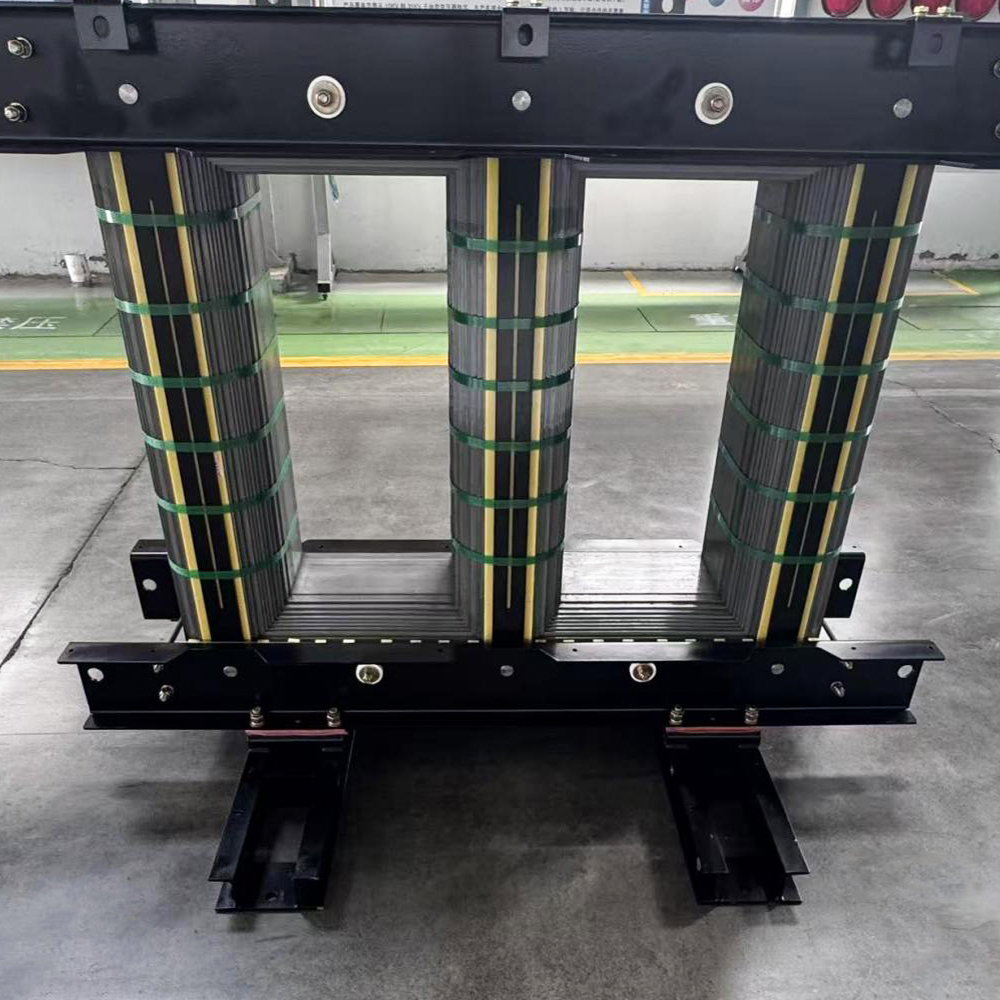 Rdzeń transformatora zanurzony w oleju do transformatorów rozdzielczych Rdzeń ten, wykonany ze stali krzemowej o ziarnie zorientowanym i wysokiej przepuszczalności, zapewnia wyjątkowo niskie straty bez obciążenia i jest zgodny z normami krajowymi. Jest przeznaczony do olejowych transformatorów dystrybucyjnych S11 i S13, zapewniając niezawodną pracę w sieciach miejskich i wiejskich. Zobacz produkt →
Transformatory suche
Transformatory suche rely on air cooling, so core losses translate directly into surface temperature rise. Silicon steel with a high lamination factor gives a compact composite. Some dry-type designs use triangular wound cores to balance the magnetic and electric field distribution.
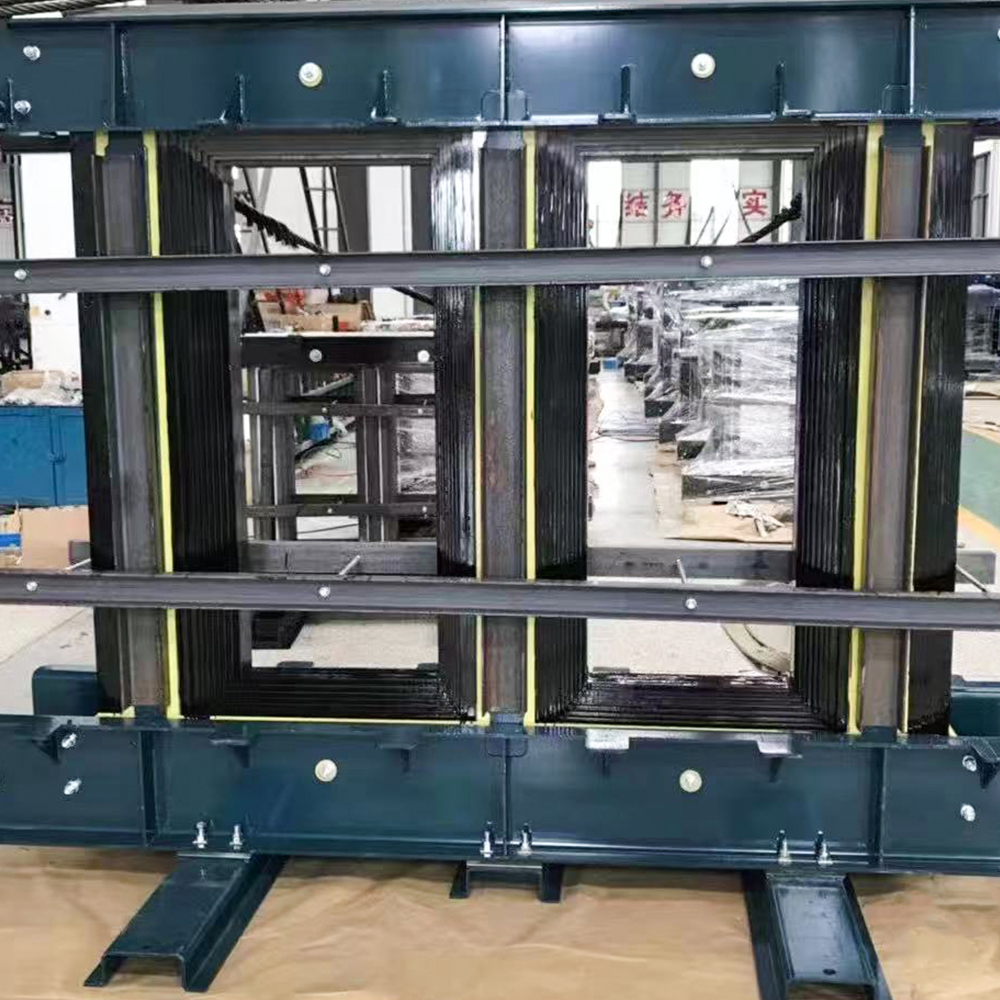 Rdzeń transformatora typu suchego o niskim poziomie hałasu i strat Zbudowany z najwyższej jakości stali krzemowej i ułożony schodkowo, rdzeń ten minimalizuje hałas poniżej 55 dB i zapewnia niskie straty bez obciążenia. Odporna na wilgoć powłoka i solidna konstrukcja pasują do transformatorów suchych odlewanych z żywicy epoksydowej stosowanych w środowiskach wewnętrznych lub komercyjnych. Zobacz produkt →
Trójwymiarowe trójkątne rdzenie uzwojone
Ta geometria sprawia, że trzy ramiona są identyczne, co zmniejsza niezrównoważony strumień i pozwala na zmniejszenie rdzenia. Materiał musi mieć bardzo stałą grubość i niskie naprężenia wewnętrzne, ponieważ podczas montażu nawinięty rdzeń formuje się w zaokrąglony kształt.
Trójwymiarowy trójkątny rdzeń ranyPytania dotyczące zamówień, które zapobiegają kosztownym błędom
Zanim porównasz ceny jednostkowe, zapytaj o tolerancję, powłokę i możliwość układania w stosy. Niższa cena materiału może zniknąć po kilku miesiącach zwiększonych strat na biegu jałowym lub nieudanych testach transformatora.
- Jaki jest gwarantowany przez dostawcę współczynnik laminowania dla wybranego gatunku?
- Czy producent rdzeni może wykazać kontrolę zadziorów na dokładnie takiej grubości blachy, jakiej potrzebujesz?
- Czy materiał jest dostarczany z przetestowaną powłoką izolacyjną, która wytrzymuje proces układania?
- Jak linia układająca radzi sobie z cienką amorficzną taśmą w porównaniu ze stalą o grubości 0,23 mm?
- Jakie są różnice w nasyceniu i stracie pomiędzy partiami?
Współpraca z dostawcą, który prowadzi własną działalność linie do cięcia stali krzemowej i sprzęt do układania rdzeni skraca pętlę informacji zwrotnej, gdy na hali produkcyjnej pojawi się istotny problem.
Poszukaj dostawcy, który traktuje rdzenie transformatorów jako element precyzyjny, a nie towar. Właściwy materiał może spowodować utratę danych technicznych tylko wtedy, gdy proces produkcyjny chroni właściwości strukturalne i magnetyczne.
Często zadawane pytania
Jaki jest najpopularniejszy materiał na rdzeń transformatora?
Stal krzemowa o ziarnie zorientowanym jest najpopularniejszym materiałem rdzenia transformatora do transformatorów mocy 50/60 Hz. Zapewnia wysokie nasycenie, dobrą gęstość układania i niskie straty po przetworzeniu na laminaty.
Czy metal amorficzny jest wart dodatkowych kosztów?
Metal amorficzny jest wart dodatkowych kosztów, gdy straty w stanie jałowym dominują w rachunku za energię w całym okresie eksploatacji, na przykład w długotrwałych transformatorach dystrybucyjnych. Staje się mniej atrakcyjny, gdy dominują straty obciążenia lub gdy przestrzeń jest ograniczona.
W jaki sposób jakość ułożenia rdzenia wpływa na wybór materiału?
Złe układanie zwiększa straty na skutek prądów wirowych i może zwiększyć straty w rdzeniu o 5 do 15 procent. Oznacza to, że stal niższej jakości o doskonałym układaniu w stosy może przewyższać stal wysokiej jakości, która jest źle układana.
Czy ten sam materiał można zastosować do rdzeni suchych i zanurzonych w oleju?
Tak, stal krzemowa o ziarnie zorientowanym jest stosowana zarówno w rdzeniach suchych, jak i zanurzonych w oleju. Różnica polega na systemie izolacji, metodzie chłodzenia i naprężeniu termicznym, które mogą wymagać innej powłoki lub układu ułożenia.
-
Telefon komórkowy
+86-18351152766
-
E-mail
479279940@qq.com
-
Adres
Park nr 3, wioska Jiangcun, miasto Liangxu, dystrykt Jiangyan, miasto Taizhou, prowincja Jiangsu, Chiny


Prawa autorskie © Jiangsu Jingtianxia Electric Technology Co., Ltd. Wszelkie prawa zastrzeżone.Specjalizacja w produkcji rdzeni transformatorowych