
Dlaczego ostrza tnące z węglików spiekanych są niezbędne do obróbki stali GO o wysokiej zawartości krzemu
Stal elektrotechniczna o ziarnie zorientowanym stanowi podstawę produkcji rdzeni transformatorów, a żaden gatunek nie jest bardziej wymagający niż stal o ziarnie zorientowanym o wysokiej zawartości krzemu. Jego doskonałe właściwości magnetyczne mają swoją cenę: ta sama zawartość krzemu, która zmniejsza straty w rdzeniu, sprawia, że materiał jest ścierny, twardy i trudny do ścinania. Właśnie z tego powodu ostrza tnące z węglików spiekanych stały się standardem branżowym. Zapewniają odporność na zużycie, stabilność krawędzi i dokładność cięcia, jakich wymaga stal o ziarnie zorientowanym o wysokiej zawartości krzemu, chroniąc zarówno jakość produktu, jak i ekonomikę produkcji.
Zrozumienie stali o wysokiej zawartości krzemu
Stal o ziarnie zorientowanym o wysokiej zawartości krzemu, znana również jako stal elektrotechniczna o ziarnie, zazwyczaj zawiera wagowo od 2,9% do 3,5% krzemu. Dodatek krzemu zwiększa oporność elektryczną, co znacznie zmniejsza straty prądów wirowych w rdzeniach transformatorów. Kontrolowany proces walcowania i wyżarzania wytwarza teksturę Gossa, wyrównując ziarna kryształu w kierunku walcowania, aby zoptymalizować przewodzenie strumienia magnetycznego.
Producenci transformatorów polegają na tym materiale przy budowie rdzeni, które minimalizują straty bez obciążenia i działają niezawodnie przy dużych gęstościach strumienia. Jest szeroko stosowany w transformatorach mocy, transformatorach rozdzielczych i stojanach dużych generatorów, gdzie wydajność magnetyczna przekłada się bezpośrednio na oszczędności operacyjne. Jednakże te same cechy metalurgiczne, które czynią tę stal magnetyczną skuteczną, stwarzają również poważne wyzwania dla narzędzi skrawających.
Kompromis: Wyższa zawartość krzemu poprawia właściwości magnetyczne, ale zwiększa twardość i kruchość, dzięki czemu stal jest znacznie trudniejsza do ścinania niż konwencjonalna stal niskowęglowa.
Dlaczego standardowe ostrza radzą sobie ze stalą krzemową
Konwencjonalne ostrza nożyc, zwykle wykonane ze stali szybkotnącej lub stali narzędziowej, szybko się zużywają podczas obróbki stali o ziarnie o wysokiej zawartości krzemu. Trzy czynniki przyspieszają degradację ostrza:
- Ścierna powłoka tlenkowa: Powłoka izolacyjna nałożona na powierzchnię stali jest silnie ścierna i działa na krawędzi ostrza jak papier ścierny.
- Utwardzanie przez zgniot: Sam proces ścinania utwardza strefę cięcia, czyniąc kolejne cięcia coraz trudniejszymi.
- Wysoka twardość materiału: Przy wartościach twardości znacznie przekraczających zwykłą stal węglową, stal krzemowa powoduje szybsze zaokrąglanie krawędzi i mikroodpryski.
Gdy ostrze stępi się, nie będzie w stanie czysto przełamać materiału. Zamiast tego rozciąga, a następnie rozdziera arkusz, tworząc wyraźne zadziory wzdłuż ciętej krawędzi. To tutaj ostrza tnące z węglików spiekanych zmieniają ekonomikę i jakość całego procesu.
| Współczynnik wydajności | Ostrze ze stali szybkotnącej | Ostrze tnące z węglika |
|---|---|---|
| Twardość | 63 do 67 HRC | 85 do 94 HRA |
| Odporność na zużycie | Umiarkowane | Znakomicie |
| Stabilność krawędzi | Uczciwe | Doskonały |
| Okres ponownego szlifowania | Krótkie | 3 do 5 razy dłużej |
| Kontrola zadziorów | Szybko ulega degradacji | Spójne |
Podstawowe zalety ostrzy z węglików spiekanych
Ostrza z węglika wolframu łączą w sobie ekstremalną twardość z wystarczającą wytrzymałością, aby wytrzymać duże siły ścinające. Osnowa z węglika spiekanego zapewnia kilka konkretnych korzyści w obróbce stali o ziarnie zorientowanym o wysokiej zawartości krzemu:
- Wydłużona żywotność pomiędzy przemieleniami
- Spójna geometria krawędzi w długich seriach produkcyjnych
- Czyste pęknięcie z minimalnymi zadziorami i mikropęknięciami
- Wyższe prędkości ścinania bez nadmiernego wytwarzania ciepła
W przeciwieństwie do stali narzędziowej, która mięknie w podwyższonych temperaturach, węglik zachowuje swoją twardość nawet pod wymagającymi obciążeniami termicznymi i mechanicznymi. Chociaż początkowy koszt zakupu ostrza z węglika przewyższa koszt ostrza ze stali szybkotnącej, koszt pojedynczego cięcia jest znacznie niższy. Mniejsza liczba wymian ostrzy oznacza mniej przestojów, mniej złomu i niższe koszty robocizny związanej z wymianą narzędzia.
Jak jakość cięcia wpływa na wydajność rdzenia transformatora
Wysokość zadziorów i jakość krawędzi bezpośrednio decydują o tym, czy rdzeń transformatora spełni docelowe wartości strat magnetycznych. Nadmierne zadziory tworzą kontakt elektryczny pomiędzy sąsiednimi warstwami, umożliwiając przepływ prądów międzywarstwowych i zwiększając straty w postaci prądów wirowych. Ostrza z węglika wytwarzają czystą, kwadratową powierzchnię ścinającą, utrzymując wysokość zadziorów poniżej akceptowalnych progów i zachowując izolację pomiędzy warstwami.
Precyzyjnie przycięte arkusze poprawiają również współczynnik układania. Gładkie, płaskie krawędzie umożliwiają ścisłe przyleganie laminatów do siebie, zwiększając efektywne pole przekroju poprzecznego rdzenia i zmniejszając liczbę arkuszy wymaganych do osiągnięcia docelowego przekroju strumienia.
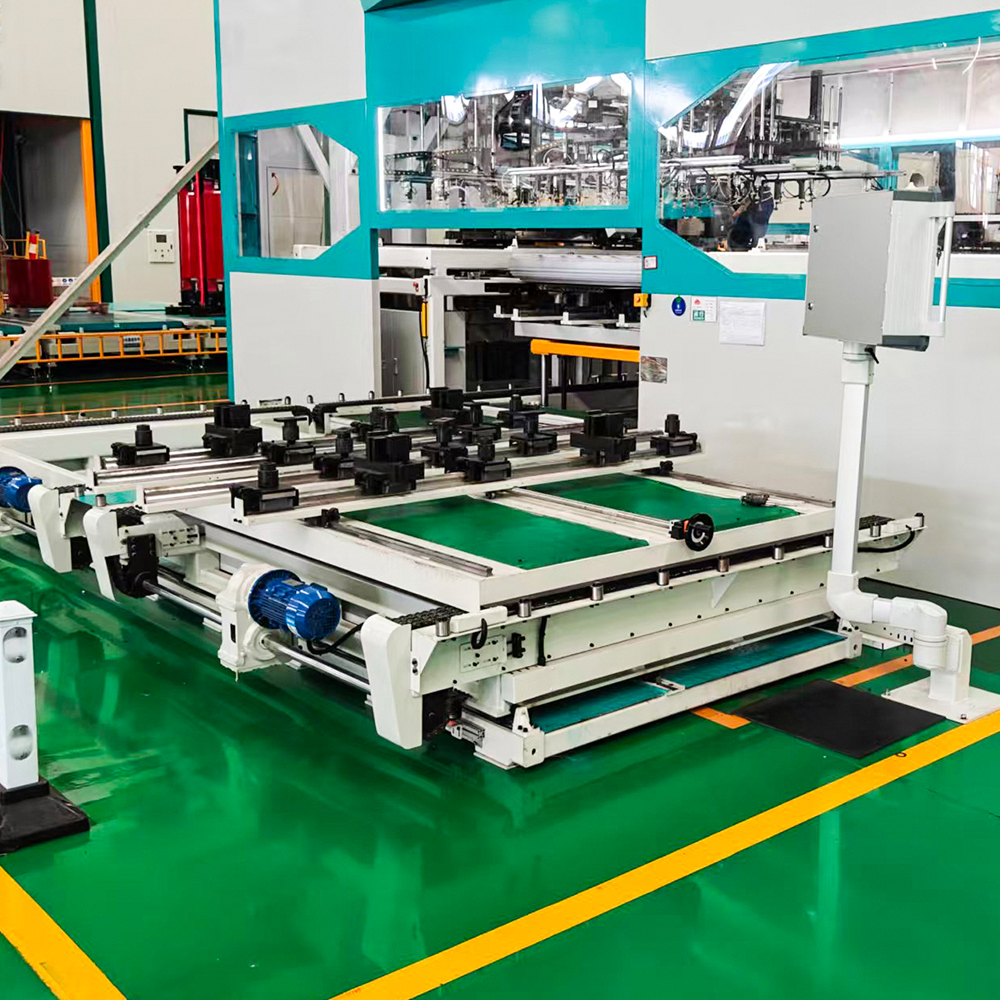
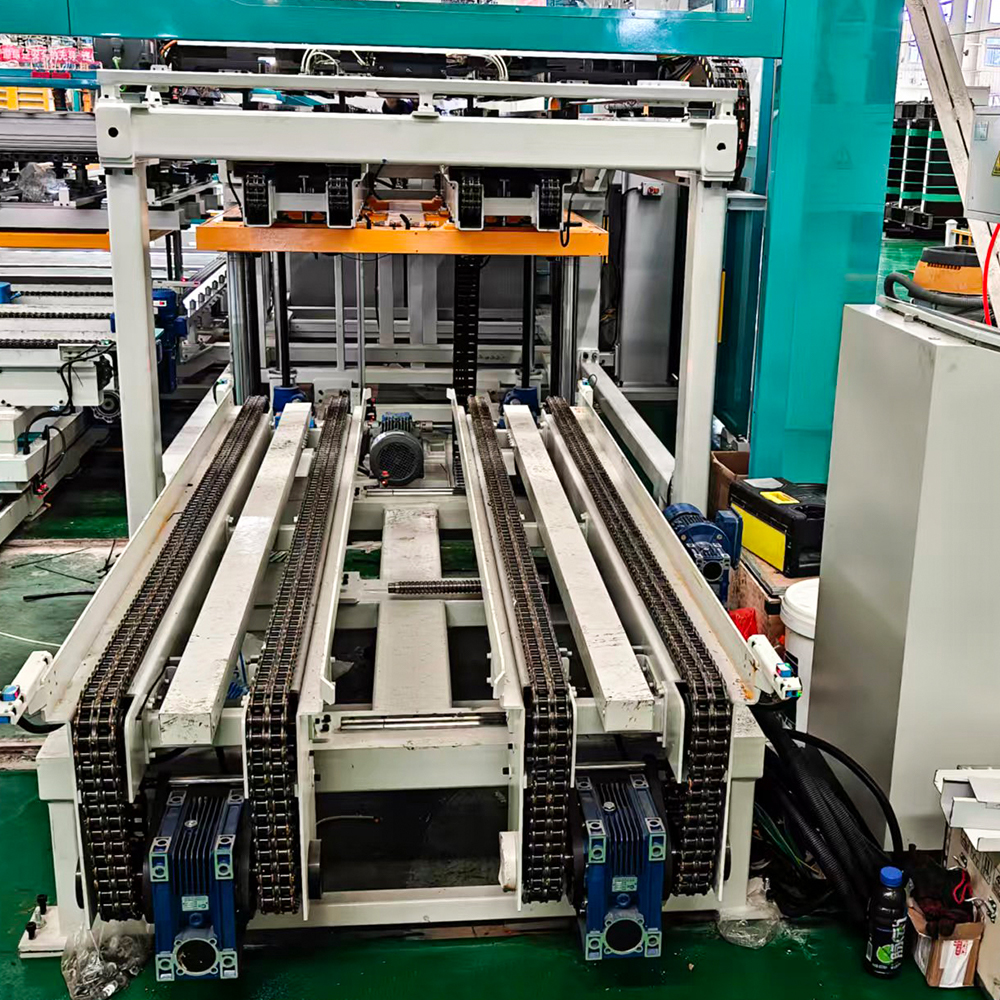
 ZXD-440 Automatyczna linia produkcyjna do układania rdzeni transformatora w linii Linia ta łączy się bezpośrednio z linią cięcia poprzecznego, umożliwiając jednoczesne cięcie i układanie w stosy bez ręcznej obsługi. Zapewnia stałą dokładność wymiarową wszystkich warstw, co ma kluczowe znaczenie dla dalszych operacji automatycznego układania. Zobacz produkt →
Urządzenia znajdujące się na dalszym etapie produkcji, takie jak automatyczne linie do układania rdzeni, zależą od spójności wymiarowej przychodzących arkuszy. Ostrze, które dryfuje nawet o kilka mikronów, powoduje postępujące błędy w układaniu, które mnożą się w tysiącach warstw.
Ostrza węglikowe w nowoczesnych liniach do cięcia na wymiar ze stali krzemowej
Współczesne przetwarzanie stali krzemowej opiera się na szybkich liniach do cięcia na wymiar, które integrują rozwijanie, poziomowanie, ścinanie i układanie w jednym ciągłym przepływie. Linie te pracują z dużą przepustowością, a każda wymiana łopatek wymusza przestoje. Ostrza tnące z węglików spiekanych redukują przestoje konserwacyjne i utrzymują stabilną precyzję, co czyni je niezbędnymi w zautomatyzowanych środowiskach produkcyjnych.
Producenci tacy jak Jiangsu Jingtianxia Electric Technology, dostawca Linie do cięcia na wymiar ze stali krzemowej , projektują swoje stacje tnące w oparciu o możliwości obróbki węglików spiekanych. Na przykład linia do cięcia stali krzemowej HJDZ440 została zaprojektowana tak, aby zachować wąskie tolerancje wymiarowe w przypadku długich partii, czyli dokładnie w warunkach pracy, w których wyróżniają się ostrza z węglików spiekanych.
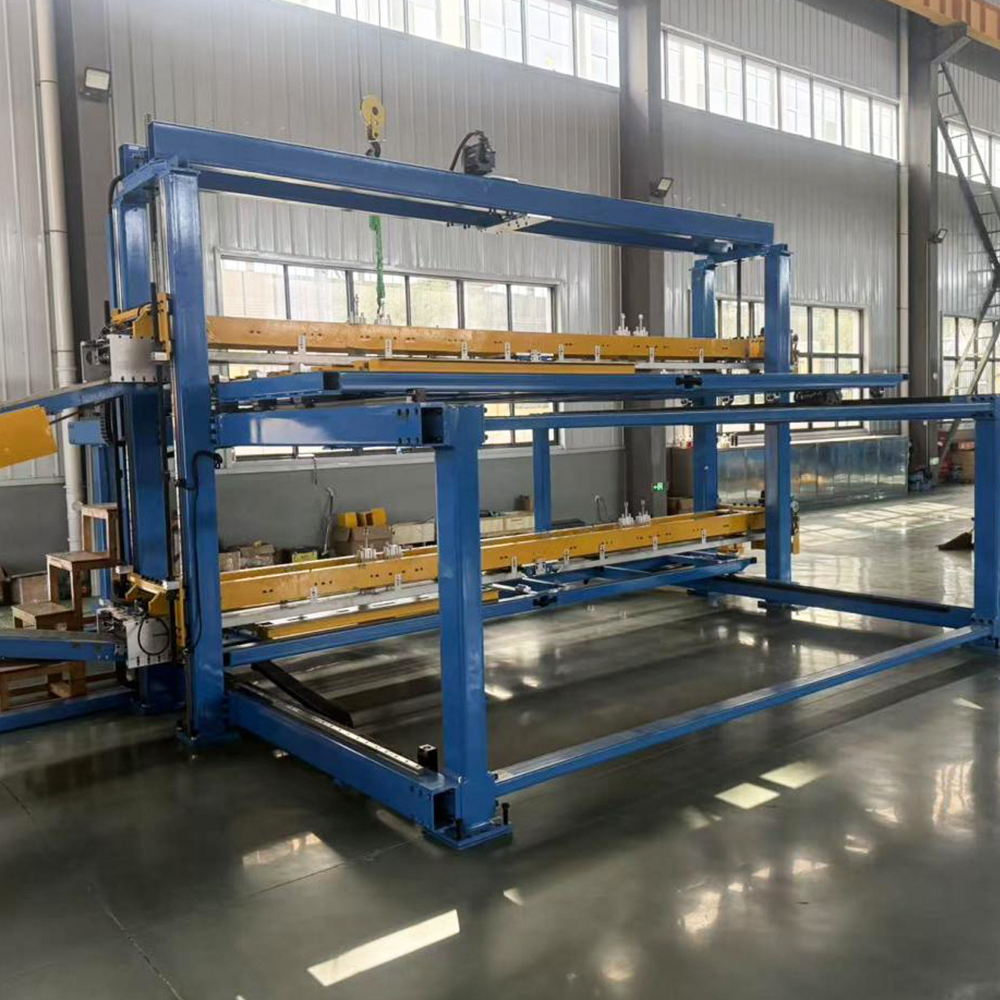 HJ-DZ-440 Linia do cięcia na wymiar ze stali krzemowej Linia do cięcia o wysokiej precyzji ze sterowaniem serwo firmy Siemens i narzędziami z węglików spiekanych, osiągająca dokładność cięcia ± 0,2 mm. Obsługuje układanie w trybie offline i w linii, dzięki czemu nadaje się do produkcji długoseryjnej, gdzie istotna jest jakość krawędzi i powtarzalność. Zobacz produkt →
W przypadku operacji obejmujących węższe szerokości pasków lub mniejsze zakresy grubości, linia do cięcia stali krzemowej HJDZ300 kładzie taki sam nacisk na jakość krawędzi i powtarzalność, ponownie opierając się na ostrzach z węglików spiekanych, aby zapewnić spójne wyniki.
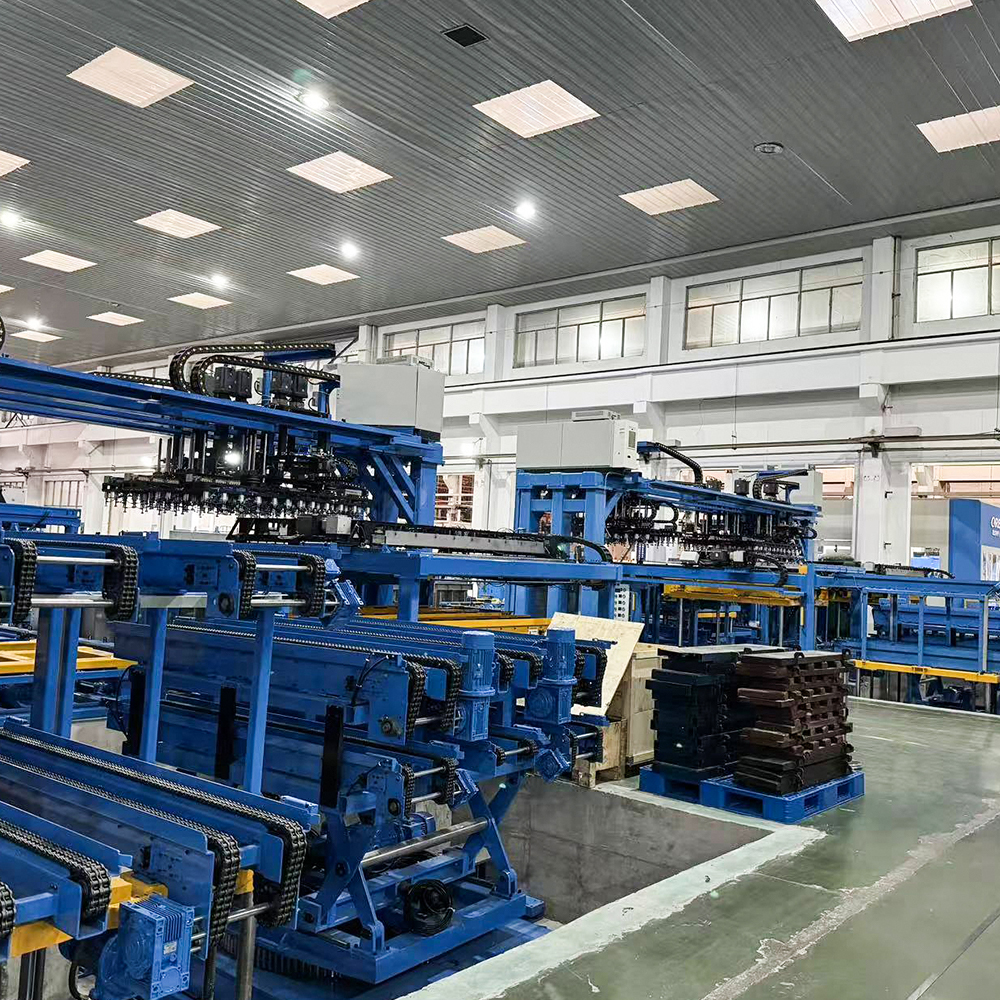 Linia do cięcia stali krzemowej HJ-DZ-300 Kompaktowa linia do cięcia przeznaczona dla małych i średnich producentów transformatorów, szerokości obróbki do 300 mm. Oferuje taką samą precyzję jak większe modele, z dokładnością sterowaną serwomechanizmem i niskim poziomem hałasu, co jest idealne do produkcji wielu odmian w małych partiach. Zobacz produkt →
Wybór odpowiedniego gatunku i geometrii węglika
Nie wszystkie ostrza z węglików spiekanych działają identycznie. Efektywna obróbka stali wysokokrzemowej o ziarnie zorientowanym zależy od dopasowania gatunku i geometrii do konkretnych parametrów linii.
Gatunek węglika
Wyższa zawartość kobaltu zwiększa wytrzymałość, ale zmniejsza twardość; niższa zawartość kobaltu poprawia odporność na zużycie, ale zwiększa kruchość. W większości zastosowań związanych ze ścinaniem stali krzemowej stosuje się gatunki o zawartości kobaltu od 6% do 15%, równoważąc odporność na uderzenia z trwałością krawędzi.
Geometria ostrza
- Kąty natarcia i przyłożenia kontrolują rozkład naprężeń podczas ścinania.
- Stabilna krawędź skrawająca o kontrolowanym promieniu honowania zapobiega odpryskom już przy pierwszym kontakcie.
- Wystarczający luz tylny zmniejsza tarcie pomiędzy ostrzem a pozbawionym arkusza.
Maksymalizacja żywotności ostrza poprzez konserwację
Regularne kontrole i terminowe ponowne szlifowanie utrzymują ostrza nożyc z węglików spiekanych w optymalnym stanie. Ostrza należy przeszlifować zanim staną się widoczne uszkodzenia krawędzi, gdyż ukryte mikroodpryski przyspieszają dalsze uszkodzenia. Precyzyjny sprzęt szlifierski i wykwalifikowani operatorzy są niezbędni do odtworzenia oryginalnej geometrii cięcia bez powodowania przypaleń szlifierskich.
Smarowanie i moment mocowania również wpływają na stabilność ostrza, dlatego operatorzy powinni przestrzegać specyfikacji producenta maszyny dla każdej linii cięcia. Posiadanie zapasowego zestawu ostrzy w pogotowiu skraca przestoje awaryjne i sprawia, że zaplanowane ponowne szlifowanie staje się rutynową częścią planowania produkcji.
Często zadawane pytania
P1: Jak często należy szlifować ostrza z węglików spiekanych?
Częstotliwość ponownego szlifowania zależy od gatunku materiału, grubości taśmy, prędkości ścinania i jakości ostrza. W przypadku stali o ziarnie zorientowanym o wysokiej zawartości krzemu, stosowanej w normalnych warunkach produkcji, ostrza z węglików spiekanych wytrzymują zwykle od trzech do pięciu razy dłużej niż ostrza ze stali szybkotnącej, przy czym okresy ciągłej pracy wynoszą zwykle od kilku tygodni do miesięcy.
P2: Czy ostrza z węglików spiekanych poradzą sobie ze wszystkimi gatunkami stali krzemowej?
Tak, przy odpowiednim doborze gatunku i geometrii krawędzi, ostrza węglikowe mogą ścinać stale o ziarnie zorientowanym, wysokokrzemowe, a nawet półprzetworzone stale elektrotechniczne. Jednakże optymalny gatunek węglika może się różnić w zależności od konkretnej twardości materiału i rodzaju powłoki.
P3: Dlaczego zadziory pojawiają się nawet w przypadku ostrzy z węglików spiekanych?
Tworzenie się zadziorów może wystąpić, gdy odstęp między ostrzami jest nieprawidłowy, osłona tarczy jest zużyta lub wspornik arkusza jest nieprawidłowo ustawiony. Ostrza węglikowe zmniejszają częstotliwość zadziorów, ale nie mogą kompensować mechanicznej niewspółosiowości nożyc. Rutynowa konserwacja całej stacji cięcia pozostaje kluczowa.
Obróbka stali o wysokiej zawartości krzemu o ziarnie zorientowanym nie pozostawia miejsca na kompromisy. Wyjątkowe właściwości magnetyczne materiału stawiają nadzwyczajne wymagania narzędziom skrawającym i tylko ostrza tnące z węglika stale zapewniają stabilność krawędzi, odporność na zużycie i cięcie bez zadziorów, wymagane w nowoczesnej produkcji rdzeni transformatorów. Ewolucja zmodernizowany inteligentny sprzęt do przetwarzania w dalszym ciągu wzmacnia podejście kładące nacisk na precyzję, a dla producentów poszukujących zautomatyzowanej produkcji rdzeni wybór materiału ostrza nie jest drobną decyzją dotyczącą materiałów eksploatacyjnych, ale strategicznym czynnikiem determinującym jakość rdzenia, czas sprawności produkcji i długoterminowe koszty operacyjne.
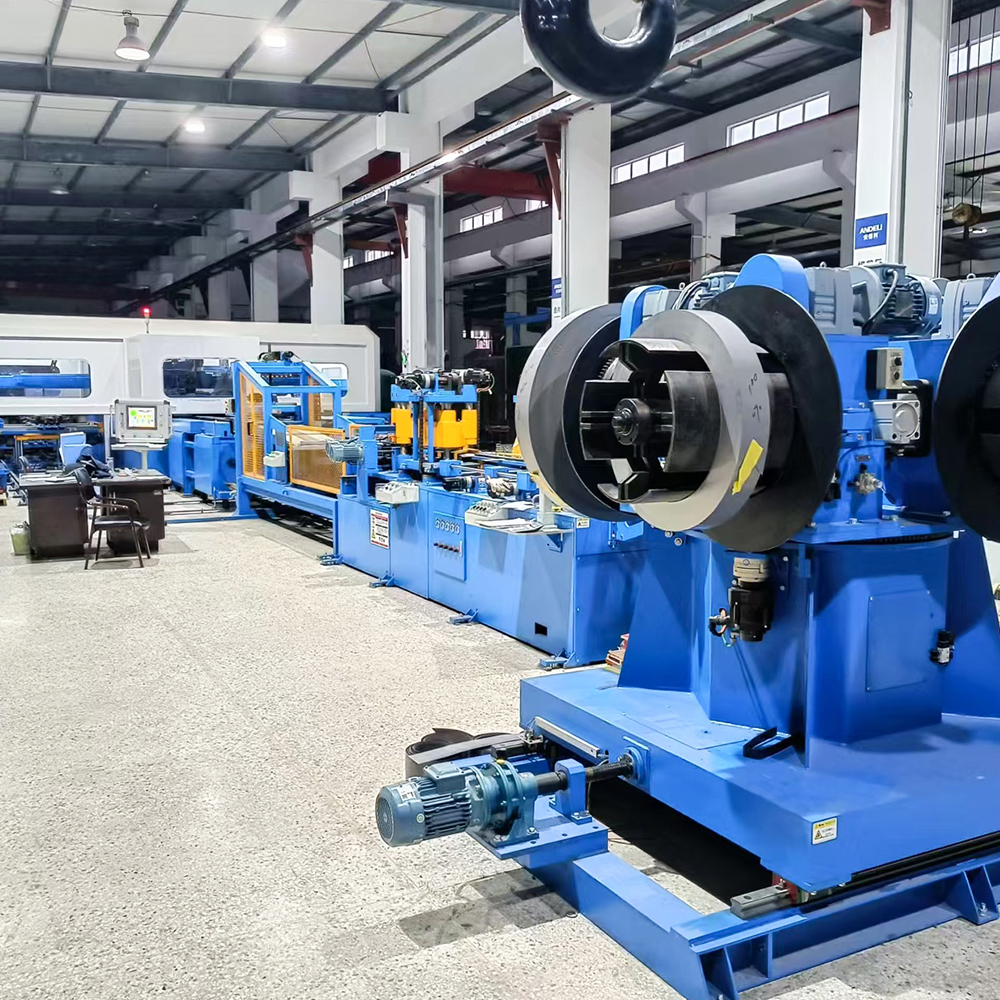
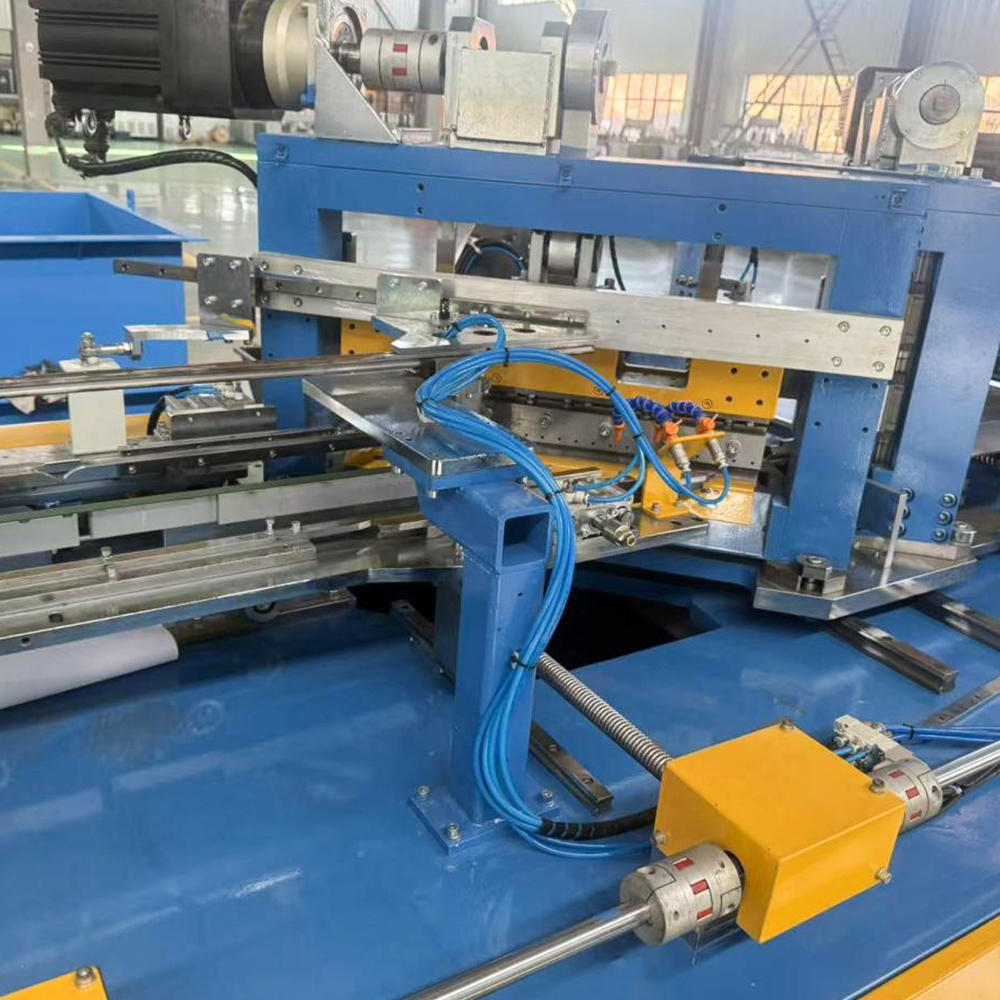
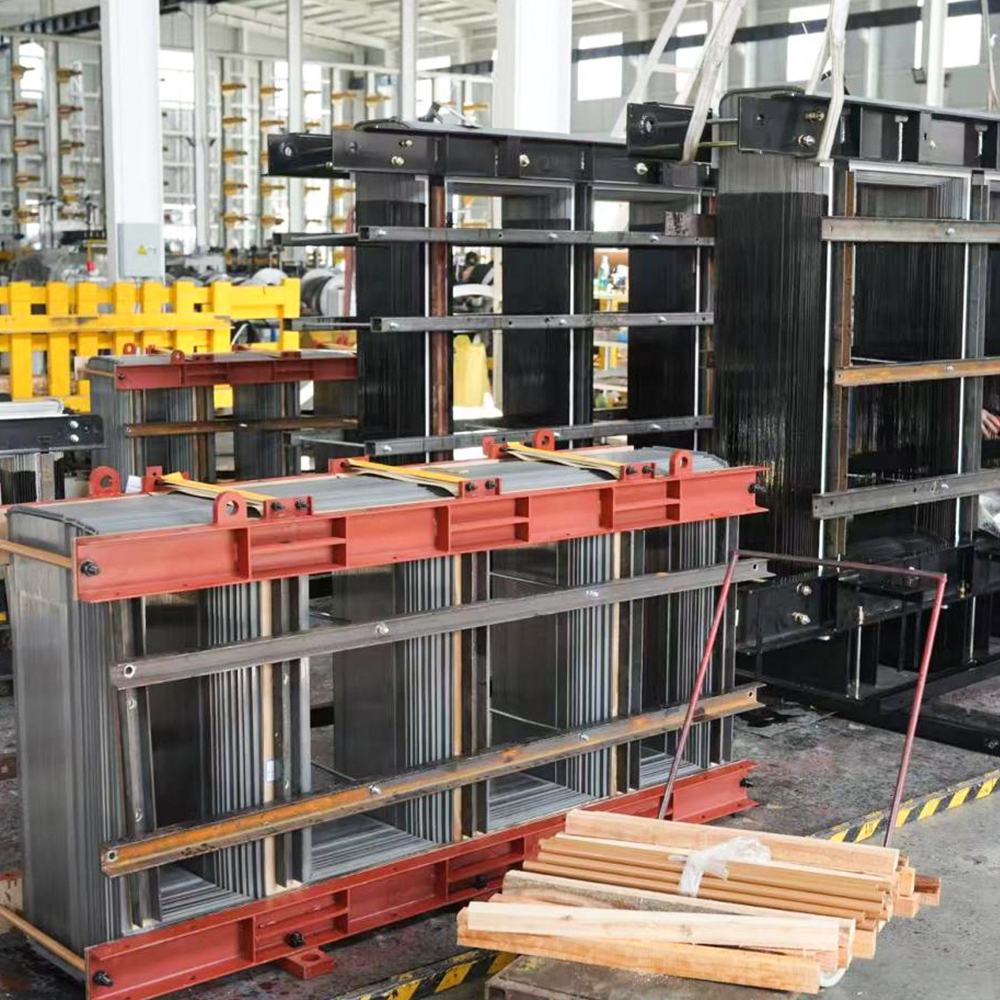
-
Telefon komórkowy
+86-18351152766
-
E-mail
479279940@qq.com
-
Adres
Park nr 3, wioska Jiangcun, miasto Liangxu, dystrykt Jiangyan, miasto Taizhou, prowincja Jiangsu, Chiny


Prawa autorskie © Jiangsu Jingtianxia Electric Technology Co., Ltd. Wszelkie prawa zastrzeżone.Specjalizacja w produkcji rdzeni transformatorowych