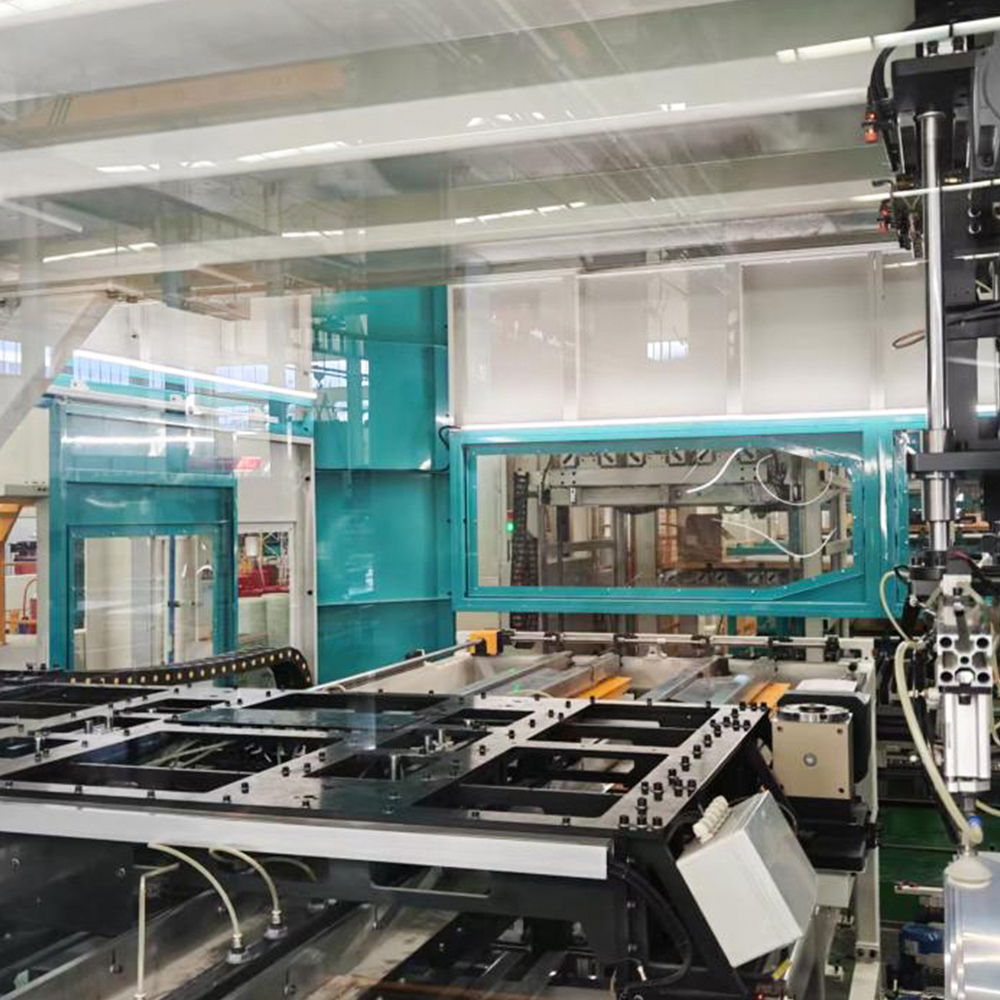
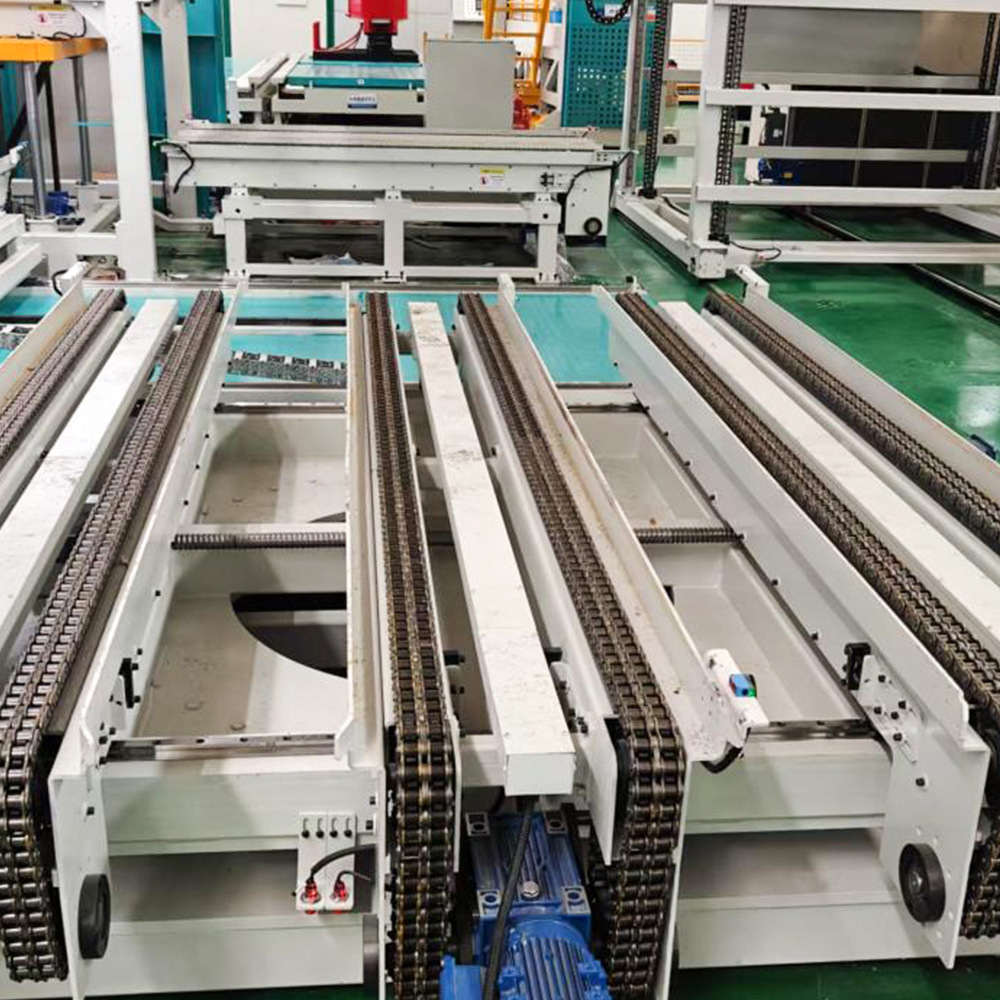
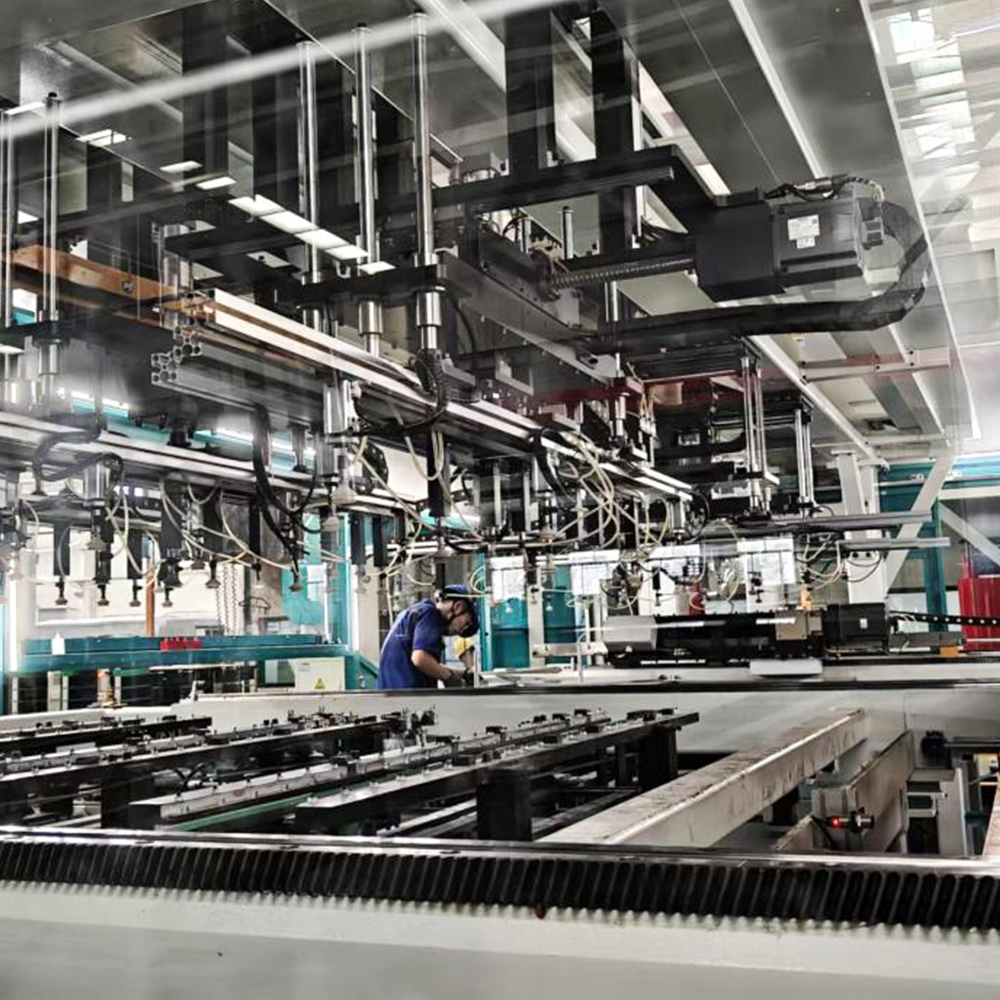
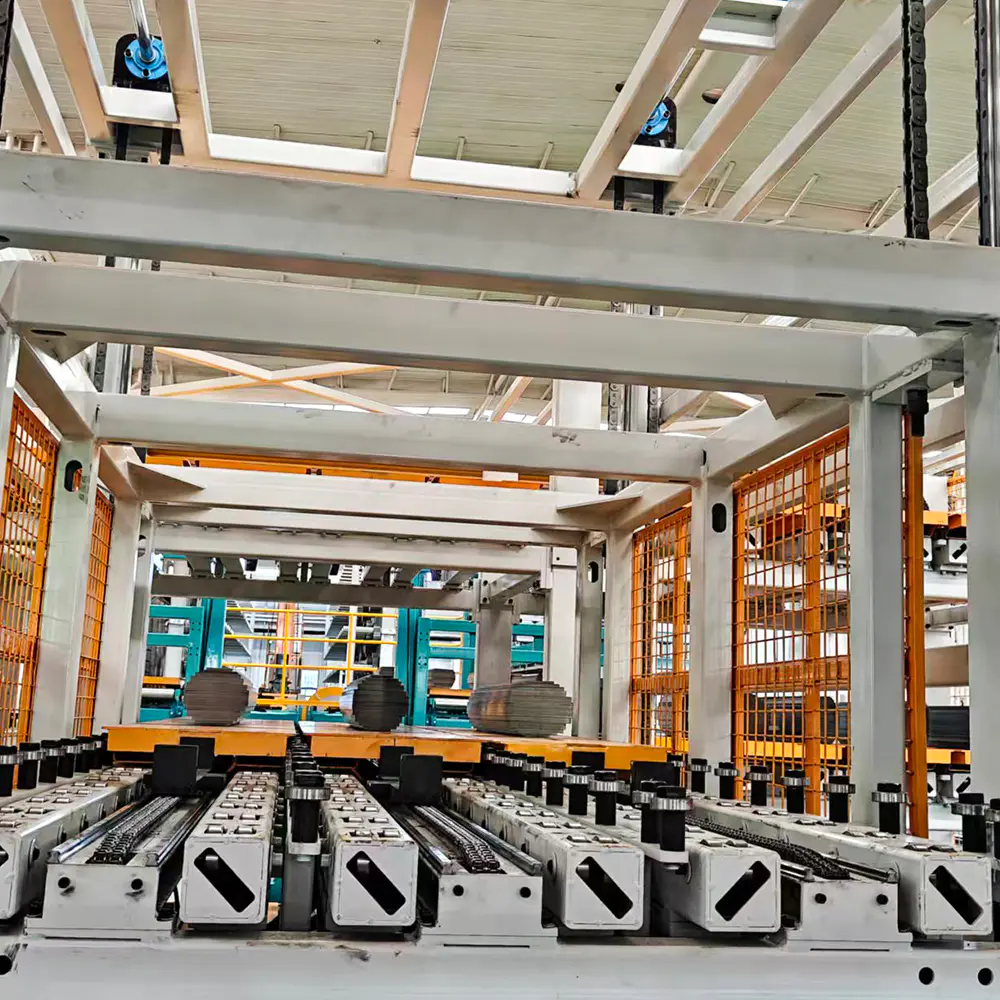
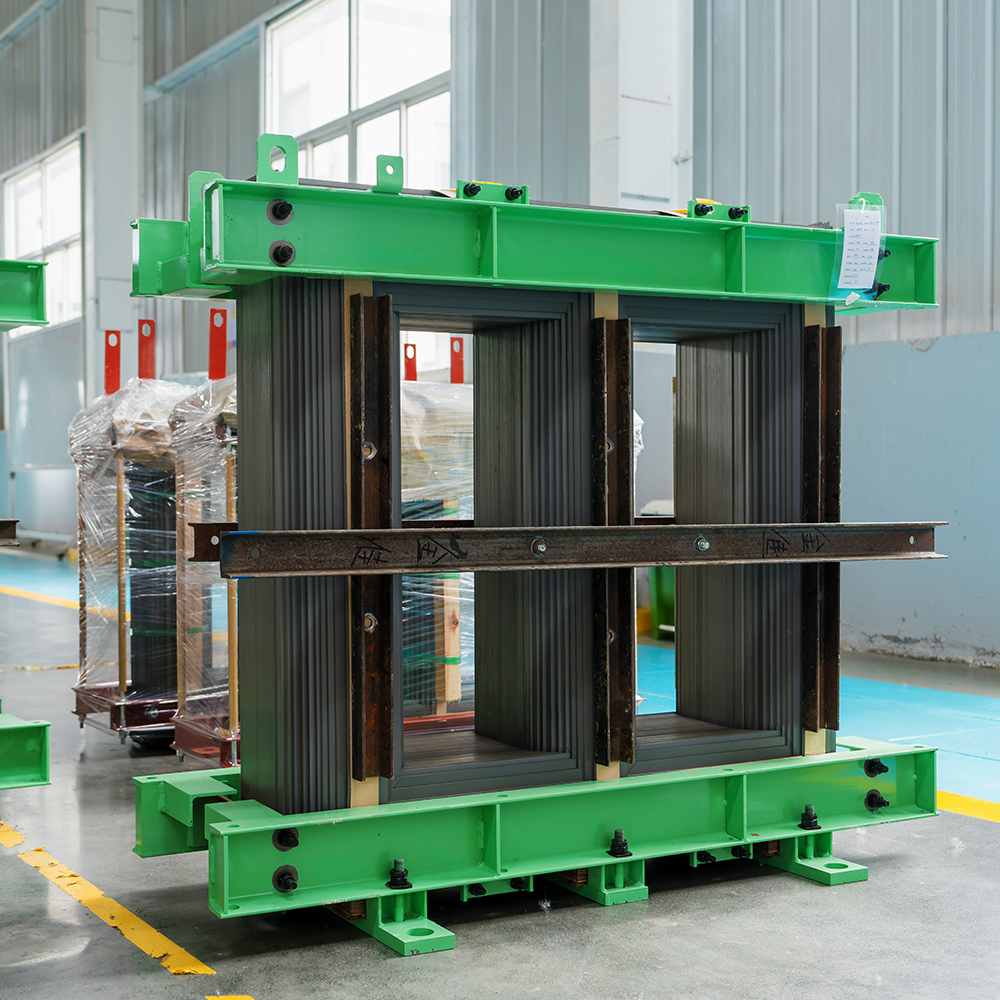
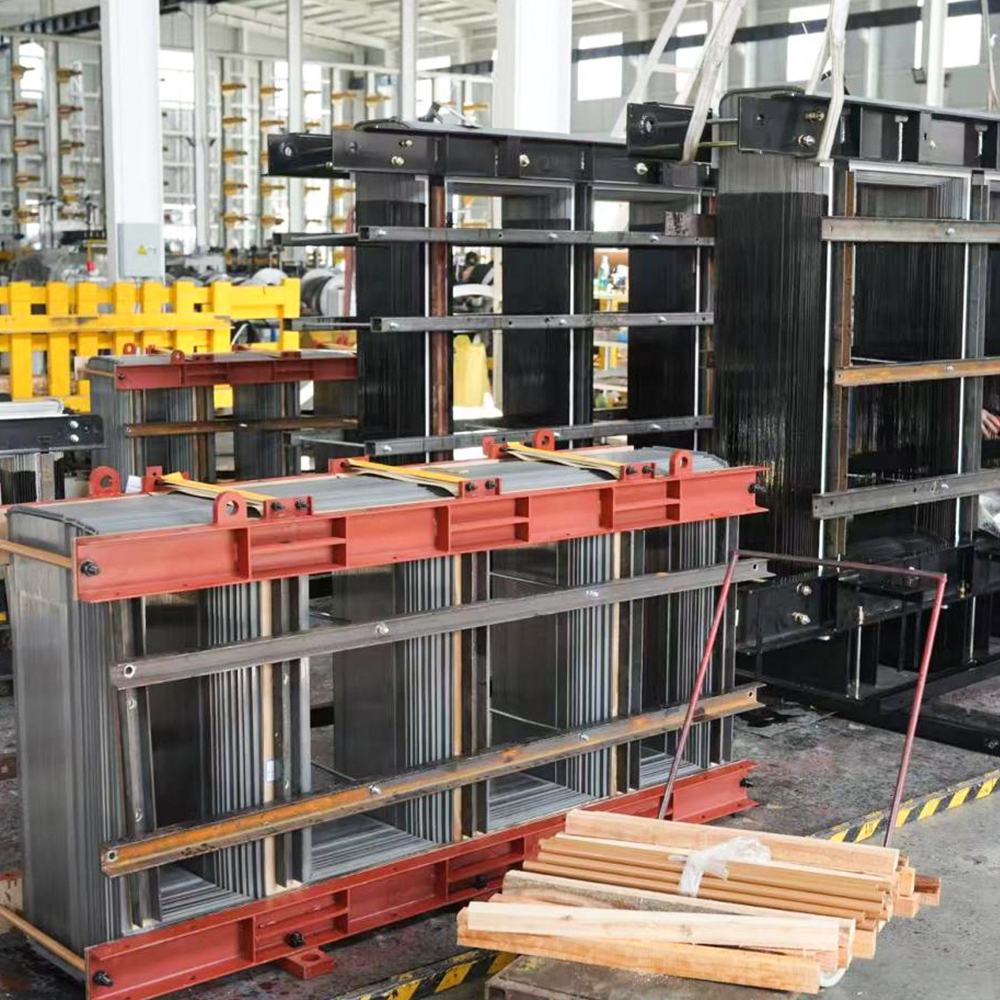
Duże rdzenie transformatorów mocy muszą jednocześnie przenosić strumień ma...
CZYTAJ WIĘCEJ
pl
Szukaj
Skontaktuj się

Dom / Produkty / Linie do układania rdzeni i linie montażowe / LXD-260-2 Linia do układania rdzenia transformatora w trybie offline
Zastosowania
Opinia
Obowiązki kupującego
- Dostarczyć i podłączyć kabel zasilający do szafy elektrycznej urządzenia zgodnie z warunkami użyteczności publicznej; podłączyć wymagany kabel uziemiający do wyznaczonego punktu połączenia na urządzeniu.
- Budowa fundamentów pod urządzenia, rurociągów, części osadzonych i systemów uziemiających.
- Sprzęt do podnoszenia (dźwig, wózek widłowy itp.) wymagany do rozładunku, ustawiania i instalacji/odbioru sprzętu u kupującego.
- Woda, sprężone powietrze (w tym zbiornik odbiornika powietrza o pojemności 2 m3), prąd i materiały pomocnicze do uruchomienia urządzeń.
- Materiały wymagane do pracy próbnej podczas rozruchu.
Dostawa, odbiór i kontrola
- Standardy kontroli: niniejsza Umowa Techniczna i obowiązujące normy krajowe producenta.
- Odbiór i kontrola zostaną przeprowadzone przez obie strony w zakładzie produkcyjnym dostawcy zgodnie z Umową Techniczną; sprzęt wysyłany jest po przejściu kontroli.
- Pełne testy wydajności należy przeprowadzić w siedzibie użytkownika końcowego; obie strony dokonają odbioru punkt po elemencie zgodnie z Umową i Umową Techniczną; Po zatwierdzeniu Protokół Odbioru zostanie podpisany przez obie strony.
Skład wyposażenia
| Kompletny skład wyposażenia | |||
| Nie. | Komponent | Ilość | Uwagi |
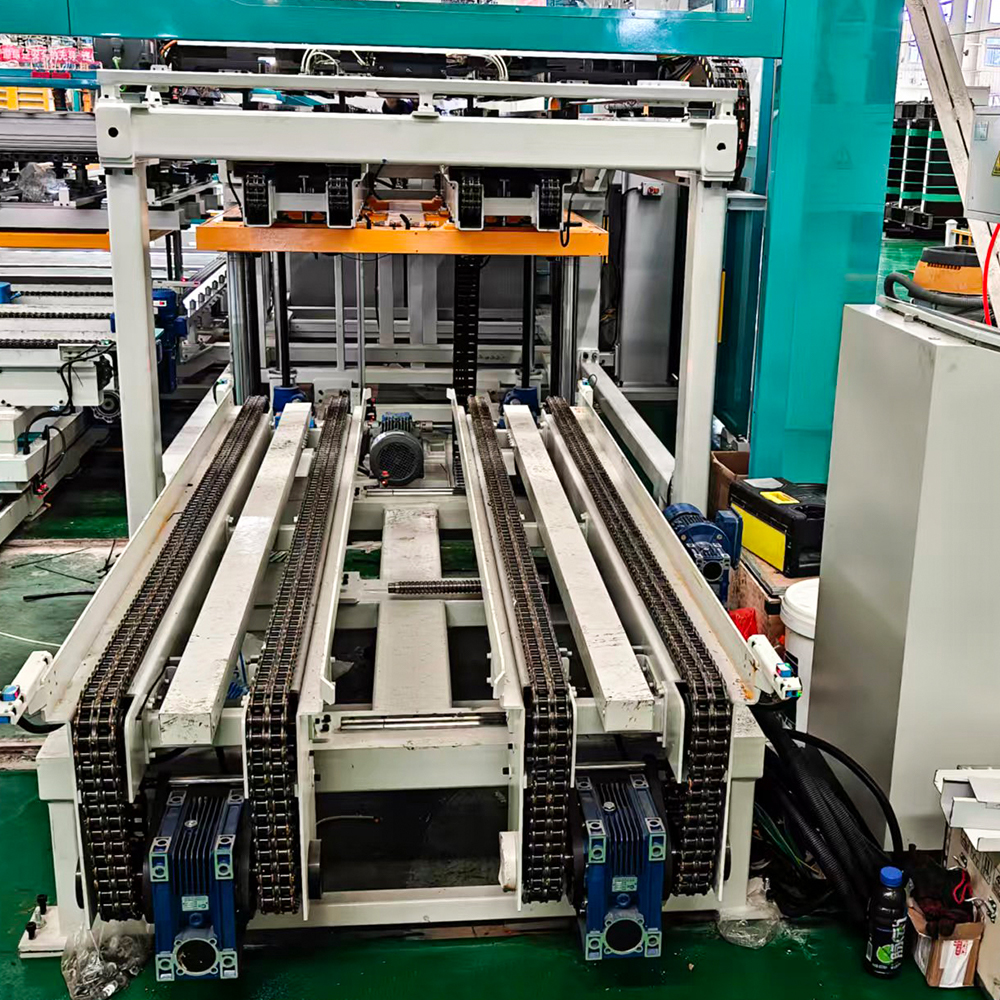
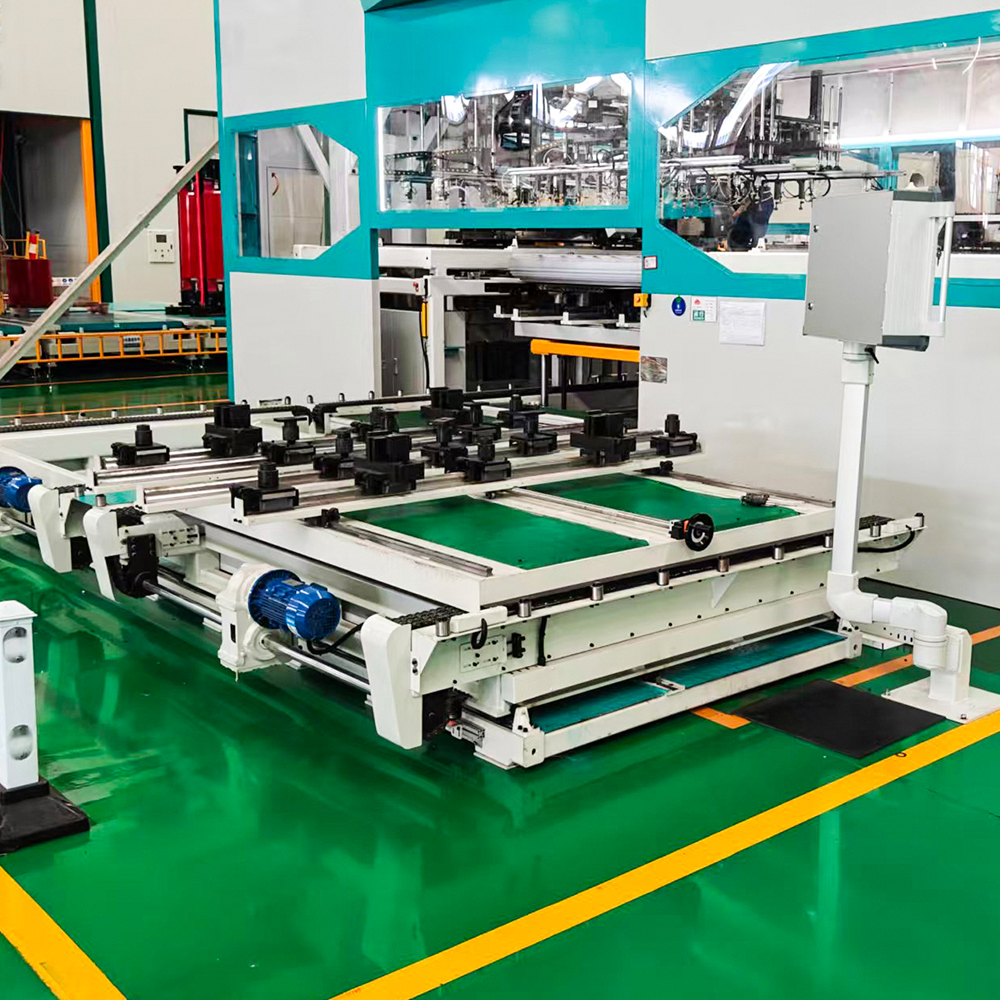
| 1 | Wózek do wstępnego przechowywania kolumny do laminowania jarzma | 1 zestaw | |
| 2 | Linia przenośnika przenoszącego kolumnę do laminowania jarzma | 1 zestaw | |
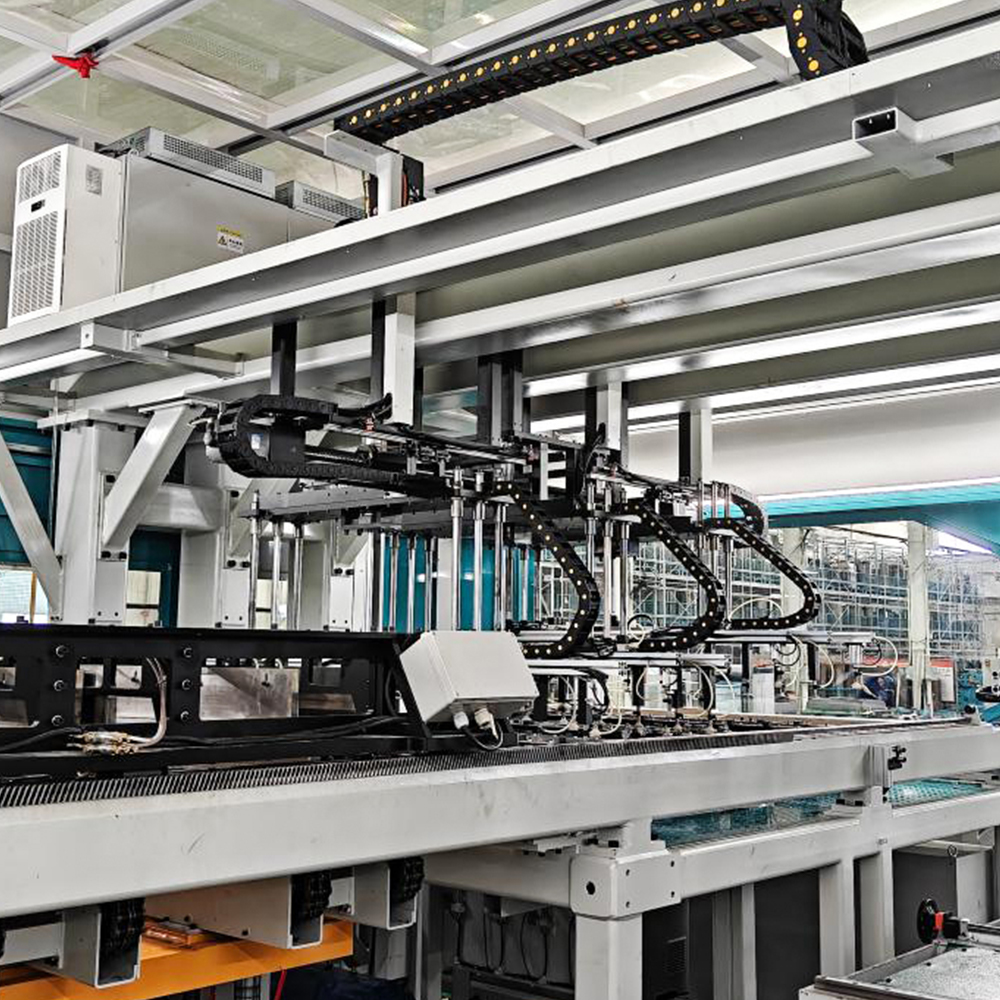
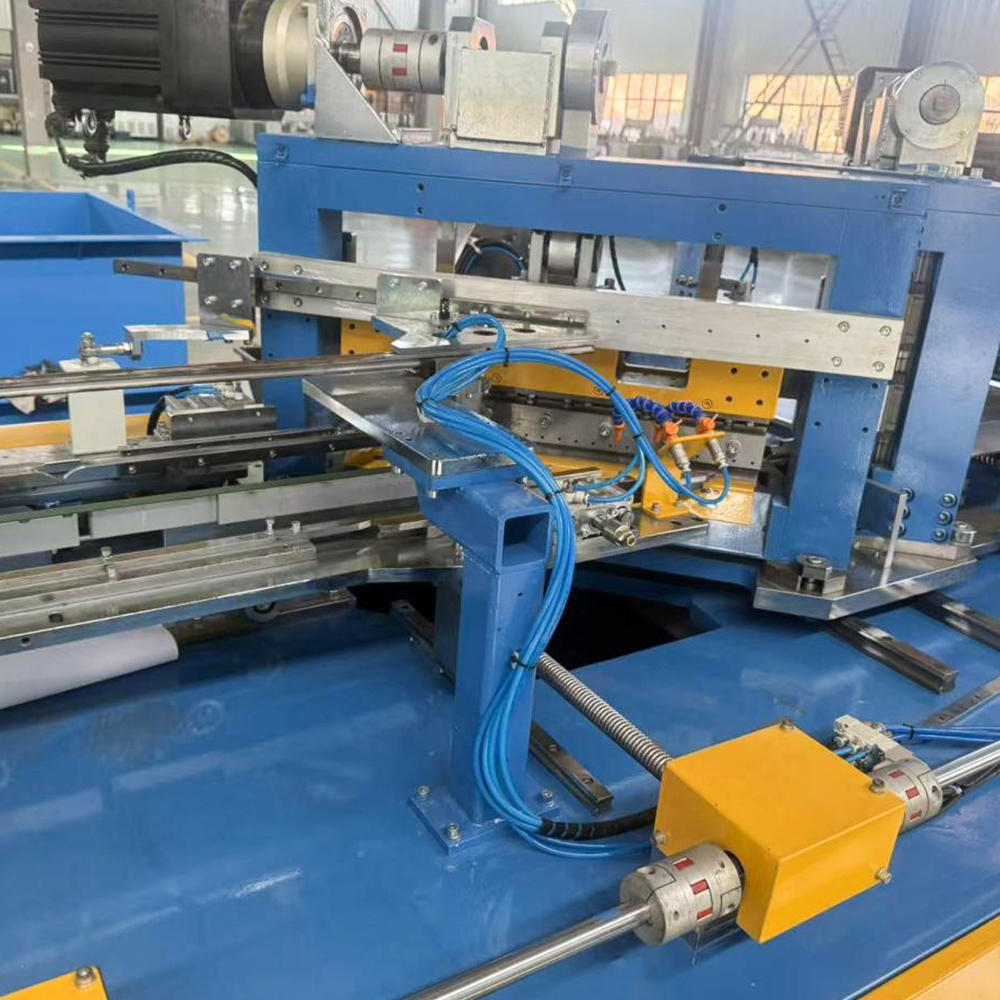
| 3 | Mechanizm chwytający i podnoszący do laminowania jarzma | 1 zestaw | |
| 4 | Mechanizm chwytający do laminowania jarzma | 1 zestaw | |
| 5 | Tor do transportu i pozycjonowania materiału do laminowania jarzma | 1 zestaw | |
| 6 | Mechanizm układania jarzma, kończyny środkowej i bocznego laminowania | 1 zestaw | |
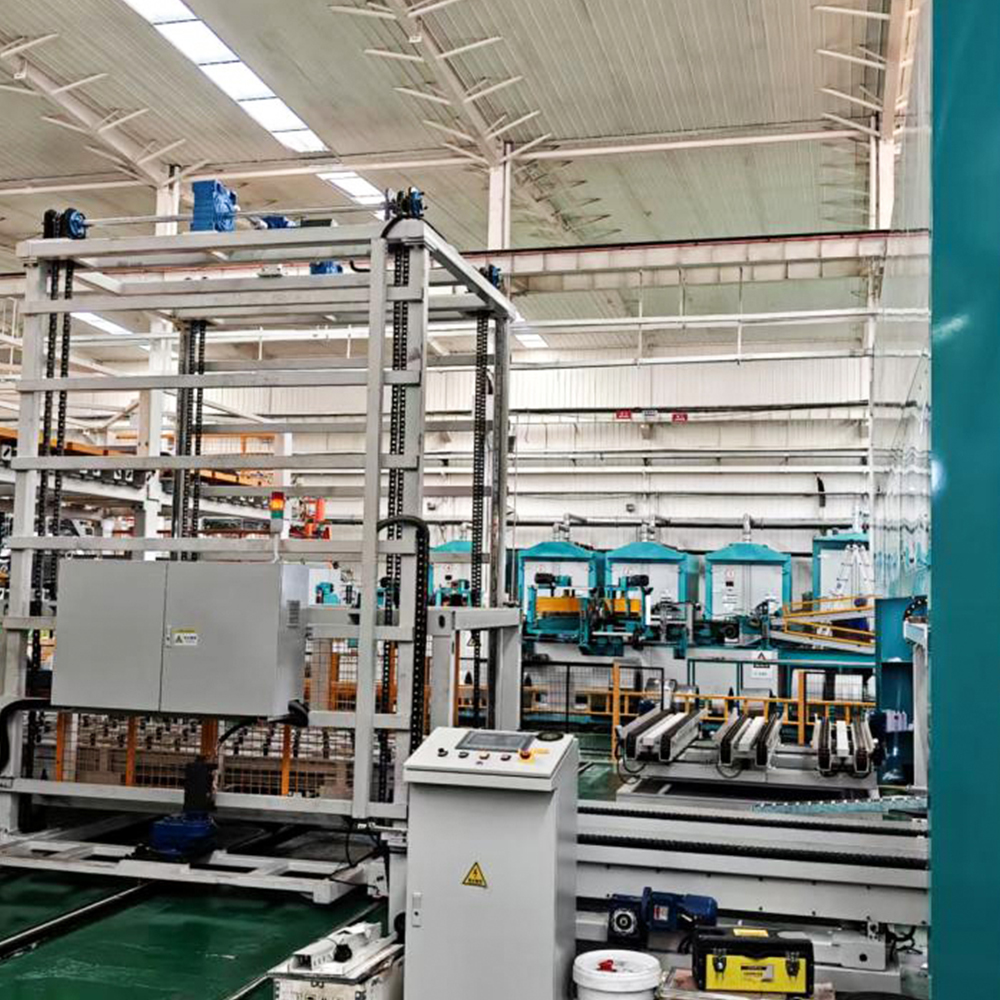
| 7 | Gotowa winda do układania produktów | 1 zestaw | |
| 8 | Szyna prowadząca do transportu i pozycjonowania części środkowej i bocznej | 1 zestaw | |
| 9 | Mechanizm chwytający z kończyną środkową i laminowaniem bocznym | 1 zestaw | |
| 10 | Mechanizm chwytający i podnoszący do laminacji środkowej i bocznej | 1 zestaw | |
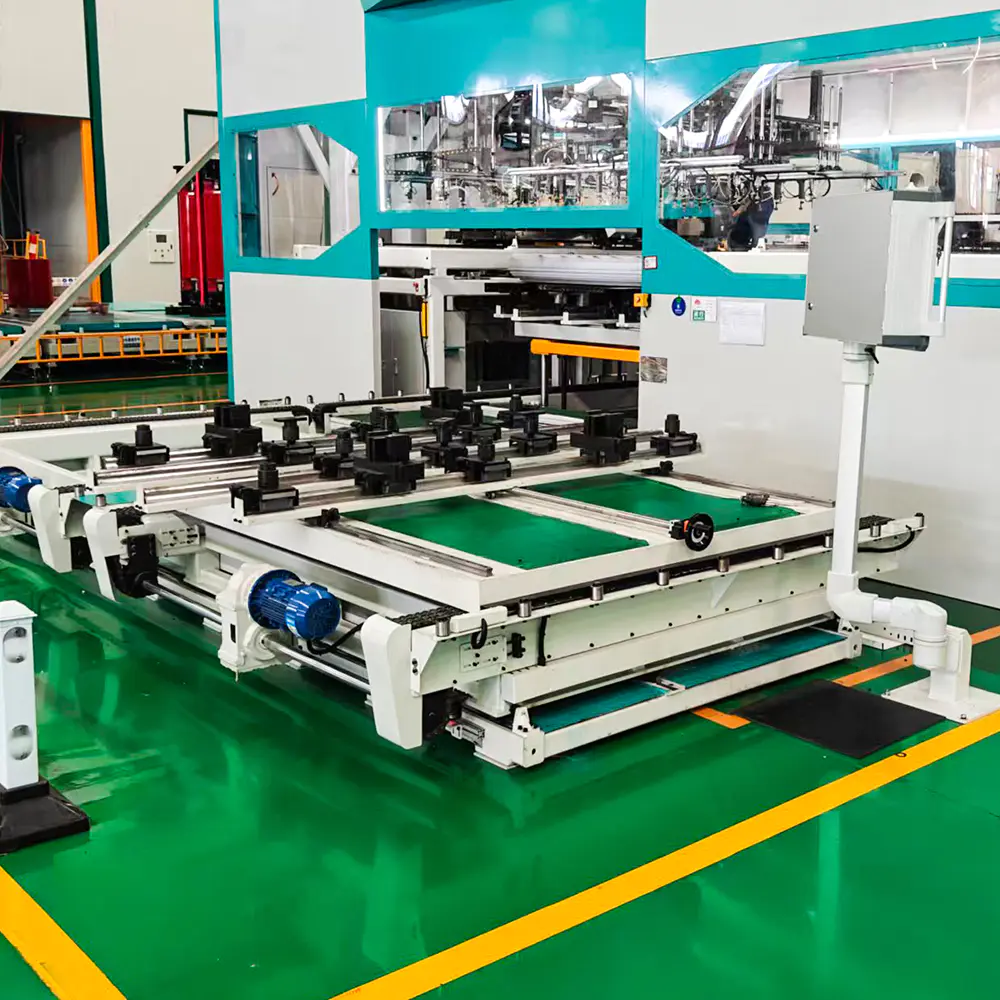
| 11 | Wózek do przenoszenia kolumny środkowej i bocznej do laminowania | 1 zestaw | |
| 12 | Wózek obrotowy do laminacji środkowej i bocznej z możliwością wstępnego przechowywania | 1 zestaw | |
| 13 | Linia do transportu gotowego produktu i platforma pozycjonująca do mocowania gotowego produktu | 1 zestaw | |
| 14 | Strażnicy Bezpieczeństwa | 1 zestaw | |
| 15 | Szafka sterownicza elektryczna | 1 zestaw | Obejmuje sterownik systemu, serwonapędy i przetwornicę częstotliwości |
Główne parametry techniczne
| Nie. | Parametr wydajności | LXD-260-2 | ||
| 1 | Specyfikacje laminowania | Szerokość | 40–260 mm | |
| Grubość | 0,18–0,3 mm | |||
| Długość kończyn bocznych | 450 mm (długość linii środkowej) – 1700 mm (długość od czubka do czubka) | |||
| Długość jarzma | 450 mm (długość linii środkowej) – 1700 mm (długość od czubka do czubka) | |||
| Kończyna środkowa | 450–1440 mm (długość od czubka do czubka) | |||
| Maks. rdzeń (dł. × szer. × wys.) | 1700×1700×400 mm | |||
| 2 | Wymagana dokładność laminowania (dostarczana przez kupującego) | Wartość S (łuk) | Błąd jednostronny na długości całkowitej ≤0,1 mm | |
| Falistość | Błąd wysokości na długości całkowitej ≤2 mm | |||
| Burr | ≤0,02 mm | |||
| Szerokość | ≤±0,1 mm | |||
| Długość | ≤±0,2 mm | |||
| Kończyna środkowa Angle Deviation (after left/right flip) | ≤0,1 mm | |||
| Długość Consistency of Yoke, Side & Center Limb | ≤0,1 mm | |||
| Dokładność kąta 45° dla boku, jarzma i kończyny środkowej | ≤±0,025° | |||
| Nacięcie w kształcie litery V i nakładanie się pod kątem 45° (odwrócone to samo jarzmo) | ≤0,1 mm | |||
| 3 | Dokładność układania | Kierunek długości tej samej klasy | ≤±0,5 mm (z wyłączeniem błędu dokładności dostarczonego arkusza) | |
| Kierunek szerokości tej samej klasy | ≤±0,5 mm (z wyłączeniem błędu dokładności dostarczonego arkusza) | |||
| Błąd grubości tego samego gatunku (ułożony według liczby arkuszy) | ≤1 mm (z wyłączeniem błędu grubości dostarczonej blachy) | |||
| Uwaga: | Na dokładność rdzenia wpływa jednocześnie dokładność cięcia arkusza i dokładność układania. Aby uzyskać większą precyzję, wymagane jest ręczne przekształcenie kształtu po ułożeniu w stos. Jeżeli przestój w celu zmiany kształtu ze względu na wyższe wymagania kupującego dotyczące precyzji zmniejszy produktywność sprzętu w normalnej produkcji, odpowiedzialność spoczywa na kupującym i nie jest powiązana ze sprzętem dostawcy. | |||
| 5 | Wymagania dotyczące wyrównania materiału kolumny | Dostarczanie i ładowanie arkuszy | 1. Arkusze są cięte na kolumny według poprzecznej linii cięcia lub ręcznie układane w stosy zgodnie ze strukturą i ilością kolumn na rysunku rdzenia (każda liczba stopni musi być dokładna — nadmiar lub brak arkuszy wpłynie na wydajność układania i wymaga ręcznej interwencji). 2. Zarówno kolumny formowane maszynowo, jak i układane ręcznie muszą spełniać wymagania dotyczące wyrównania kolumn określone w niniejszej specyfikacji. 3. Jeżeli ustawienie kolumn kupującego nie odpowiada parametrom technicznym lub jeśli kolumny zawierają dodatkowe, nieprawidłowe lub brakujące arkusze, co powoduje częste przestoje sprzętu wpływające na wydajność, kupujący jest odpowiedzialny za rozwiązanie problemu z dostawą kolumny. | |
| Wysokość kolumny | ≤400 mm | |||
| Spójność wysokości kolumny rdzenia 5-ramiennego | ≤1 mm | |||
| Kierunek szerokości tej samej klasy Misalignment | ≤5 mm | |||
| Kierunek długości tej samej klasy Misalignment | ≤5 mm | |||
| Odchylenie linii środkowej o tej samej szerokości w szczelinie materiałowej | ≤5 mm | |||
| Odchylenie linii środkowej szerokości kolumny od płyty | ≤5 mm | |||
| Niedopasowanie kierunku szerokości pojedynczej kolumny | ≤5 mm | |||
| Niewspółosiowość kierunku długości pojedynczej kolumny | ≤5 mm | |||
| Niewspółosiowość strony ze skosem 45° w jednej kolumnie | ≤5 mm | |||
| Niewspółosiowość końcówki kończyny środkowej w pojedynczej kolumnie | ≤5 mm | |||
| Pozycja w jednej kolumnie na płycie materiału | Długość-direction center position deviation ≤20 mm; End fixed position deviation ≤20 mm | |||
| 6 | Czas cyklu układania | Około. 6 s | 1 skok (5 arkuszy/skok); ok. 10 uderzeń/min; ~100 arkuszy/min (typ 2-stosowy) Standard akceptacji rdzenia: Szerokość 80–140 mm; Maksymalna długość 850 mm (od czubka do czubka); Grubość 280 mm | |
| 7 | Dopływ powietrza | Ciśnienie | ≥0,6 MPa | |
| Całkowite zużycie powietrza (energooszczędny generator podciśnienia; niskie zużycie; zmniejsza koszty sprężonego powietrza) | ≤0,6 m³/min | |||
| 8 | Hałas sprzętu | ≤70 dB | ||
| 9 | Kolor wyposażenia | Standard fabryczny: Kolor główny: Jasnoszary 7035, Błękitny 5015; Części ruchome: Żółty sygnałowy 1003. Kolory niestandardowe dostępne na życzenie. | ||
| 10 | Napięcie robocze | Wahania napięcia | 380 V ±10% | |
| Częstotliwość | 50 Hz ±2% | |||
| 11 | Zainstalowana pojemność | 90 kW | ||
Główne komponenty i marki
| Nie. | Przedmiot | Marka |
| 1 | System sterowania i ekran dotykowy | Siemensa |
| 2 | System napędu serwo | Siemensa / Inovance / Hechuan / Weichuang |
| 3 | Przetwornica częstotliwości | Innowacja lub odpowiednik |
| 4 | Komponenty elektryczne | Przełączniki niskiego napięcia Schneider; Przekaźniki Panasonic lub odpowiedniki |
| 5 | Przyciski | Eaton (Moeller) lub odpowiednik |
| 6 | Zawory elektromagnetyczne | SMC (Japonia) lub odpowiednik |
| 7 | Cylindry i zawory regulacyjne | SMC (Japonia) lub odpowiednik |
| 8 | System próżniowy i przyssawki | SMC (Japonia) lub odpowiednik |
| 9 | Prowadnice liniowe | WON (Korea) / Yintai / Jiding lub odpowiednik |
| 10 | Śruby kulowe | NanGongYi (śruby uziemiające) / Jinqiu lub odpowiednik |
| 11 | Stojaki i przekładnie | Atlanta (Niemcy) / APEX lub odpowiednik |
| 12 | Silniki o zmiennej częstotliwości | Siemensa (Bode) / Jiegong / Yinda or equivalent |
Dokumentacja techniczna
| Nie. | Nazwa dokumentu | Ilość |
| 1 | Lista części wyposażenia | 2 kopie |
| 2 | Certyfikat zgodności | 1 egzemplarz |
| 3 | Schemat elektryczny | 2 egzemplarze drukowane 1 plik elektroniczny |
| 4 | Schemat okablowania elektrycznego | 2 egzemplarze drukowane 1 plik elektroniczny |
| 5 | Instrukcje podzespołów elektrycznych | 1 egzemplarz each |
| 6 | Instrukcja obsługi sprzętu (w tym procedury operacyjne, normy konserwacji i serwisu) | 2 egzemplarze drukowane 1 plik elektroniczny |
| 7 | Plan piętra instalacyjnego | 1 egzemplarz drukowany 1 plik elektroniczny |
| 8 | Rysunek fundamentów wyposażenia | 1 egzemplarz drukowany 1 plik elektroniczny |
Instalacja, uruchomienie, szkolenie, serwis posprzedażny i gwarancja
| Instalacja, uruchomienie i szkolenie | Inżynierowie dostawcy przeprowadzą bezpłatne szkolenie na miejscu w zakresie obsługi, konserwacji, konserwacji i wskazówek dotyczących procesu. | Wymagany czas: Instalacja i uruchomienie są zwykle zakończone w ciągu 2 tygodni. Czas trwania szkolenia zależy od biegłości operatorów kupującego i wymagań kupującego. |
| Obsługa posprzedażna | Jeśli pojawią się problemy ze sprzętem, dostawca wysyła personel do naprawy oraz zapewnia podstawowe wskazówki dotyczące rozwiązywania problemów i codziennej konserwacji personelowi kupującego zajmującemu się konserwacją mechaniczną i elektryczną. | |
| Dzienny czas reakcji | Odpowiedź w ciągu 24 godzin. Przyjazd na miejsce: tego samego dnia na terenie prowincji dostawcy; następnego dnia dla pozostałych województw. | |
| Świąteczny czas reakcji | Odpowiedź w ciągu 24 godzin. Przyjazd na miejsce w czasie wakacji, jeśli kupujący dysponuje personelem dyżurnym. | |
| Uwaga: | 1. W przypadku usterek wymagających naprawy na miejscu, przybycie następuje zazwyczaj w ciągu 24 godzin; Jeśli to możliwe, preferowana jest rozdzielczość telefonu. 2. Dostawca zapewnia usługę dożywotnią; zniżki na części zamienne, komponenty i pomoc techniczną obowiązują po okresie gwarancyjnym. 3. Jeżeli kupujący zalega z płatnością po odbiorze sprzętu, dostawca nie podejmuje żadnych zobowiązań gwarancyjnych. | |
| Okres gwarancji | 12 miesięcy od daty odbioru końcowego. Jeśli w okresie gwarancyjnym wystąpi usterka wynikająca z problemów z jakością sprzętu lub prawidłowego działania zgodnie z procedurami dostawcy, dostawca zapewnia bezpłatne części i bezpłatną naprawę dla kupującego. Jeżeli usterka powstała na skutek nieprzestrzegania przez kupującego procedur operacyjnych lub przeciążenia, dostawca niezwłocznie usunie usterkę i obciąży jedynie kosztami części. | |
Więcej rekomendacji
O nas
Jiangsu Jingtianxia Electric Technology Co., Ltd.
Jiangsu Jingtianxia Electric Technology Co., Ltd. jest wiodącym i konkurencyjnym przedsiębiorstwem w krajowym przemyśle, specjalizującym się w badaniach i rozwoju, produkcji oraz dostawach kluczowych produktów wspierających energetykę. Nasza główna oferta produktowa obejmuje rdzenie transformatorów, inteligentne urządzenia do układania rdzeni transformatorowych, poprzeczne maszyny do cięcia rdzeni, inteligentne systemy magazynowe dla warsztatów oraz zautomatyzowane linie produkcyjne logistyczne. Zatrudniając ponad 46 profesjonalnych specjalistów technicznych, firma może pochwalić się solidnym doświadczeniem technicznym i dojrzałym systemem produkcyjnym. Jesteśmy Chiny LXD-260-2 Linia do układania rdzenia transformatora w trybie offline Dostawcy i LXD-260-2 Linia do układania rdzenia transformatora w trybie offline Eksporter i firma, Skupiając się na przemyśle elektroenergetycznym, nieustannie dostarczamy globalnym klientom wysokiej jakości, wysokiej precyzji i inteligentne kompleksowe rozwiązania wspierające.
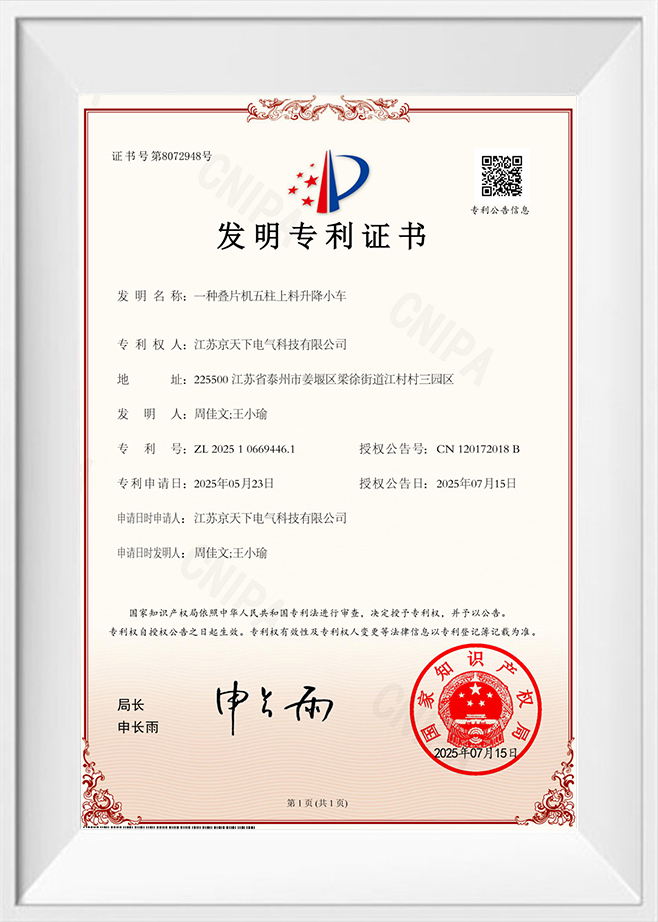
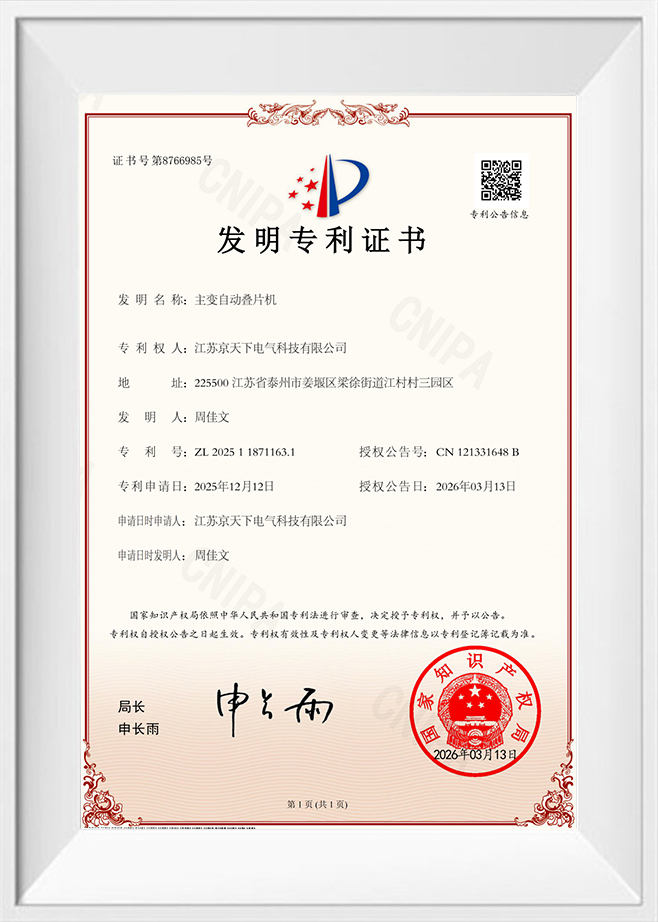
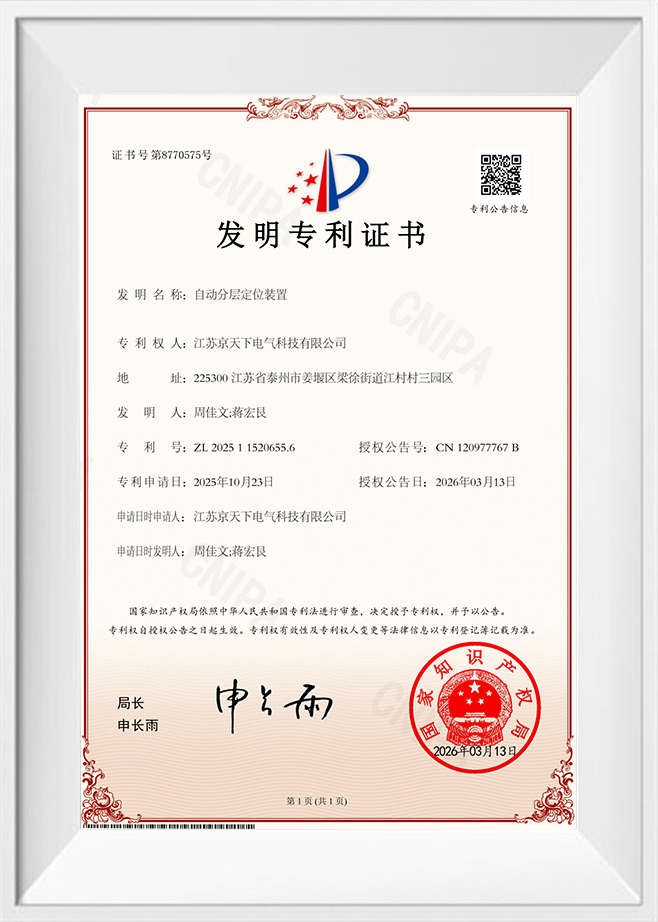
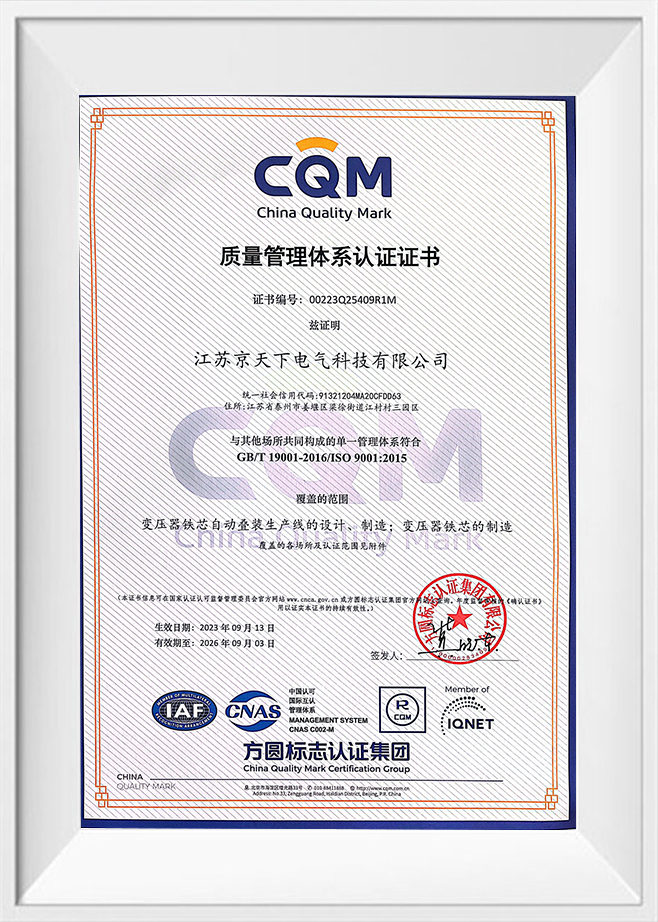
Certyfikat honorowy
Wiadomości
-
-
Wybór pomiędzy transformatorem zanurzonym w oleju a transformatorem suchym...
CZYTAJ WIĘCEJ -
Producenci transformatorów stoją dziś przed rosnącym zapotrzebowaniem na n...
CZYTAJ WIĘCEJ -
Duże rdzenie transformatorów mocy zbudowane są z tysięcy cienkich warstw s...
CZYTAJ WIĘCEJ -
Stal elektrotechniczna o ziarnie zorientowanym stanowi podstawę produkcji ...
CZYTAJ WIĘCEJ -
Kiedy producent transformatora otrzymuje dwie oferty cenowe na ten sam...
CZYTAJ WIĘCEJ
Przekaż opinię
LXD-260-2 Linia do układania rdzenia transformatora w trybie offline Wiedza branżowa
Jak działa linia układania rdzenia transformatora offline LXD-260-2?
Przez dziesięciolecia produkcja rdzeni transformatorów pozostawała jedną z ostatnich dziedzin, w których uparcie utrzymuje się ręczna interwencja. Podczas gdy sąsiednie gałęzie przemysłu stosowały automatyzację robotyczną i zsynchronizowane przepływy produkcyjne, układanie rdzeni – delikatny proces składania tysięcy warstw stali krzemowej w precyzyjny obwód magnetyczny – w dalszym ciągu opierało się na wykwalifikowanych operatorach, którzy ręcznie porządkowali, orientowali i układali warstwy. To starsze podejście wprowadza zmienne zużycie blachy, obsługę deformacji, niespójne szczeliny powietrzne i ostatecznie zwiększa straty w rdzeniu i hałas akustyczny. Aby zasadniczo przełamać ten paradygmat, Jiangsu Jingtianxia Electric Technology Co., Ltd. zaprojektował Linia do układania rdzeni transformatora w trybie offline LXD-260-2 — automatyczny system kolumnowy, który na nowo definiuje precyzję, powtarzalność i przepustowość w montażu rdzenia offline.
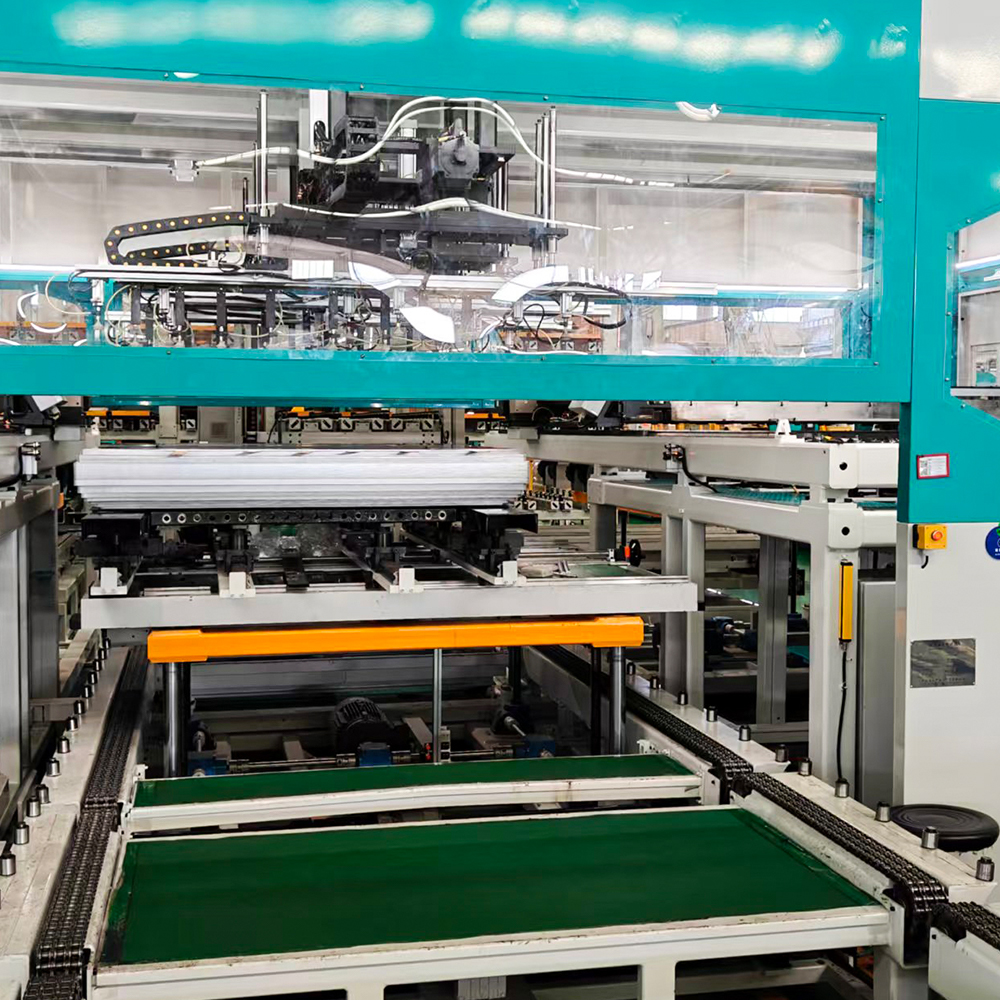
W swej istocie Linia do układania rdzeni transformatora w trybie offline LXD-260-2 działa jako w pełni zautomatyzowana platforma do układania bez pojemników na materiały. Odbiera niedziurkowane arkusze stali krzemowej bezpośrednio z linii cięcia poprzecznego, układa je w stosy w dokładnej kolejności cięcia i laminowania w pionowe kolumny i transportuje te kolumny do dedykowanego mechanizmu układającego. Ruchomy zespół wyposażony w przyssawki próżniowe podnosi następnie każdy laminat, umieszcza go na precyzyjnej prowadnicy i na koniec układa w stosy, warstwa po warstwie, zgodnie z wymaganiami rysunku podstawowego – a wszystko to bez ręcznej obsługi poszczególnych arkuszy. Ten przepływ pracy eliminuje trzy główne tryby awarii ręcznego układania: ścieranie powierzchni, niewspółosiowość i nierówny nacisk podczas układania.
Zanim zagłębimy się w podsystemy techniczne, warto to zauważyć Jiangsu Jingtianxia Electric Technology Co., Ltd. wnosi do tej dziedziny ponad 46 wewnętrznych specjalistów technicznych i dojrzały system produkcyjny. Portfolio firmy – obejmujące rdzenie transformatorowe, inteligentne urządzenia do układania w stosy, maszyny do cięcia poprzecznego i zautomatyzowaną logistykę – zapewnia ekosystem, w którym Linia do układania rdzeni transformatora w trybie offline LXD-260-2 kwitnie. Nie jest to samodzielna maszyna, ale węzeł w ramach w pełni cyfrowej infrastruktury warsztatowej, umożliwiający śledzenie w czasie rzeczywistym i adaptacyjną kontrolę procesu.
1. Moduł kolumnowy do podawania i sekwencjonowania materiału
Definicja i pozycjonowanie: Moduł ten służy jako punkt wejścia do Linia do układania rdzeni transformatora w trybie offline LXD-260-2 . W przeciwieństwie do konwencjonalnych systemów, które opierają się na pojemnikach lub kasetach z materiałami ze wstępnie posortowanymi stosami, w tym urządzeniu zastosowano mechanizm kolumnowy, który bezpośrednio współpracuje z wyjściem poprzecznej linii ścinania. Niedziurkowane arkusze są automatycznie przenoszone i układane w pionowe kolumny, z zachowaniem dokładnej kolejności cięcia – co jest kluczowym wymogiem w przypadku projektów z zakładkami schodkowymi.
Podstawowe cechy funkcjonalne: Podajnik kolumnowy wyposażony jest w podnośniki napędzane serwo, które utrzymują stałą wysokość pobierania arkuszy, kompensując zmniejszenie wysokości kolumny w miarę zużycia arkuszy. Przyssawki próżniowe z miękkimi końcówkami zapobiegają zadziorom i zadrapaniom powierzchni. Dedykowana prowadnica pozycjonująca wyposażona w czujniki prowadzone krawędziowo zapewnia, że przed transferem każdy arkusz zostanie wyrównany do krawędzi referencyjnej. System obsługuje blachy o grubości od 0,18 mm do 0,35 mm i szerokości do 260 mm (stąd oznaczenie „260”) z dokładnością układania rzędu ±0,1 mm na warstwę.
Typowe scenariusze zastosowań: Moduł ten jest szczególnie korzystny w środowiskach produkcyjnych o dużym zróżnicowaniu i małych nakładach, gdzie podstawowe projekty często się zmieniają. Ponieważ system odczytuje receptury układania bezpośrednio z systemu realizacji produkcji (MES), może przełączać się między rdzeniami E, U, a nawet asymetrycznymi rdzeniami trójfazowymi bez fizycznych przełączeń — dostosowywanie odbywa się wyłącznie za pomocą oprogramowania.
Zróżnicowane zalety: W porównaniu do układarek zasilanych z magazynów, podejście kolumnowe eliminuje potrzebę wstępnego układania i ręcznego przenoszenia między cięciem a układaniem, redukując tymczasowe przechowywanie i związane z nim szkody podczas obsługi. Obsługuje również ciągłą pracę przez dłuższe zmiany, ponieważ linia ścinania poprzecznego może podawać materiał w czasie rzeczywistym.
Integracja możliwości firmy: Jiangsu Jingtianxia Electric Technology Co., Ltd. zintegrowała z tym modułem własne oprogramowanie monitorujące w czasie rzeczywistym, umożliwiające operatorom wizualizację zużycia arkuszy, współczynnika odrzutów i wyrównania podajników za pośrednictwem centralnego pulpitu nawigacyjnego.
- Kluczowe dane techniczne: Szerokość arkusza 80–260 mm, grubość 0,18–0,35 mm, prędkość układania do 120 arkuszy/min.
- Wbudowane czujniki: Podwójne fotoelektryczne czujniki krawędzi i przetworniki ciśnienia podciśnienia do wykrywania usterek.
- Kompatybilność materiałowa: Stal krzemowa o ziarnie zorientowanym (gatunki od M-4 do M-6) i stopy amorficzne o wysokiej przepuszczalności.
2. Stacja precyzyjnego pozycjonowania i wyrównywania
Definicja i pozycjonowanie: Po pobraniu arkuszy z kolumny są one transportowane do dedykowanej stacji pozycjonowania – drugiego krytycznego podsystemu Linia do układania rdzeni transformatora w trybie offline LXD-260-2 . Stacja ta jest odpowiedzialna za korygowanie wszelkich drobnych odchyleń kątowych lub translacyjnych powstałych podczas przenoszenia próżniowego, zapewniając, że każda laminacja idealnie dopasowuje się do rosnącego stosu rdzeni.
Podstawowe cechy funkcjonalne: Stacja wykorzystuje dwustopniową strategię ustawiania. Najpierw zestaw mechanicznych ograniczników sprężynowych delikatnie dociska arkusz do nieruchomego narożnika odniesienia. Po drugie, system wspomagany wizją rejestruje kontur arkusza i porównuje go z nominalnym modelem CAD; jeśli rozbieżności przekraczają 0,05 mm, system uruchamia automatyczne odrzucenie, zanim arkusz dotrze do głowicy układającej. To sprzężenie zwrotne w zamkniętej pętli ma kluczowe znaczenie dla utrzymania wzoru schodkowego, co bezpośrednio wpływa na właściwości magnetyczne rdzenia i straty bez obciążenia.
Typowe scenariusze zastosowań: Podsystem ten jest niezbędny w przypadku dużych rdzeni transformatorów mocy (≥ 100MVA), gdzie nawet mikronowa niewspółosiowość przekłada się na powstawanie gorących punktów i zwiększone wibracje. Jest to równie cenne w przypadku transformatorów dystrybucyjnych, gdzie konsekwentna kontrola szczeliny redukuje słyszalny hałas, aby spełnić rygorystyczne standardy ochrony środowiska miejskiego.
Zróżnicowane zalety: Podczas gdy wiele konkurencyjnych układarek offline opiera się wyłącznie na mechanicznym wstępnym wyrównaniu, LXD‑260‑2 zawiera pętlę wizyjną, która aktywnie koryguje zmiany zadziorów ścinających i krzywiznę arkusza – dwie typowe wady, których ręczna obsługa nie jest w stanie skompensować. Daje to bardziej kwadratowy rdzeń z ciaśniejszymi połączeniami schodkowymi, bezpośrednio zmniejszając prąd wzbudzenia.
Integracja możliwości firmy: Algorytmy wizyjne zostały opracowane samodzielnie przez zespół badawczo-rozwojowy w firmie Jiangsu Jingtianxia Electric Technology Co., Ltd. , wykorzystując obszerną bazę danych dotyczącą defektów laminowania zebranych z instalacji terenowych w Azji i Europie.
| Parametr | Moduł podajnika kolumnowego | Stacja pozycjonowania | Zespół głowicy układającej |
| Dokładność pozycjonowania (mm) | ±0,3 (pobieranie arkuszy) | ±0,05 (zatrzymanie widzenia) | ±0,08 (kompilacja stosu) |
| Prędkość (arkusze/min) | Do 130 | Do 125 | Do 115 |
| Typ czujnika | Wakuometr fotoelektryczny | Mechaniczne ograniczniki wizyjne CCD | Laserowe sprzężenie zwrotne siły odległości |
| Współczynnik odrzuceń (%) | ≤ 0,5 | ≤ 0,2 | ≤ 0,3 |
3. Przesuwający mechanizm układający z podciśnieniowym efektorem końcowym
Definicja i pozycjonowanie: To ostatni i najbardziej widoczny moduł Linia do układania rdzeni transformatora w trybie offline LXD-260-2 . Składa się z ruchomego wózka bramowego wyposażonego w wielostrefową podciśnieniową głowicę ssącą, która pobiera wyrównany arkusz ze stacji pozycjonowania i umieszcza go na rosnącym stosie rdzeni, zgodnie z kolejnością warstw określoną na rysunku rdzenia (np. naprzemienne układy jarzma i nóg w przypadku rdzeni trójfazowych).
Podstawowe cechy funkcjonalne: Głowica układająca zawiera niezależne strefy podciśnienia, które można selektywnie aktywować w celu obsługi różnych geometrii laminowania – nóg środkowych, nóg zewnętrznych i jarzm – bez zmiany oprzyrządowania. Laserowy czujnik odległości w sposób ciągły mierzy aktualną wysokość stosu i dostosowuje podejście w osi Z, aby utrzymać stałą szczelinę pomiędzy przyssawką a górnym arkuszem, zapobiegając uszkodzeniom spowodowanym uderzeniami. Zintegrowany system wykrywania siły zapewnia, że nacisk umieszczania utrzymuje się w granicach 5–10 N na arkusz, unikając naprężeń szczątkowych, które mogłyby pogorszyć strukturę domeny magnetycznej rdzenia.
Typowe scenariusze zastosowań: Moduł ten idealnie nadaje się do produkcji warstwowych rdzeni transformatorów o długości do 6 m i szerokości 3 m, obejmujących zarówno transformatory zanurzone w oleju, jak i suche. Stosowany jest także do rdzeni reaktorów, gdzie wymagane są zmienne szczeliny powietrzne — system może automatycznie wstawiać niemagnetyczne przekładki pomiędzy określonymi warstwami.
Zróżnicowane zalety: W przeciwieństwie do układarek opartych na ramionach robotycznych, które często borykają się z ciężkimi arkuszami jarzma, w modelu LXD‑260‑2 zastosowano sztywną suwnicę z podwójnymi silnikami liniowymi, zapewniającymi większą sztywność i większe przyspieszenie. Przekłada się to na krótsze czasy cykli w przypadku dużych arkuszy (≈ 4 sekundy na warstwę) przy jednoczesnym zachowaniu powtarzalności umieszczania poniżej milimetra. Co więcej, charakter systemu w trybie offline pozwala głowicy układającej działać asynchronicznie z linią cięcia, oddzielając prędkości produkcji i umożliwiając zarządzanie buforem.
Integracja możliwości firmy: Jiangsu Jingtianxia Electric Technology Co., Ltd. zapewnia temu modułowi funkcje konserwacji predykcyjnej — system rejestruje dane dotyczące prądu silnika, podciśnienia i siły umieszczania, które są analizowane w celu prognozowania zużycia przyssawek i łożysk szyn prowadzących, minimalizując nieplanowane przestoje.
- Sekwencja układania krok po kroku: Pobieranie receptury → podawanie kolumny → pobieranie pojedynczych arkuszy → pozycjonowanie krawędzi → kontrola wizyjna → transfer próżniowy → miękkie lądowanie w osi Z → weryfikacja ciśnienia → następna warstwa.
- Adaptacyjna kontrola warstw: System automatycznie dostosowuje się do różnic w grubości arkusza, przeliczając wysokość stosu po każdych 50 warstwach.
- Sygnalizacja końca stosu: Gdy rdzeń osiągnie docelową liczbę warstw, system uruchamia przenośnik, który przenosi gotowy stos do stacji opasywania.
4. Zintegrowany System Kontroli i Zarządzania Danymi
Podczas gdy trzy moduły mechaniczne wykonują fizyczne układanie w stosy, inteligencja Linia do układania rdzeni transformatora w trybie offline LXD-260-2 opiera się na sterowniku PLC opartym na Siemensie i zastrzeżonym oprogramowaniu HMI. Ta warstwa kontrolna zarządza przechowywaniem receptur (do 1000 projektów rdzeni), śledzi pochodzenie każdego arkusza od linii cięcia i generuje szczegółowy dziennik produkcji umożliwiający śledzenie jakości. Łączy się również z systemem ERP klienta w celu planowania produkcji i zarządzania zapasami.
Ta cyfrowa integracja jest kluczowym wyróżnikiem: system może automatycznie zmienić kolejność warstw w przypadku odrzucenia wadliwego arkusza, zapewniając, że ostateczny rdzeń zawsze spełnia wymaganą liczbę warstw i wzór zakładek schodkowych. Zdalna diagnostyka jest możliwa za pośrednictwem bezpiecznej bramy, co pozwala Jiangsu Jingtianxia Electric Technology Co., Ltd. inżynierowie pomocy technicznej, którzy pomagają w rozwiązywaniu problemów bez wizyt na miejscu — funkcja wysoko ceniona przez klientów zagranicznych.
-
Telefon komórkowy
+86-18351152766
-
E-mail
479279940@qq.com
-
Adres
Park nr 3, wioska Jiangcun, miasto Liangxu, dystrykt Jiangyan, miasto Taizhou, prowincja Jiangsu, Chiny


Prawa autorskie © Jiangsu Jingtianxia Electric Technology Co., Ltd. Wszelkie prawa zastrzeżone. LXD-260-2 Linia do układania rdzenia transformatora w trybie offline Dostawca