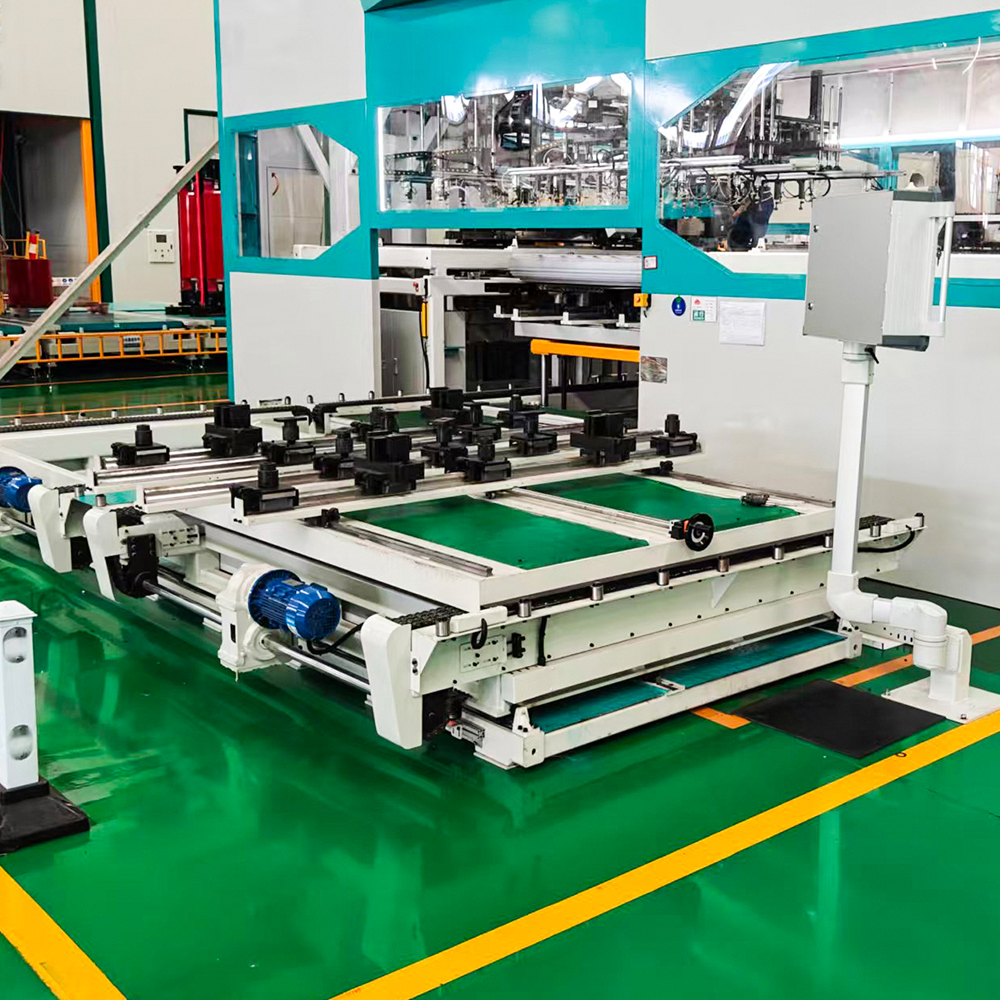
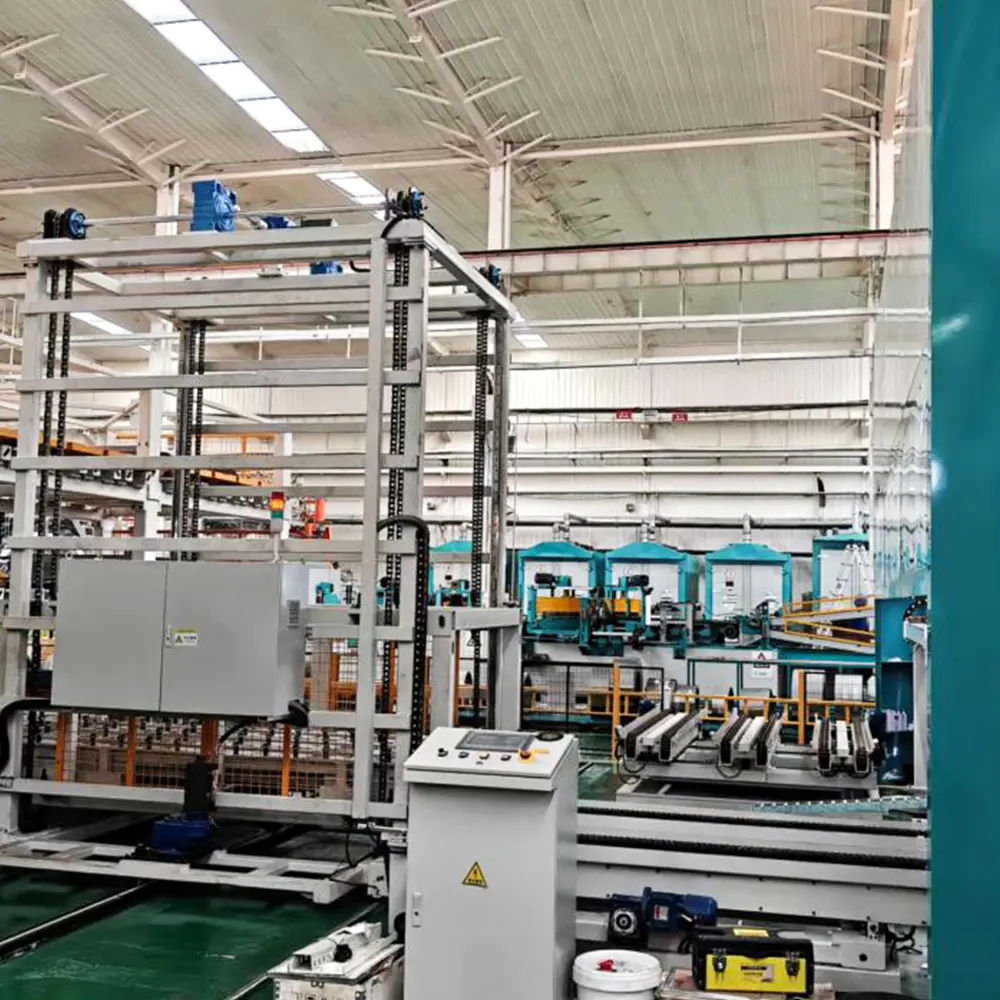
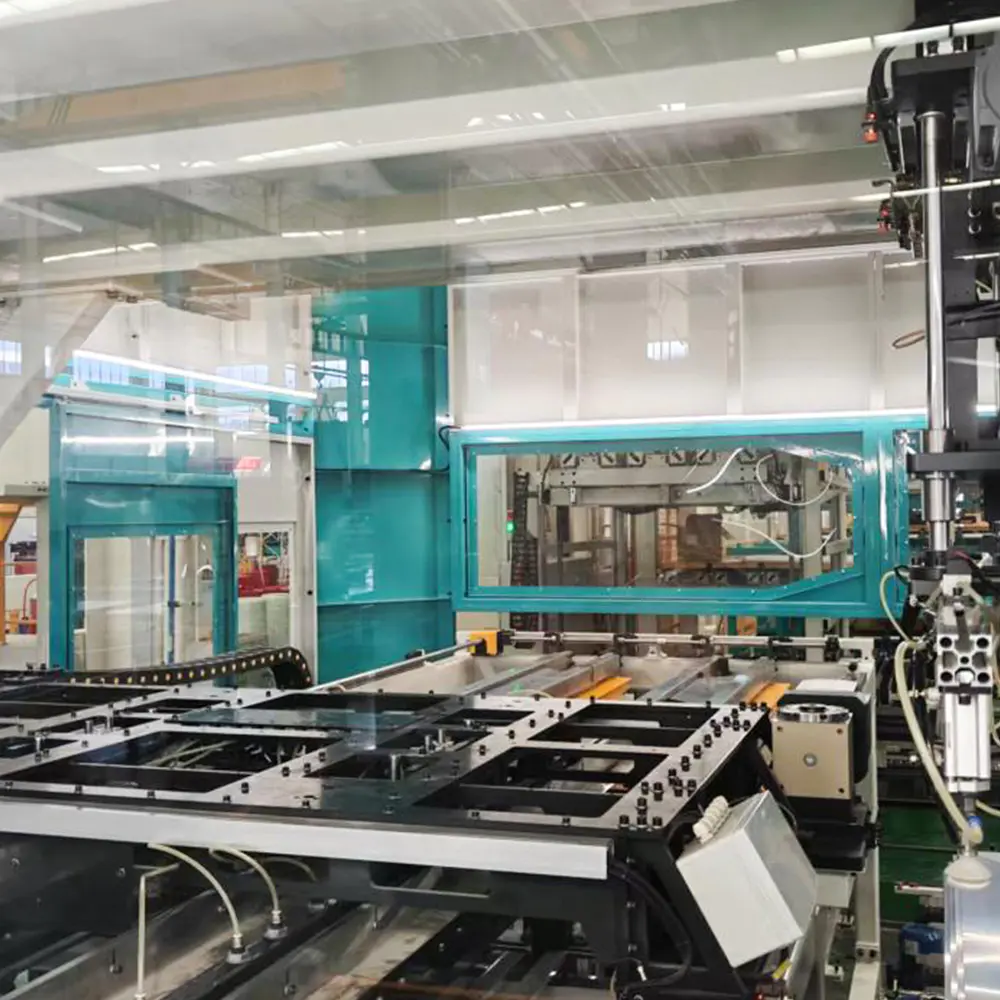
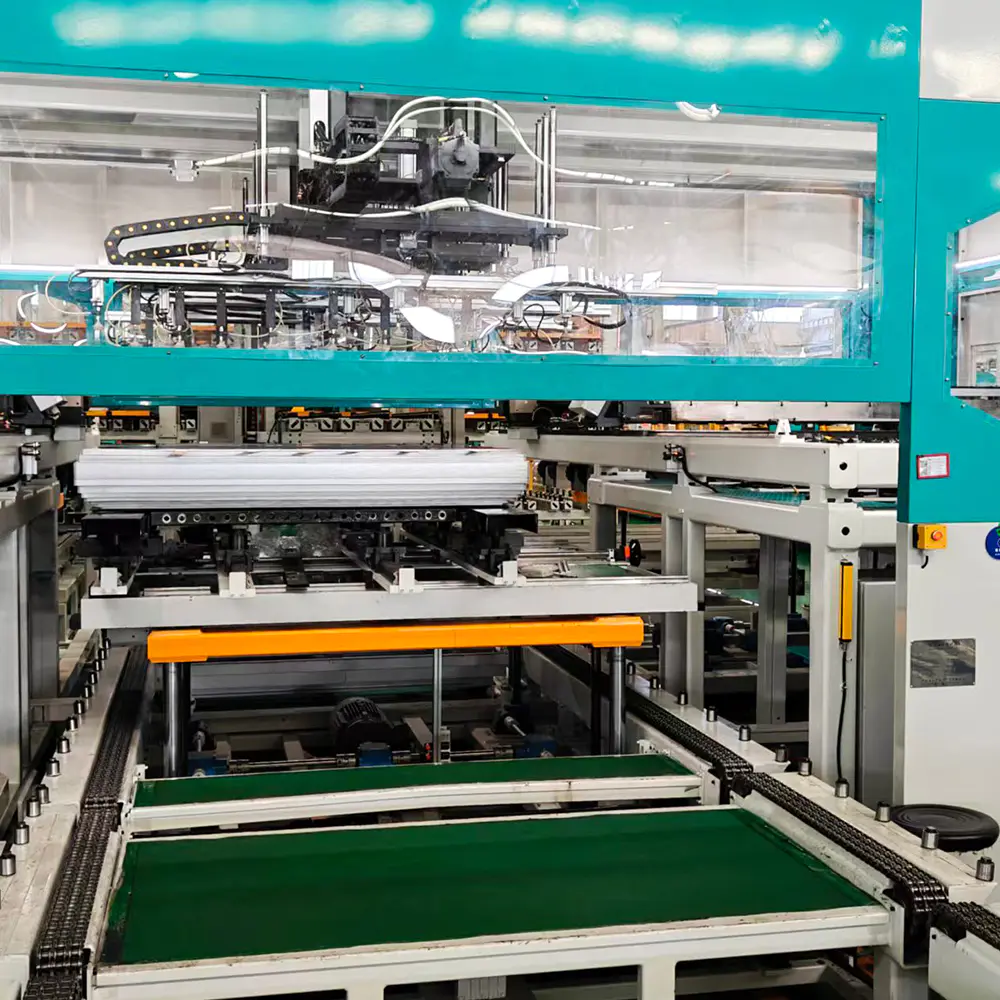
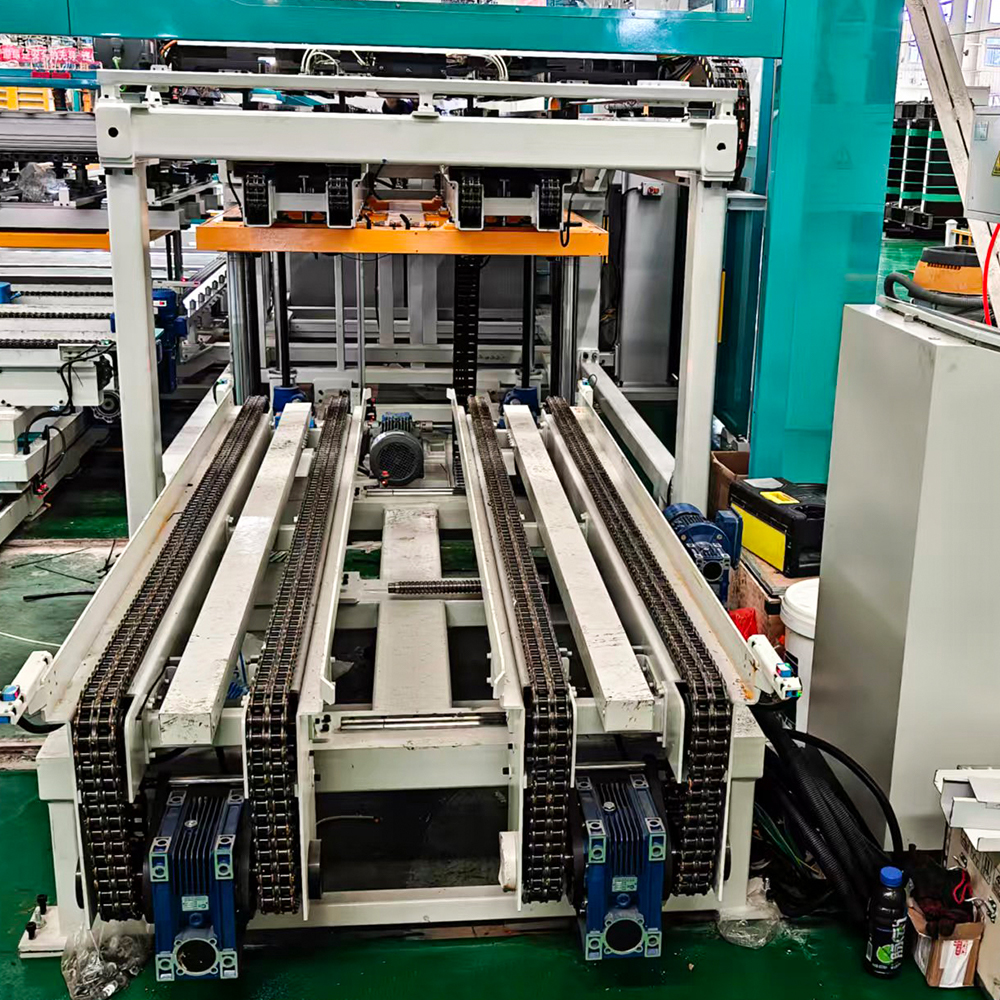
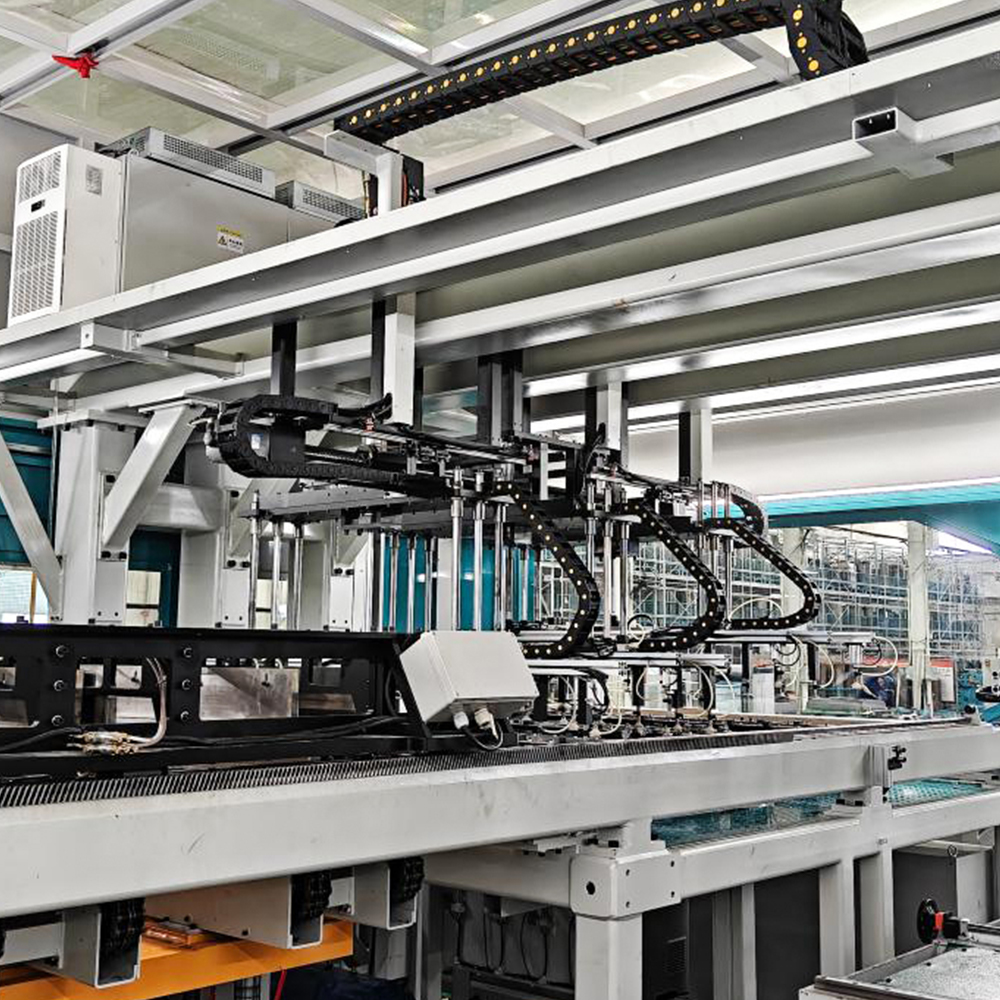
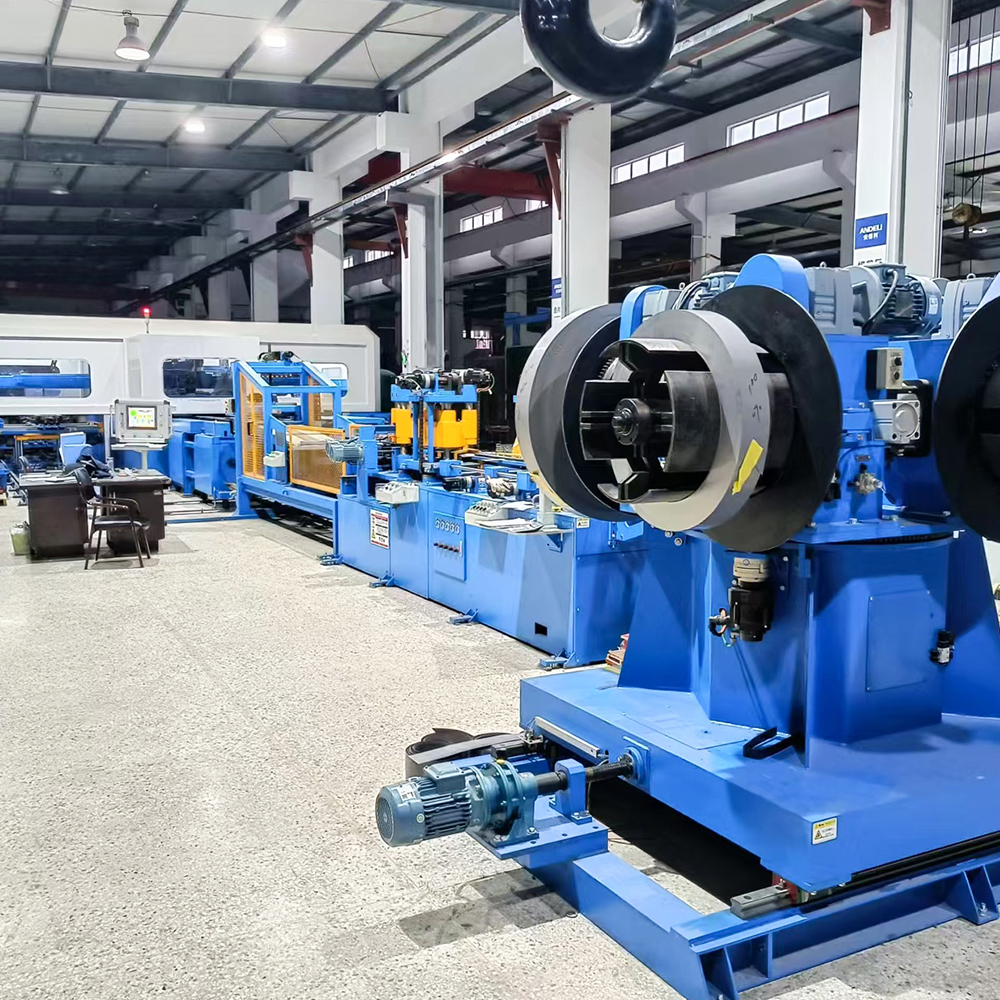
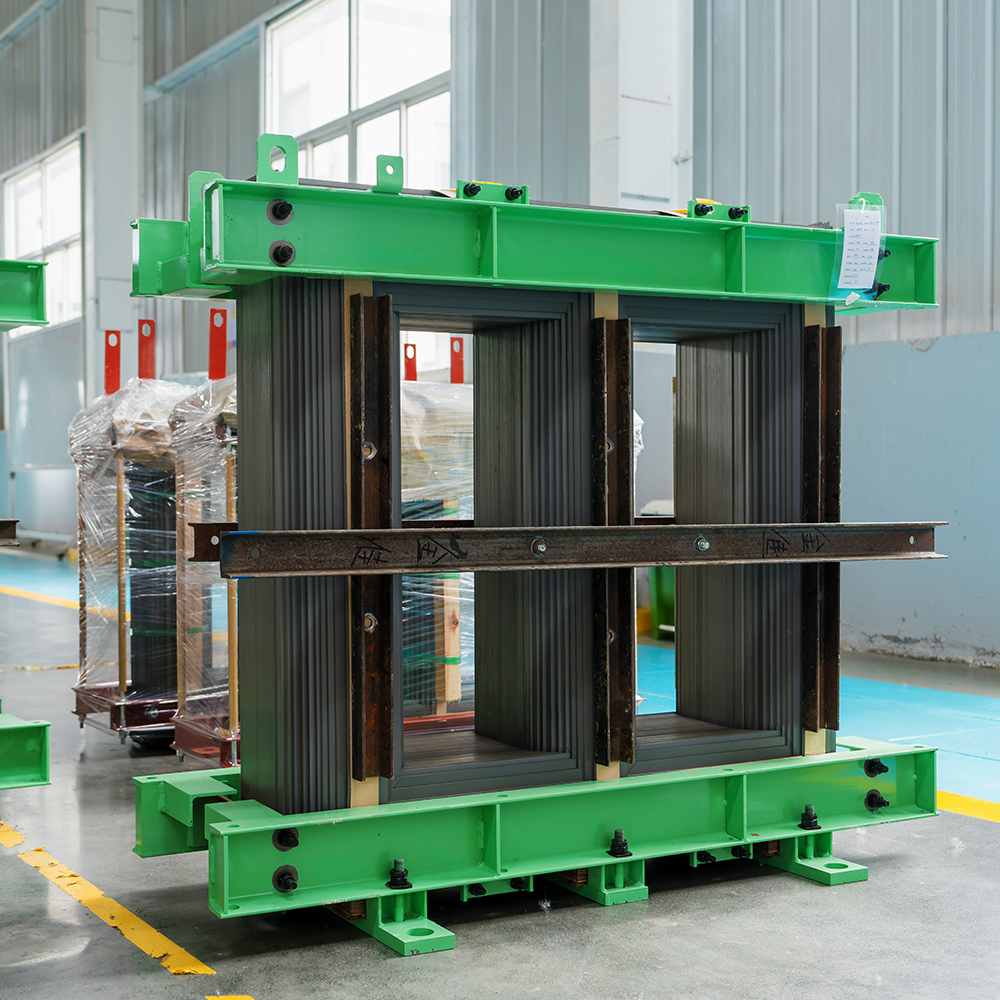
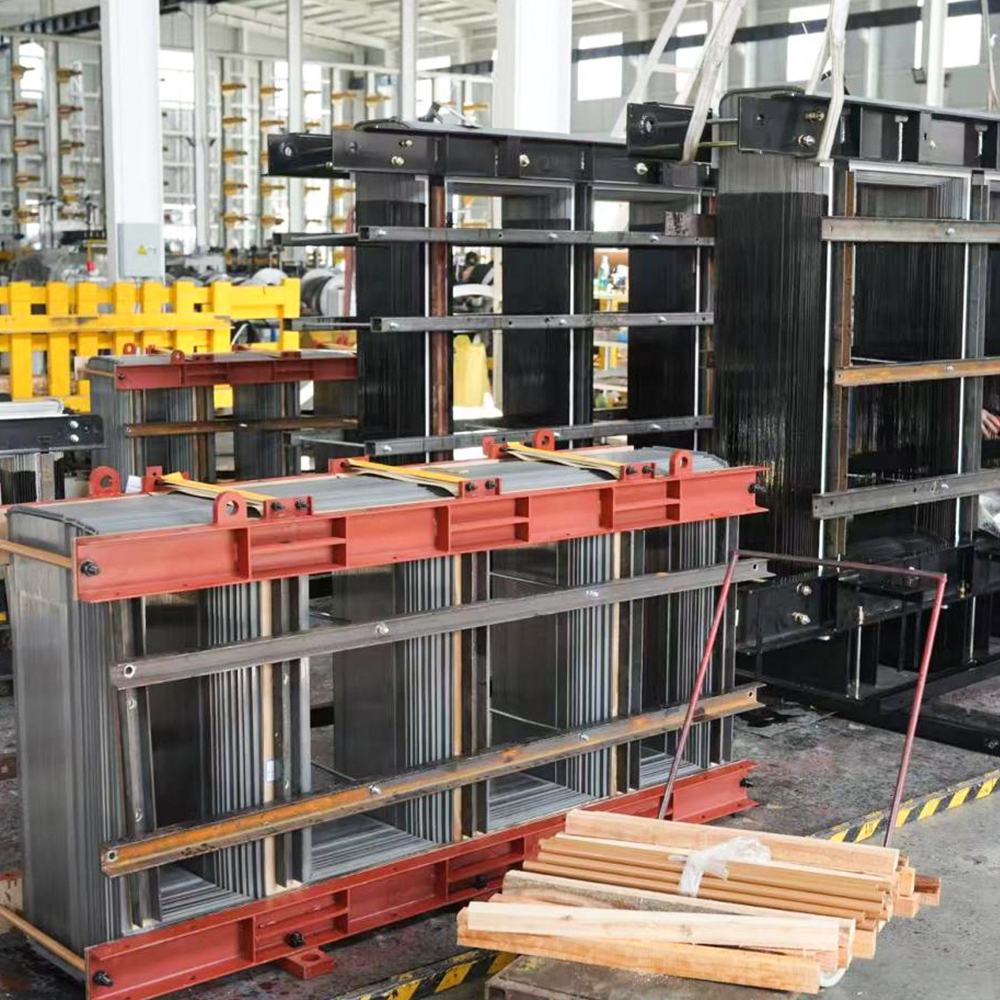
Duże rdzenie transformatorów mocy muszą jednocześnie przenosić strumień ma...
CZYTAJ WIĘCEJ
pl
Szukaj
Skontaktuj się

Dom / Produkty / Linie do układania rdzeni i linie montażowe / Linia produkcyjna do układania rdzeni transformatora w trybie offline LXD-420-1
Zastosowania
Opinia
Obowiązki kupującego
- Dostarczyć i podłączyć kabel zasilający do szafy elektrycznej urządzenia zgodnie z warunkami użyteczności publicznej; podłączyć wymagany kabel uziemiający do wyznaczonego punktu połączenia na urządzeniu.
- Budowa fundamentów urządzeń (w tym wierceń rdzeniowych, przewodów PCV itp.), rurociągów, części osadzonych i systemów uziemiających.
- Suwnica / dźwig samojezdny / wózek widłowy i inny sprzęt wymagany do rozładunku, pozycjonowania i instalacji / uruchomienia u kupującego.
- Sprężone powietrze, prąd i materiały pomocnicze do uruchomienia urządzeń dostarczane we wskazane miejsce.
- Materiały do rozruchu próbnego zostały dostarczone we wskazane miejsce.
Dostawa, akceptacja i kontrola
- Standardy kontroli: niniejsza Umowa Techniczna i obowiązujące normy krajowe producenta.
- Odbiór i kontrola zostaną przeprowadzone przez obie strony w zakładzie produkcyjnym dostawcy zgodnie z Umową Techniczną; sprzęt wysyłany jest po przejściu kontroli.
- Pełne testy wydajności należy przeprowadzić w siedzibie użytkownika końcowego; obie strony dokonają odbioru punkt po elemencie zgodnie z Umową i Umową Techniczną; Po zatwierdzeniu Protokół Odbioru zostanie podpisany przez obie strony.
Skład wyposażenia
| Kompletny skład wyposażenia | |||
| Nie. | Komponent | Ilość | Uwagi |
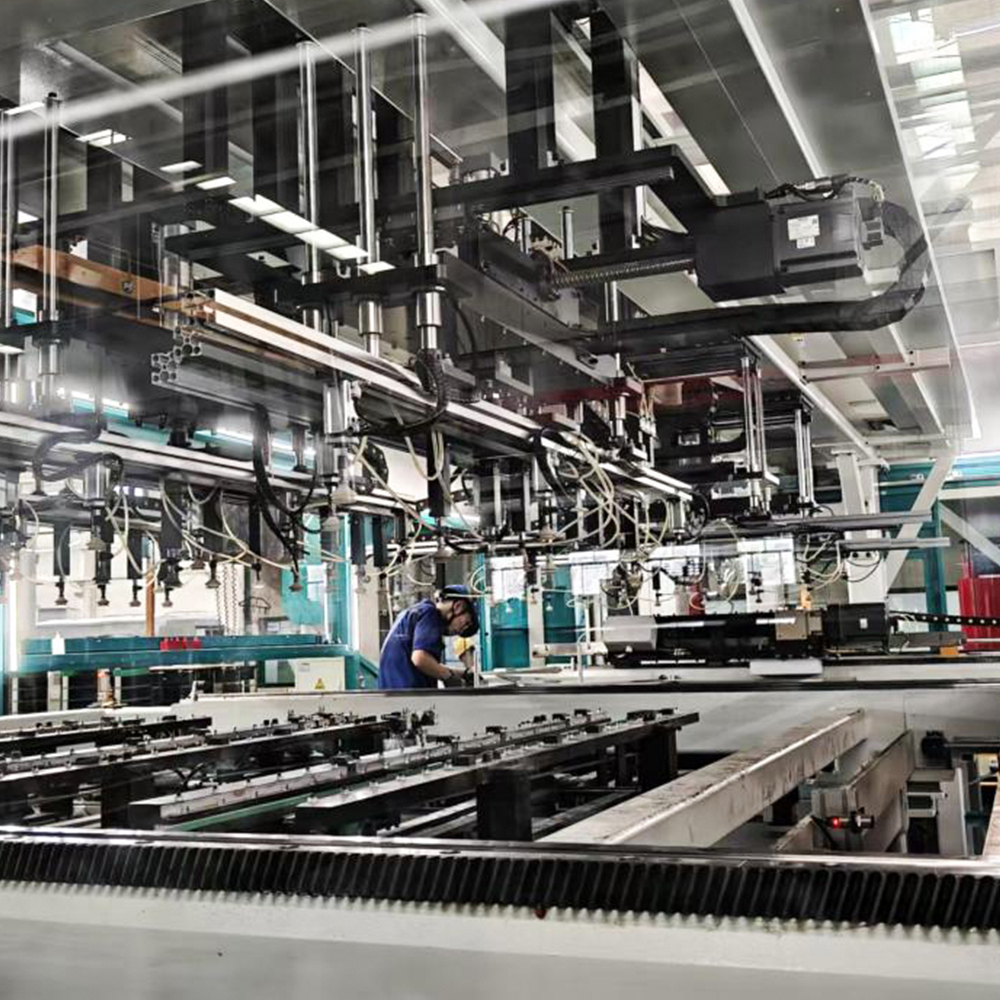
| 1 | Kolumna do laminowania jarzma i mechanizm wstępnego przechowywania pustej płyty | 1 zestaw | |
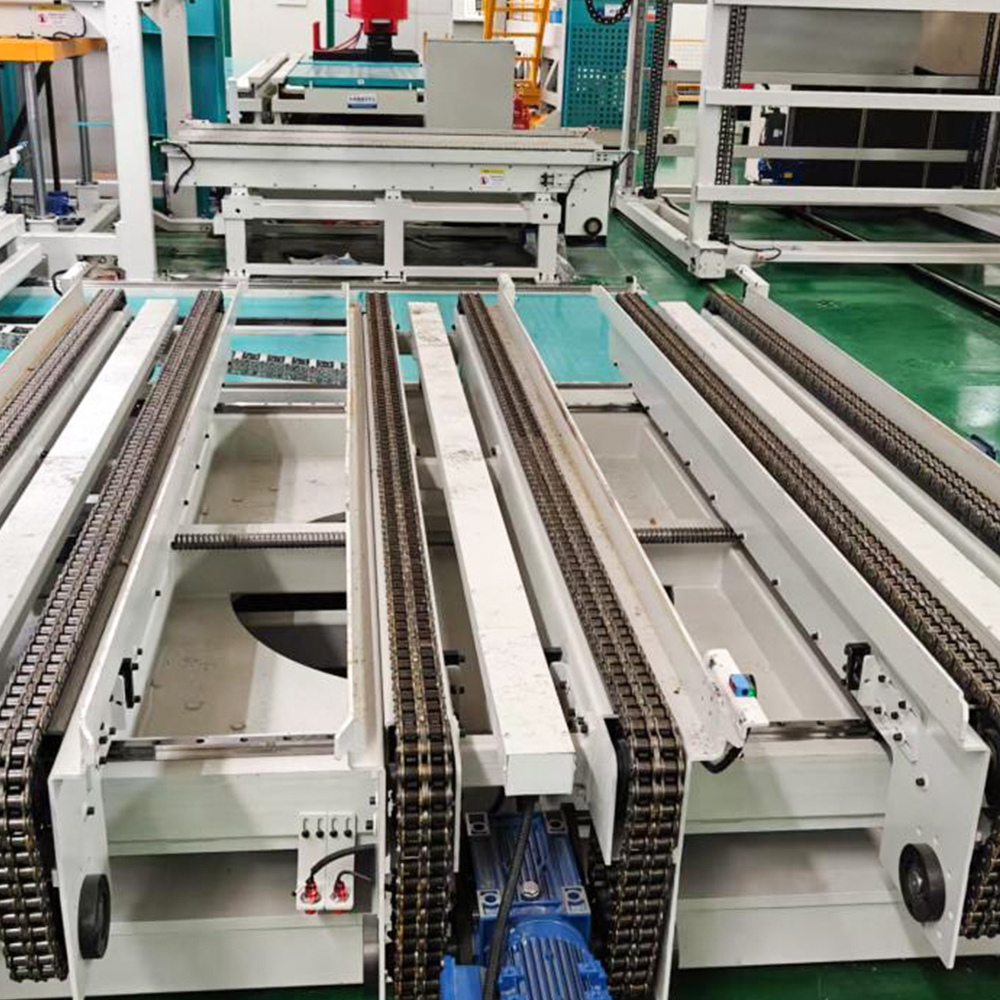
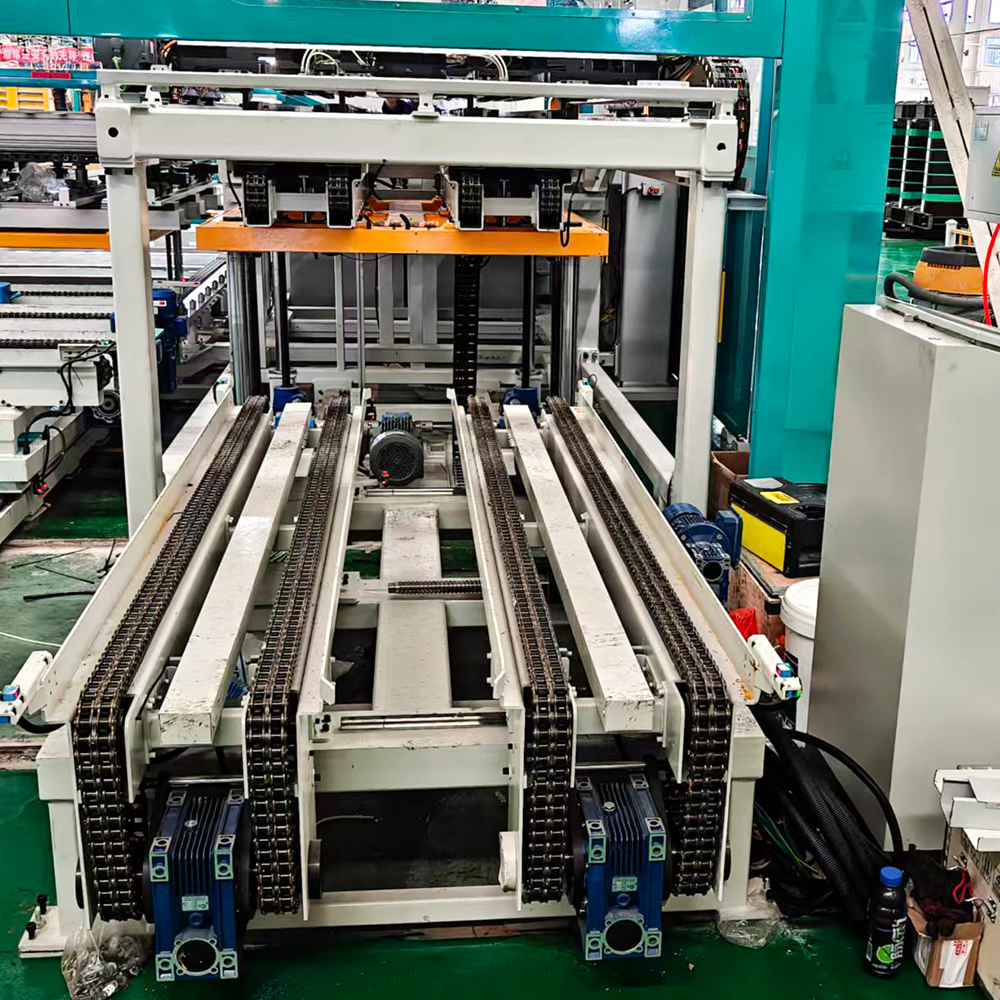
| 2 | Mechanizm chwytający i podnoszący do laminowania jarzma oraz linia przenośnika kolumnowego | 1 zestaw | |
| 3 | — | 1 zestaw | |
| 4 | — | 1 zestaw | |
| 5 | Jarzmo, ramię środkowe i laminowanie boczne Mechaniczne urządzenie do układania w stosy Główny korpus | 1 zestaw | |
| 6 | Gotowa winda do układania produktów | 1 zestaw | |
| 7 | — | 1 zestaw | |
| 8 | — | 1 zestaw | |
| 9 | Mechanizm chwytający i podnoszący do laminacji środkowej i bocznej oraz linia przenośnika kolumnowego | 1 zestaw | |
| 10 | Kolumna środkowa i kolumna do laminowania bocznego, pusta płyta i mobilny mechanizm wstępnego przechowywania (w tym bieżnia) | 1 zestaw | |
| 11 | Mechanizm linii przenośnika wyjściowego gotowego produktu | 1 zestaw | |
| 12 | Pozycja wstępnego przechowywania gotowego produktu typu T | 1 zestaw | |
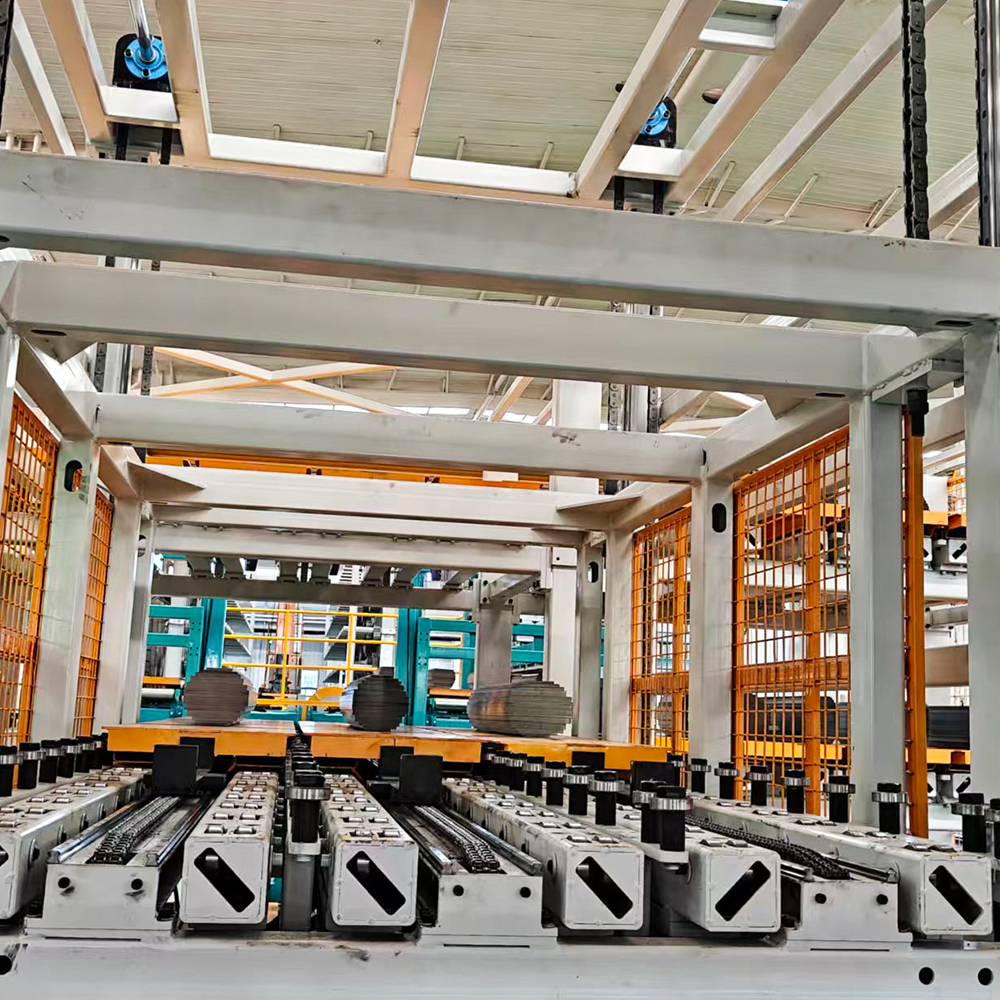
| 13 | Platformy układające | 2 zestawy | |
| 14 | Osłona ochronna głównego wyposażenia i siatka zabezpieczająca | 1 zestaw | |
| 15 | Szafka elektryczna (klimatyzator szafkowy, podrzędna skrzynka sterownicza) | 1 zestaw | |
| 16 | System smarowania i olejowania | 1 zestaw | |
| 17 | Ekran wyświetlacza, komputer przemysłowy, serwonapędy, przemiennik częstotliwości, transformator zasilający serwo, zdalny moduł we/wy, kable serwo i inne kable, przełączniki elektryczne | 1 zestaw | |
| 18 | Elementy sterowania pneumatycznego, cylindry, przewody powietrzne, układ podciśnieniowy, elementy podciśnieniowe | 1 zestaw | |
Główne parametry techniczne
| Nie. | Parametr wydajności | Typ LXD-440 | |
| 1 | Specyfikacje laminowania | Szerokość | 80–440 mm |
| Grubość | 0,18–0,3 mm | ||
| Długość kończyn bocznych | 770–2400 mm (od czubka do czubka) | ||
| Długość jarzma | 770–2400 mm (od czubka do czubka) | ||
| Kończyna środkowa | 770–1900 mm (od czubka do czubka) | ||
| Maks. rdzeń (dł. × szer. × wys.) | 2400×2400×600 mm | ||
| 2 | Wymagana dokładność laminowania (dostarczana przez kupującego) | Wartość S (łuk) | Błąd jednostronny na długości całkowitej ≤0,1 mm |
| Falistość | Błąd wysokości na długości całkowitej ≤2 mm | ||
| Burr | ≤0,02 mm | ||
| Szerokość | ≤±0,1 mm | ||
| Długość | ≤±0,2 mm | ||
| Kończyna środkowa Angle Deviation (after left/right flip) | ≤0,1 mm | ||
| Długość Consistency of Yoke, Side & Center Limb | ≤0,1 mm | ||
| Dokładność kąta 45° dla boku, jarzma i kończyny środkowej | ±0,1° | ||
| Nacięcie w kształcie litery V i nakładanie się pod kątem 45° (odwrócone to samo jarzmo) | ≤0,1 mm | ||
| 3 | Dokładność układania | Kierunek długości tej samej klasy | ±0,4 mm (z wyłączeniem błędu dokładności dostarczonego arkusza) |
| Kierunek szerokości tej samej klasy | ±0,4 mm (z wyłączeniem błędu dokładności dostarczonego arkusza) | ||
| Błąd grubości tego samego gatunku (ułożony według liczby arkuszy) | ≤1 mm (z wyłączeniem błędu grubości dostarczonej blachy) | ||
| Uwaga: | Na dokładność rdzenia wpływa jednocześnie dokładność cięcia arkusza i dokładność układania. Aby uzyskać większą precyzję, wymagane jest ręczne przekształcenie kształtu po ułożeniu w stos. Jeżeli przestój w celu zmiany kształtu ze względu na wyższe wymagania kupującego dotyczące precyzji zmniejszy produktywność sprzętu w normalnej produkcji, odpowiedzialność spoczywa na kupującym i nie jest powiązana ze sprzętem dostawcy. | ||
| 4 | Wymagane wyrównanie materiału kolumny (dostarczane przez kupującego) | Dostarczanie i ładowanie arkuszy | 1. Arkusze są cięte na kolumny według poprzecznej linii cięcia lub ręcznie układane w stosy zgodnie ze strukturą i ilością kolumn na rysunku rdzenia (każda liczba stopni musi być dokładna — nadmiar lub brak arkuszy wpłynie na wydajność układania i będzie wymagać ręcznej interwencji wewnątrz urządzenia). 2. Zarówno kolumny formowane maszynowo, jak i układane ręcznie muszą spełniać wymagania dotyczące wyrównania kolumn określone w niniejszej specyfikacji. 3. Jeżeli ustawienie kolumn kupującego nie odpowiada parametrom technicznym lub jeśli kolumny zawierają dodatkowe, błędne lub brakujące arkusze, co powoduje częste przestoje sprzętu, kupujący jest odpowiedzialny za rozwiązanie problemu z dostawą kolumn. |
| Wysokość kolumny | ≤600 mm | ||
| Spójność wysokości kolumny rdzenia 5-ramiennego | ≤2 mm | ||
| Kierunek szerokości tej samej klasy Column Misalignment | ≤8 mm | ||
| Kierunek długości tej samej klasy Column Misalignment | ≤10 mm | ||
| Odchylenie linii środkowej w obrębie kolumny o tym samym stopniu szerokości | ≤5 mm | ||
| Odchylenie linii środkowej szerokości kolumny od płyty | ≤10 mm | ||
| Niewspółosiowość strony ze skosem 45° w jednej kolumnie | ≤5 mm | ||
| Niewspółosiowość końcówki kończyny środkowej w pojedynczej kolumnie | ≤5 mm | ||
| Pozycja w jednej kolumnie na płycie materiału | Długość-direction center position deviation ≤20 mm; End fixed position deviation ≤10 mm | ||
| 5 | Czas cyklu układania | Około. 7,5 sek | 1 skok (5 arkuszy/skok); ok. 8 uderzeń/min; ok. 40 arkuszy/min. Standardowy rdzeń akceptacji: szerokość 260 mm; Długość 1500 mm (od czubka do czubka) — wymagana jest prawidłowa liczba arkuszy, bez dodatkowych/brakujących/niewłaściwych arkuszy; czas pomocniczy nie jest wliczony w cenę. |
| 6 | Dopływ powietrza | Ciśnienie | ≥0,6 MPa |
| Całkowite zużycie powietrza (energooszczędny generator próżniowy) | 1,2 m3/min | ||
| 7 | Hałas sprzętu | ≤80 dB (mierzone w odległości 1 m od urządzenia) | |
| 8 | Kolor wyposażenia | Standard fabryczny: Kolor główny: Jasnoszary 7035, Błękitny 5015; Części ruchome: Żółty sygnałowy 1003. Kolory niestandardowe dostępne na życzenie. | |
| 9 | Napięcie robocze | Wahania napięcia | 380 V ±10% |
| Częstotliwość | 50 Hz ±2% | ||
| 10 | Zainstalowana pojemność | 90 kW | |
Główne komponenty i marki
| Nie. | Przedmiot | Marka |
| 1 | System sterowania i ekran dotykowy | Siemensaa |
| 2 | Układ serwonapędu i silnika serwo | Siemensaa |
| 3 | Komponenty elektryczne | Przełączniki niskiego napięcia Schneider; Przekaźniki Panasonic lub odpowiedniki |
| 4 | Przyciski | Eaton (Moeller) lub odpowiednik |
| 5 | Przełączniki detekcyjne | Autonika / SICK lub odpowiednik |
| 6 | Zawory elektromagnetyczne | SMC lub odpowiednik |
| 7 | Cylindry i zawory regulacyjne | SMC lub odpowiednik |
| 8 | System próżniowy i przyssawki | SMC lub odpowiednik |
| 9 | Prowadnice liniowe | WON / PMI / ROUST WORLD / Jiding lub odpowiednik |
| 10 | Śruby kulowe | NanGongYi / AHK / DTK / Jinqiu lub odpowiednik |
| 11 | Stojaki i przekładnie | Atlanta (Niemcy) / APEX lub odpowiednik |
| 12 | Silniki o zmiennej częstotliwości | Siemensaa (Bode) / Jiegong / Yinda or equivalent |
Dokumentacja techniczna
| Nie. | Nazwa dokumentu | Ilość |
| 1 | Części wyposażenia i lista części zamiennych | 2 kopie |
| 2 | Certyfikat zgodności | 1 egzemplarz |
| 3 | Schemat elektryczny | 2 egzemplarze drukowane 1 plik elektroniczny |
| 4 | Schemat okablowania elektrycznego | 2 egzemplarze drukowane 1 plik elektroniczny |
| 5 | Instrukcje podzespołów elektrycznych | 1 egzemplarz each |
| 6 | Instrukcja obsługi urządzenia (procedury operacyjne, normy konserwacji i serwisu) | 2 egzemplarze drukowane 1 plik elektroniczny |
| 7 | Plan piętra instalacyjnego | 1 egzemplarz drukowany 1 plik elektroniczny |
Instalacja, uruchomienie, szkolenie, serwis posprzedażny i gwarancja
| Instalacja, uruchomienie i szkolenie | Inżynierowie dostawcy zapewniają bezpłatne szkolenia na miejscu w zakresie obsługi, konserwacji, konserwacji i wskazówek dotyczących procesów. | Wymagany czas: Instalacja i uruchomienie są zwykle zakończone w ciągu 2 tygodni. Szkolenie personelu (operatorzy urządzeń i konserwatorzy) rozpoczyna się jednocześnie z instalacją i kończy po jej zakończeniu. |
| Obsługa posprzedażna | Jeśli pojawią się problemy ze sprzętem, dostawca wysyła personel do naprawy oraz zapewnia podstawowe wskazówki dotyczące rozwiązywania problemów i codziennej konserwacji personelowi kupującego zajmującemu się konserwacją mechaniczną i elektryczną. | |
| Dzienny czas reakcji | Odpowiedź w ciągu 24 godzin. Przyjazd na miejsce: tego samego dnia na terenie prowincji dostawcy; następnego dnia dla pozostałych województw. | |
| Świąteczny czas reakcji | Odpowiedź w ciągu 24 godzin. Przyjazd na miejsce w czasie wakacji, jeśli kupujący dysponuje personelem dyżurnym. | |
| Uwaga: | 1. W przypadku usterek wymagających naprawy na miejscu, przybycie następuje zazwyczaj w ciągu 48 godzin; Jeśli to możliwe, preferowana jest rozdzielczość telefonu. 2. Dostawca zapewnia usługę dożywotnią; zniżki na części zamienne, komponenty i pomoc techniczną obowiązują po okresie gwarancyjnym. 3. Jeżeli kupujący zalega z płatnością po odbiorze sprzętu, dostawca nie podejmuje żadnych zobowiązań gwarancyjnych. | |
| Okres gwarancji | 12 miesięcy od daty odbioru końcowego. Jeśli w okresie gwarancyjnym wystąpi usterka wynikająca z problemów z jakością sprzętu lub prawidłowego działania zgodnie z procedurami dostawcy, dostawca zapewnia bezpłatne części i bezpłatną naprawę dla kupującego. Jeśli usterka wystąpi na skutek nieprzestrzegania procedur operacyjnych lub przeciążenia, dostawca niezwłocznie usunie usterkę i obciąży jedynie kosztami podzespołów. | |
Więcej rekomendacji
O nas
Jiangsu Jingtianxia Electric Technology Co., Ltd.
Jiangsu Jingtianxia Electric Technology Co., Ltd. jest wiodącym i konkurencyjnym przedsiębiorstwem w krajowym przemyśle, specjalizującym się w badaniach i rozwoju, produkcji oraz dostawach kluczowych produktów wspierających energetykę. Nasza główna oferta produktowa obejmuje rdzenie transformatorów, inteligentne urządzenia do układania rdzeni transformatorowych, poprzeczne maszyny do cięcia rdzeni, inteligentne systemy magazynowe dla warsztatów oraz zautomatyzowane linie produkcyjne logistyczne. Zatrudniając ponad 46 profesjonalnych specjalistów technicznych, firma może pochwalić się solidnym doświadczeniem technicznym i dojrzałym systemem produkcyjnym. Jesteśmy Chiny Linia produkcyjna do układania rdzeni transformatora w trybie offline LXD-420-1 Dostawcy i Linia produkcyjna do układania rdzeni transformatora w trybie offline LXD-420-1 Eksporter i firma, Skupiając się na przemyśle elektroenergetycznym, nieustannie dostarczamy globalnym klientom wysokiej jakości, wysokiej precyzji i inteligentne kompleksowe rozwiązania wspierające.
Certyfikat honorowy
Wiadomości
-
-
Wybór pomiędzy transformatorem zanurzonym w oleju a transformatorem suchym...
CZYTAJ WIĘCEJ -
Producenci transformatorów stoją dziś przed rosnącym zapotrzebowaniem na n...
CZYTAJ WIĘCEJ -
Duże rdzenie transformatorów mocy zbudowane są z tysięcy cienkich warstw s...
CZYTAJ WIĘCEJ -
Stal elektrotechniczna o ziarnie zorientowanym stanowi podstawę produkcji ...
CZYTAJ WIĘCEJ -
Kiedy producent transformatora otrzymuje dwie oferty cenowe na ten sam...
CZYTAJ WIĘCEJ
Przekaż opinię
Linia produkcyjna do układania rdzeni transformatora w trybie offline LXD-420-1 Wiedza branżowa
Dlaczego automatyczne układanie rdzeni za pomocą LXD-420-1 jest bardziej opłacalne niż ręczne układanie?
Przez dziesięciolecia produkcja rdzeni transformatorów pozostawała jednym z niewielu procesów w przemyśle ciężkim, w których praca fizyczna nadal dominuje na krytycznych etapach montażu. Ręczne sekwencjonowanie i laminowanie naraża arkusze stali krzemowej na wielokrotne manipulacje, powodując zadziory na krawędziach, zadrapania powłoki, odchylenia wymiarowe i niespójne odstępy między zakładkami – a wszystko to bezpośrednio przekłada się na wyższe straty w rdzeniu, zwiększony słyszalny hałas i nieprzewidywalny współczynnik odrzuceń. W miarę zaostrzania przepisów dotyczących efektywności energetycznej i wahań kosztów materiałów producenci znajdują się pod rosnącą presją, aby zastąpić zmienne działania ludzkie deterministycznymi, zautomatyzowanymi rozwiązaniami. The Linia produkcyjna do układania rdzeni transformatora offline LXD-420-1 bezpośrednio rozwiązuje te problemy, eliminując ręczny kontakt z gotowymi laminatami, zapewniając powtarzalną dokładność układania i zmniejszając całkowity koszt posiadania w całym cyklu życia sprzętu. W tym artykule zbadano, dlaczego automatyczne układanie w stosy za pomocą tego systemu zapewnia doskonałą opłacalność w zakresie bezpośredniej pracy, wydajności materiałowej, efektywności energetycznej i długoterminowej konserwacji.
1. Bezpośrednia redukcja siły roboczej i wydajność operatora
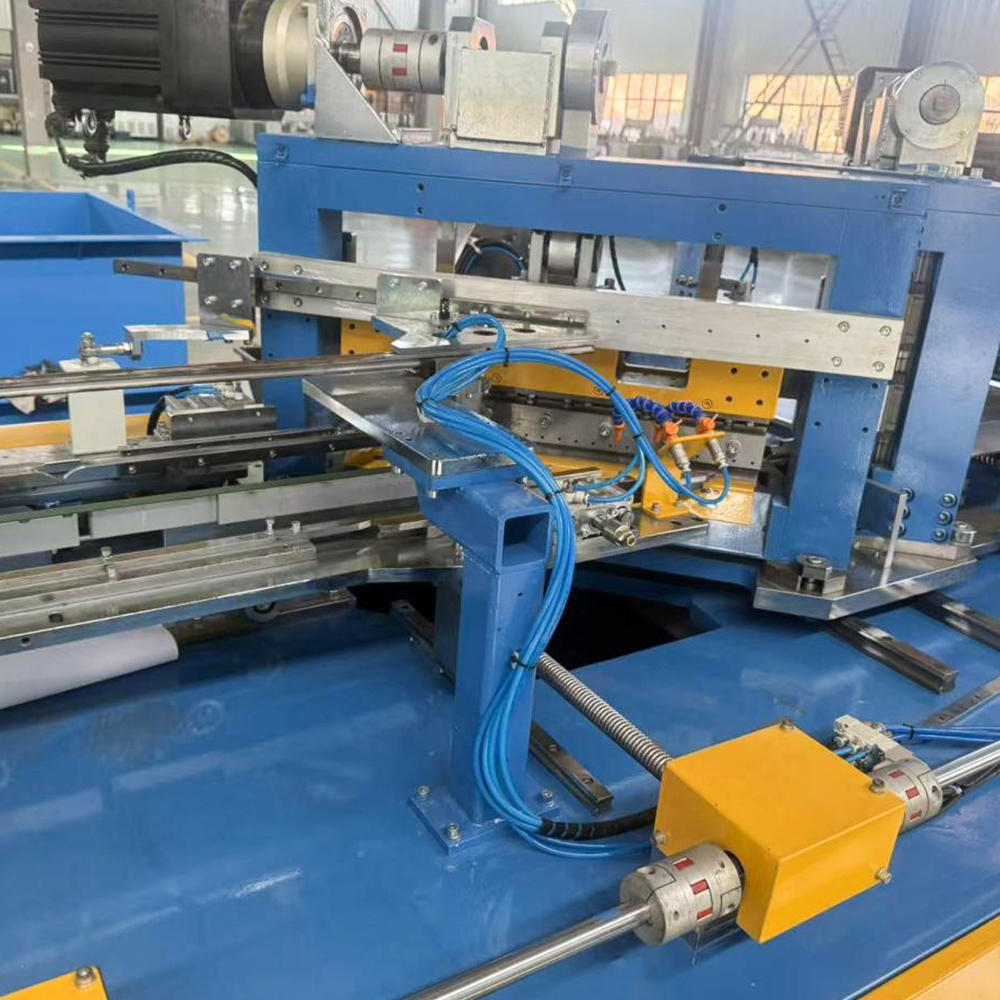
Najbardziej bezpośrednia korzyść kosztowa Linia produkcyjna do układania rdzeni transformatora offline LXD-420-1 polega na radykalnym zmniejszeniu zapotrzebowania na pracę fizyczną. Konwencjonalna ręczna stacja układająca zazwyczaj wymaga od trzech do czterech wykwalifikowanych operatorów na zmianę do obsługi arkuszy o masie do 30 kg każdy, układania ich w precyzyjnych sekwencjach „krok po kroku” i utrzymywania stałej wysokości stosu na setkach warstw. Ta powtarzalna praca fizyczna nie tylko wiąże się z wysokimi kosztami wynagrodzeń, ale także prowadzi do błędów wynikających ze zmęczenia, szczególnie podczas długich zmian. The LXD-420-1 zastępuje te zadania w pełni zautomatyzowaną sekwencją: blachy stali krzemowej pocięte na linii cięcia poprzecznego są automatycznie przekazywane do magazynu materiału kolumnowego, a następnie przekazywane za pomocą mechanizmu ruchomego wyposażonego w przyssawki próżniowe na tor pozycjonujący. Po precyzyjnym ułożeniu mechanizm układający składa rdzeń dokładnie według specyfikacji rysunku — a wszystko to bez bezpośredniej interwencji człowieka.
Z punktu widzenia kosztów, jedno Linia produkcyjna do układania rdzeni transformatora offline LXD-420-1 może zastąpić do sześciu operatorów ręcznych w pracy dwuzmianowej, zmniejszając roczne bezpośrednie wydatki na siłę roboczą o 60–70% w większości fabryk średniej wielkości. Co więcej, system umożliwia obecnym pracownikom przejście od męczącego fizycznego układania do ról nadzorczych, w których monitorują wydajność linii, przeprowadzają wyrywkowe kontrole jakości i zarządzają uzupełnianiem materiałów. Ten efekt podnoszenia kwalifikacji poprawia ogólną produktywność siły roboczej, jednocześnie obniżając koszty nadgodzin i szkoleń dla nowych pracowników. Obliczane w pięcioletnim okresie amortyzacji same skumulowane oszczędności w pracy często przekraczają początkową inwestycję kapitałową w sprzęt, co sprawia, że rozwiązanie do automatycznego układania rdzeni propozycja atrakcyjna finansowo.
2. Poprawa wydajności materiałów i redukcja odpadów
Ręczne układanie powoduje powstawanie wielu źródeł odpadów materiałowych, które często są pomijane w tradycyjnym rachunku kosztów. Podczas ręcznego podawania i zmiany położenia ostre krawędzie blach ze stali krzemowej zderzają się, tworząc mikrozadziory i odkształcenia, które zwiększają zwarcia międzywarstwowe i zwiększają określone straty całkowite (W/kg). Dodatkowo źle ustawione stosy wymagają demontażu i przeróbek, co dodatkowo niszczy powłokę izolacyjną i często wymusza złomowanie całych sekcji kolumn. The LXD-420-1 eliminuje te problemy dzięki delikatnej obsłudze opartej na próżni i pozycjonowaniu sterowanemu serwomechanizmem, które utrzymuje dokładność układania w granicach ± 0,1 mm i zachowuje integralność powłoki każdego laminowania.
W ujęciu ilościowym fabryki korzystające z Linia produkcyjna do układania rdzeni transformatora offline LXD-420-1 zazwyczaj zgłaszają redukcję ilości złomu o 3–5% w porównaniu z liniami ręcznymi, co przekłada się na tysiące dolarów zaoszczędzonych rocznie na tonie wysokiej jakości stali krzemowej o ziarnie zorientowanym. Co więcej, ponieważ system układany jest w stosy bezpośrednio z mechanizmu przechowywania materiału kolumny bez pośredniego buforowania, nie ma ryzyka wymieszania różnych partii cewek lub błędnego umieszczenia znaczników orientacji – częsty błąd ludzki, który może pogorszyć właściwości magnetyczne i prowadzić do kosztownych ponownych testów. Spójna geometria schodkowa uzyskana dzięki automatycznemu układaniu w stosy zmniejsza również straty w rdzeniu bez obciążenia o około 2–4%, co chociaż nie jest bezpośrednią oszczędnością materiału, poprawia ostateczną wydajność transformatora i wzmacnia konkurencyjną pozycję producenta na rynkach świadomych energii.
3. Zużycie energii i stabilność działania
Opłacalność nie ogranicza się do pracy i materiałów – zużycie energii odgrywa coraz ważniejszą rolę w ekonomice produkcji. Ręczne linie układające opierają się na przerywanej pracy suwnic, przenośników rolkowych i narzędzi pneumatycznych, często z nieefektywnymi cyklami start-stop. The LXD-420-1 , natomiast został zaprojektowany ze zsynchronizowanym sterowaniem ruchem i hamowaniem regeneracyjnym na osiach serwomechanizmu, co zmniejsza szczytowe zapotrzebowanie na moc i wygładza ogólny pobór energii. Konfiguracja offline oznacza, że działa niezależnie od wahań prędkości linii tnącej, co pozwala na pracę systemu z optymalną przepustowością bez zmuszania całego warsztatu do przestojów podczas przezbrojeń.
Co więcej, automatyczne urządzenia do układania w stosy zawiera inteligentne tryby zarządzania energią, które automatycznie przełączają się w tryb gotowości, gdy bufory materiału są puste, zmniejszając zużycie w trybie gotowości o ponad 40% w porównaniu z konwencjonalnymi alternatywami hydraulicznymi lub pneumatycznymi. W ciągu typowej rocznej pracy wynoszącej 10 000 godzin przekłada się to na wymierne obniżenie kosztów energii elektrycznej – często w zakresie 15–20% całkowitego rachunku za media dla głównej części produkcyjnej. W połączeniu z niższym zużyciem sprężonego powietrza (ponieważ odsysanie próżniowe odbywa się lokalnie i na żądanie), linia ta stanowi bardziej ekologiczną i oszczędną alternatywę dla metod ręcznych, zgodną zarówno z celami zrównoważonego rozwoju firmy, jak i regionalnymi zachętami energetycznymi.
4. Spójność jakości i unikanie kosztów przeróbek
Jednym z najdroższych ukrytych kosztów ręcznego układania w stosy są przeróbki i niezgodności. Nawet w przypadku doświadczonych operatorów różnice w nacisku dłoni, wyrównaniu arkuszy i kolejności układania w stosy prowadzą do odchyleń wymiarowych, które powodują problemy z montażem rdzenia w dalszej części procesu — takie jak niedopasowanie jarzm, zwiększenie szczeliny powietrznej i brak równowagi siły zwarcia. Wady te często pozostają niewykryte aż do końcowych testów transformatora, kiedy to demontaż, ponowne ułożenie i ponowne testowanie mogą wiązać się z kosztami kilkakrotnie wyższymi niż pierwotny etap produkcji.
The LXD-420-1 ogranicza to ryzyko poprzez sprzężenie zwrotne położenia w zamkniętej pętli i automatyczną weryfikację liczby warstw, co gwarantuje, że każda kolumna rdzenia odpowiada rysunkowi technicznemu z dużą powtarzalnością. System rejestruje również dane produkcyjne dla każdego stosu, umożliwiając pełną identyfikowalność — jest to funkcja, która pomaga inżynierom ds. jakości szybko izolować pierwotne przyczyny w przypadku wystąpienia odchyleń. W fabrykach stosujących tę linię zazwyczaj wydajność pierwszego przejścia wzrasta z 88–92% (ręcznie) do 97–98% (automatycznie), co bezpośrednio ogranicza konieczność wykonywania dodatkowych prac, czas testowania i straty materiałowe. W środowisku produkcyjnym na średnią skalę sama poprawa jakości może zapewnić roczne oszczędności odpowiadające 8–10% całkowitych kosztów produkcji, dzięki czemu automatyczna linia produkcyjna do układania w stosy strategiczną inwestycję, a nie zwykły zakup sprzętu.
5. Integracja z inteligentnymi systemami warsztatowymi i długoterminowy zwrot z inwestycji
Poza bezpośrednimi oszczędnościami operacyjnymi, Linia produkcyjna do układania rdzeni transformatora offline LXD-420-1 zapewnia efektywność kosztową dzięki bezproblemowej integracji z nowoczesnymi inteligentnymi ekosystemami produkcyjnymi. Jiangsu Jingtianxia Electric Technology Co., Ltd. zaprojektował tę linię tak, aby współpracowała z maszynami do cięcia poprzecznego rdzenia, inteligentnymi systemami magazynowymi i zautomatyzowanymi przenośnikami logistycznymi, tworząc spójną komórkę produkcyjną, która minimalizuje zapasy produkcji w toku i zmniejsza obciążenie związane z obsługą materiałów. Ta zdolność integracji oznacza, że automatyczne urządzenia do układania w stosy nie tylko zastępuje ręczne układanie, ale także działa jako węzeł danych do monitorowania produkcji w czasie rzeczywistym, planowania konserwacji zapobiegawczej i identyfikowalności jakości.
Z ponad 46 profesjonalnymi talentami technicznymi, Jiangsu Jingtianxia Electric Technology Co., Ltd. zapewnia kompleksowe wsparcie od projektu linii po uruchomienie na miejscu, zapewniając, że LXD-420-1 dokładnie pasuje do istniejącego przepływu pracy każdego klienta. Dojrzały system produkcyjny firmy i kompleksowe rozwiązania obejmują nie tylko układanie rdzenia, ale także cięcie na początku i logistykę na dalszym etapie, umożliwiając holistyczną strategię redukcji kosztów. Oceniając całkowity koszt posiadania, użytkownicy muszą wziąć pod uwagę zmniejszoną powierzchnię (ze względu na kompaktowy układ offline), mniejsze zużycie części zamiennych (dzięki solidnym serwonapędom) i minimalne przestoje podczas kalibracji. Wielu klientów zgłasza okresy zwrotu wynoszące od 18 do 24 miesięcy, po których automatyczna linia do układania rdzeni w dalszym ciągu generuje oszczędności netto przez cały 10-letni okres użytkowania. Ta długoterminowa perspektywa potwierdza argument, że automatyzacja za pomocą LXD-420-1 to nie tylko wydatek — to aktywo o wysokiej stopie zwrotu, które zmienia ekonomikę produkcji.
Analiza porównawcza: LXD-420-1 vs. układanie ręczne
| Metryczne | Ręczne układanie | Linia automatyczna LXD-420-1 |
| Operatorzy na zmianę | 3–4 | 1 (nadzór) |
| Dokładność układania (mm) | ±0,3 – ±0,5 | ±0,1 |
| Wskaźnik złomu materiału | 5–7% | 1,5–2,5% |
| Wydajność przy pierwszym przejściu | 88–92% | 97–98% |
| Pobór mocy w trybie gotowości | Wysoki (stały dźwig/bezczynne narzędzia) | Zmniejszone o >40% (inteligentny tryb gotowości) |
| Typowy okres zwrotu | Nie dotyczy | 18–24 miesiące |
Powyższa tabela podsumowuje kluczowe różnice w wydajności pomiędzy układaniem ręcznym i automatycznym. Każdy wiersz reprezentuje namacalny czynnik kosztowy — od liczby pracowników i precyzji po wydajność i energię — potwierdzając, że LXD-420-1 zapewnia doskonałą ekonomikę we wszystkich głównych czynnikach produkcji.
Kluczowe zalety systemu LXD-420-1 (podsumowanie)
- Transformacja pracy – zmniejsza bezpośrednie zatrudnienie nawet o 75% przy jednoczesnym podnoszeniu kwalifikacji operatorów do stanowisk nadzorczych.
- Konserwacja materiału – zasysanie próżniowe i precyzyjne pozycjonowanie eliminują uszkodzenia podczas manipulacji i zarysowania powłoki.
- Inteligencja energetyczna – napędy regeneracyjne i adaptacyjne tryby czuwania obniżają rachunki za prąd o 15–20%.
- Zapewnienie jakości – sprzężenie zwrotne w pętli zamkniętej i rejestracja danych zapewniają wydajność pierwszego przejścia powyżej 97%.
- Bezproblemowa integracja – współpracuje z liniami cięcia, systemami magazynowymi i logistyką w celu zapewnienia kompleksowej automatyzacji.
Zalecane kroki wdrożeniowe w celu ekonomicznego wdrożenia
- Przeprowadź audyt kosztów bazowych bieżącego ręcznego układania (robocizna, złom, przeróbka, energia).
- Oceń powierzchnię podłogi i przepływ materiałów, aby określić optymalne rozmieszczenie offline LXD-420-1 .
- Koordynuj z Jiangsu Jingtianxia Electric Technology Co., Ltd. do dostosowywania i planowania integracji w zależności od lokalizacji.
- Przeszkol mały zespół operatorów w zakresie nadzoru systemu i podstawowych procedur konserwacji.
- Co miesiąc monitoruj kluczowe wskaźniki wydajności (wydajność, przepustowość, złom) i porównuj je z wartościami bazowymi, aby zweryfikować zwrot z inwestycji.
Jiangsu Jingtianxia Electric Technology Co., Ltd. wnosi bogate doświadczenie w dostarczaniu zintegrowanych rozwiązań, które łączą sprzęt do układania rdzeni z liniami cięcia poprzecznego i inteligentnym magazynowaniem. O to dba zespół techniczny firmy, składający się z ponad 46 profesjonalnych inżynierów LXD-420-1 instalacja jest dostosowana do konkretnych projektów podstawowych i wielkości produkcji klienta. Wybierając to rozwiązanie do układania w stosy offline, producenci nie tylko uzyskują natychmiastowe oszczędności, ale także dołączają do rosnącej sieci globalnych klientów, na których polegają Jiangsu Jingtianxia dla wysoce precyzyjnych, inteligentnych i kompleksowych rozwiązań wspierających sprzęt zasilający.
Często zadawane pytania
P1: Jaka jest główna różnica między LXD-420-1 a konwencjonalnymi systemami układania w linii?
The LXD-420-1 jest systemem offline, co oznacza, że działa niezależnie od linii cięcia poprzecznego. To oddzielenie pozwala na utrzymanie stałego tempa układania nawet wtedy, gdy linia cięcia zmienia prędkość lub przeprowadza konserwację, redukując czas przestoju i poprawiając ogólne wykorzystanie linii. Z kolei systemy inline są bezpośrednio połączone z maszyną tnącą i często charakteryzują się opóźnieniami w propagacji i problemami z synchronizacją.
P2: Jak LXD-420-1 radzi sobie z różnymi geometriami rdzenia (np. z zakładką schodkową, skośną lub prostokątną)?
System wykorzystuje programowalne, sterowane serwo mechanizmy układania, które odczytują parametry rysunku rdzenia bezpośrednio z systemu zarządzania produkcją. Może dostosować się do różnych kształtów laminowania i wzorów schodkowych, dostosowując trajektorie głowicy ssącej i sekwencje pozycjonowania. Jiangsu Jingtianxia Electric Technology Co., Ltd. udostępnia wstępnie skonfigurowane biblioteki receptur dla popularnych typów rdzeni, a nowe geometrie można dodawać za pośrednictwem przyjaznego dla użytkownika interfejsu HMI.
P3: Czy LXD-420-1 nadaje się do środowisk produkcyjnych składających się z małych partii lub o dużym zróżnicowaniu?
Tak. Chociaż sprawdza się w przypadku średnich i dużych serii, konstrukcja offline pozwala na szybkie zmiany receptury (w czasie krótszym niż 10 minut) bez mechanicznej zmiany oprzyrządowania, co czyni go praktycznym w przypadku fabryk produkujących codziennie wiele wariantów rdzeni. System automatycznie dostosowuje prędkość układania i siłę ssania w oparciu o grubość i szerokość arkusza, zapewniając stałą jakość w różnych partiach.
P4: Jakie wsparcie posprzedażowe zapewnia Jiangsu Jingtianxia dla LXD-420-1?
Jiangsu Jingtianxia Electric Technology Co., Ltd. oferuje zdalne usługi diagnostyczne, uruchomienie na miejscu, dostawę części zamiennych i szkolenie operatorów w ramach standardowego pakietu wsparcia. Dzięki dedykowanemu zespołowi technicznemu i dojrzałemu systemowi produkcyjnemu firma zapewnia szybki czas reakcji i ciągłe aktualizacje udoskonaleń, pomagając klientom maksymalizować długoterminową opłacalność automatyczna linia do układania rdzeni .
-
Telefon komórkowy
+86-18351152766
-
E-mail
479279940@qq.com
-
Adres
Park nr 3, wioska Jiangcun, miasto Liangxu, dystrykt Jiangyan, miasto Taizhou, prowincja Jiangsu, Chiny


Prawa autorskie © Jiangsu Jingtianxia Electric Technology Co., Ltd. Wszelkie prawa zastrzeżone. Linia produkcyjna do układania rdzeni transformatora w trybie offline LXD-420-1 Dostawca