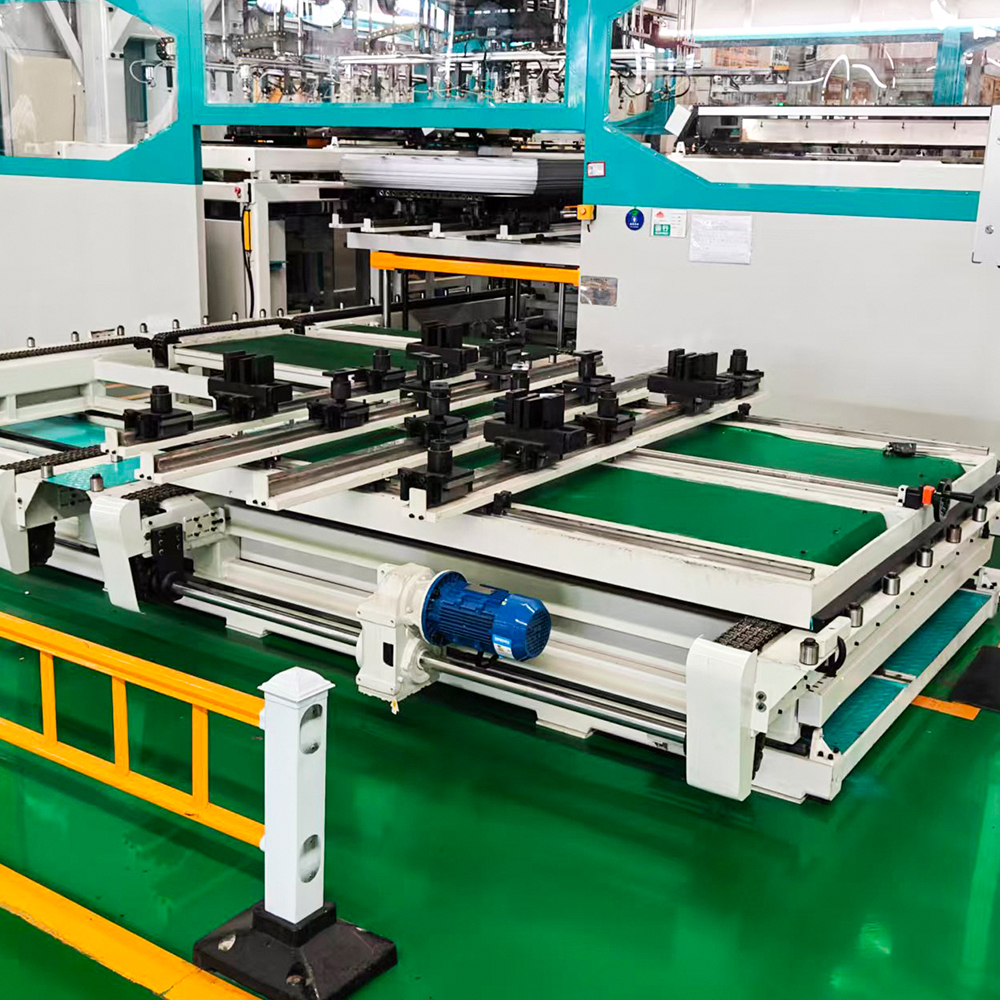
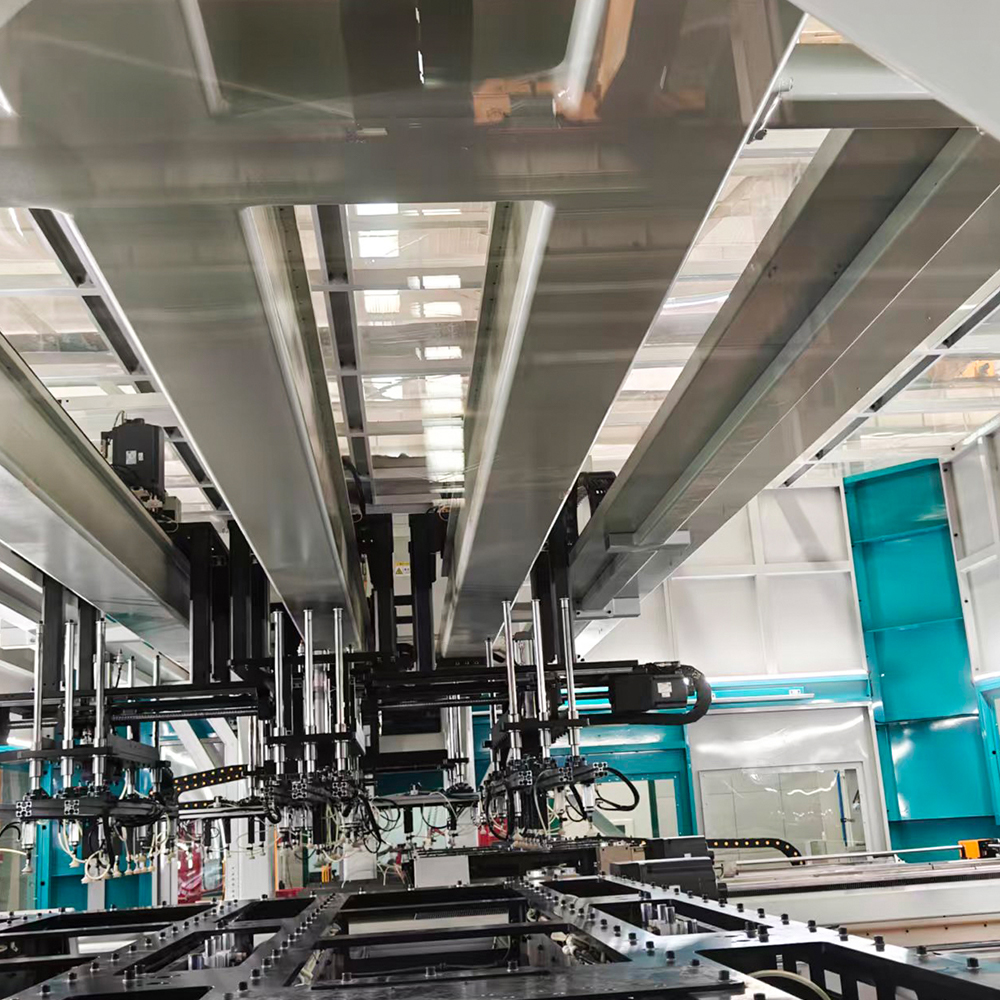
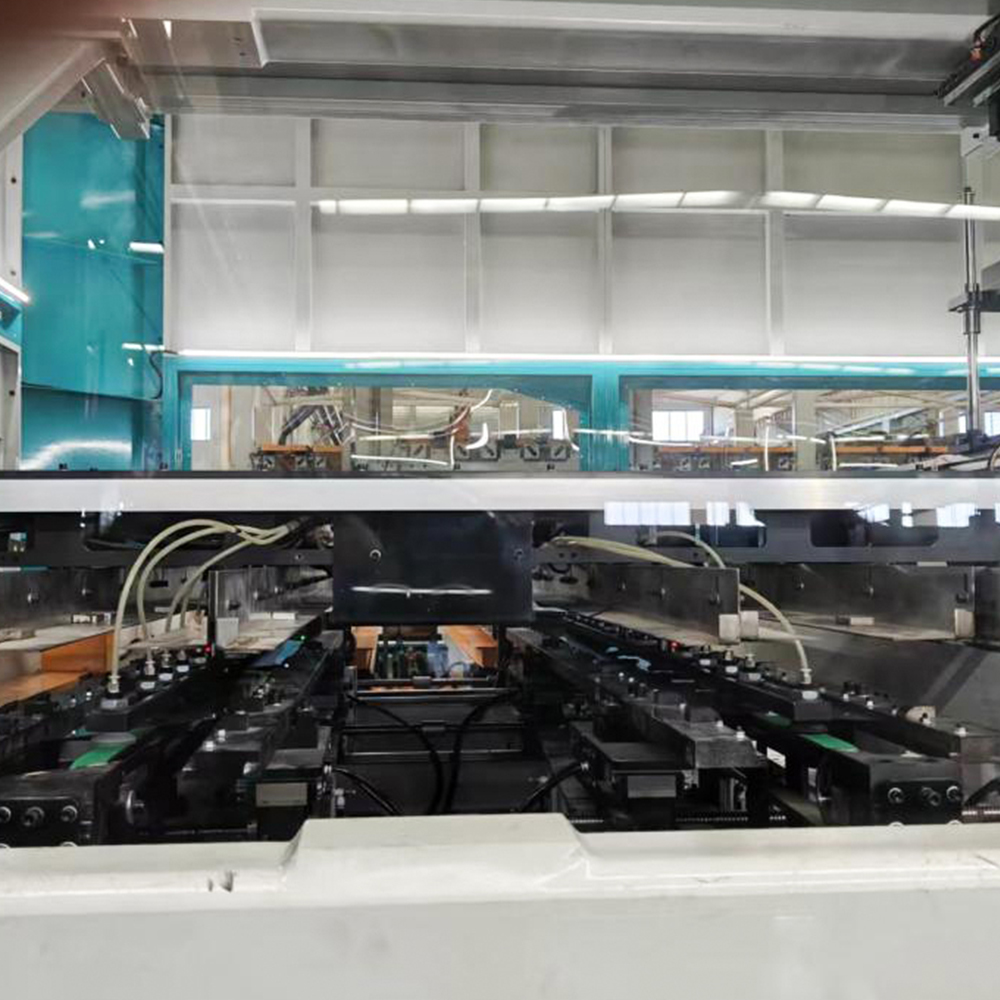
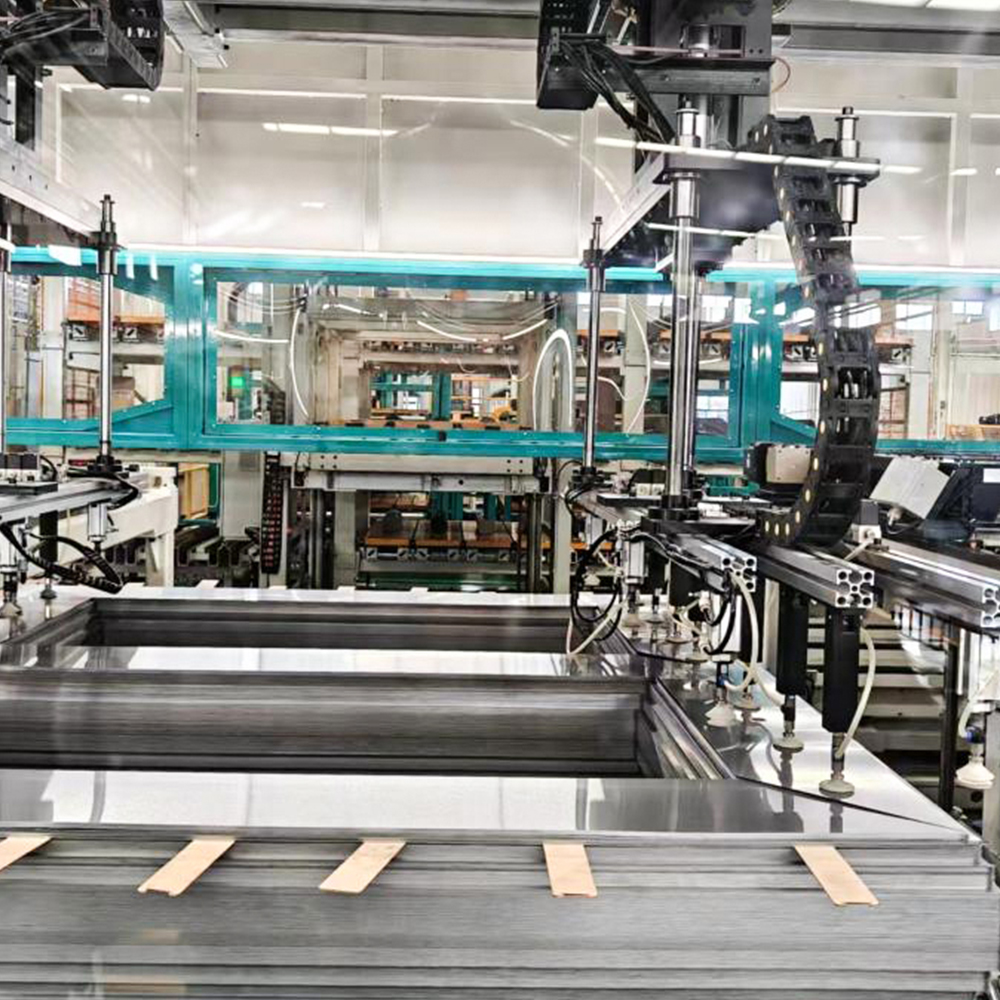
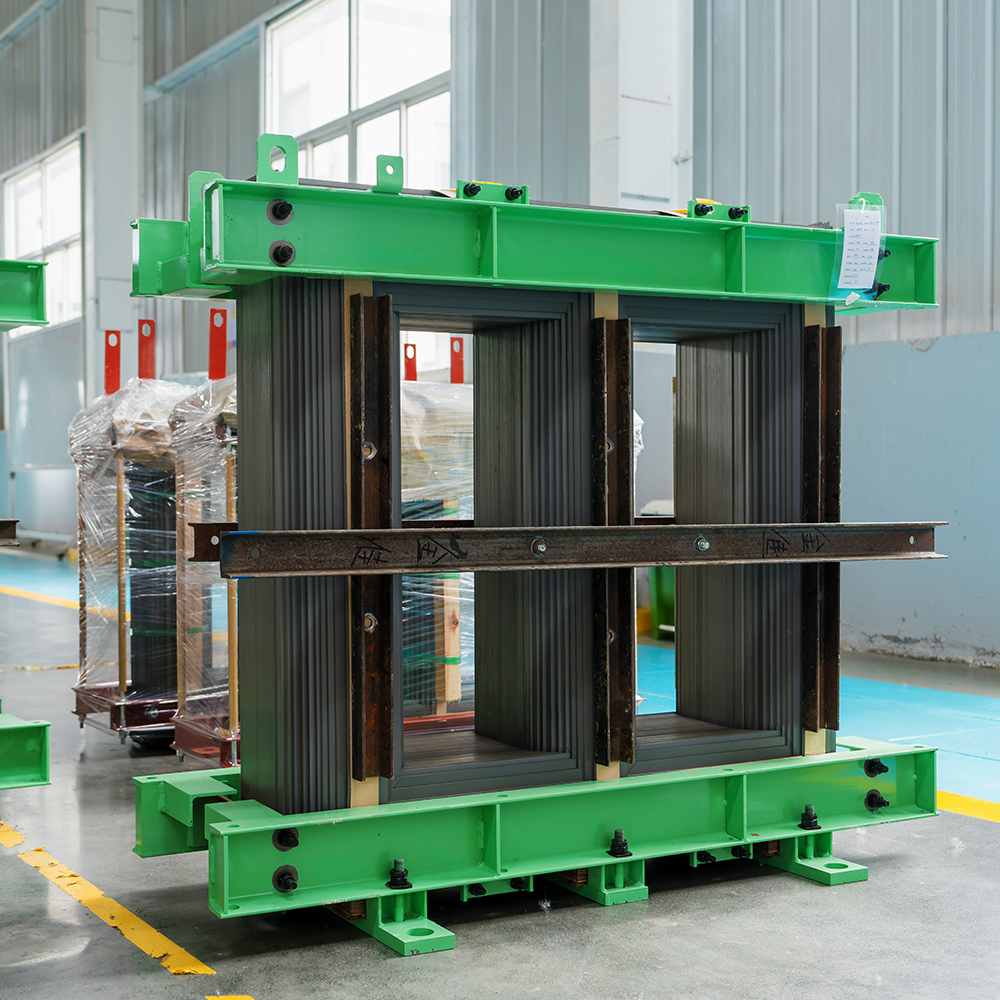
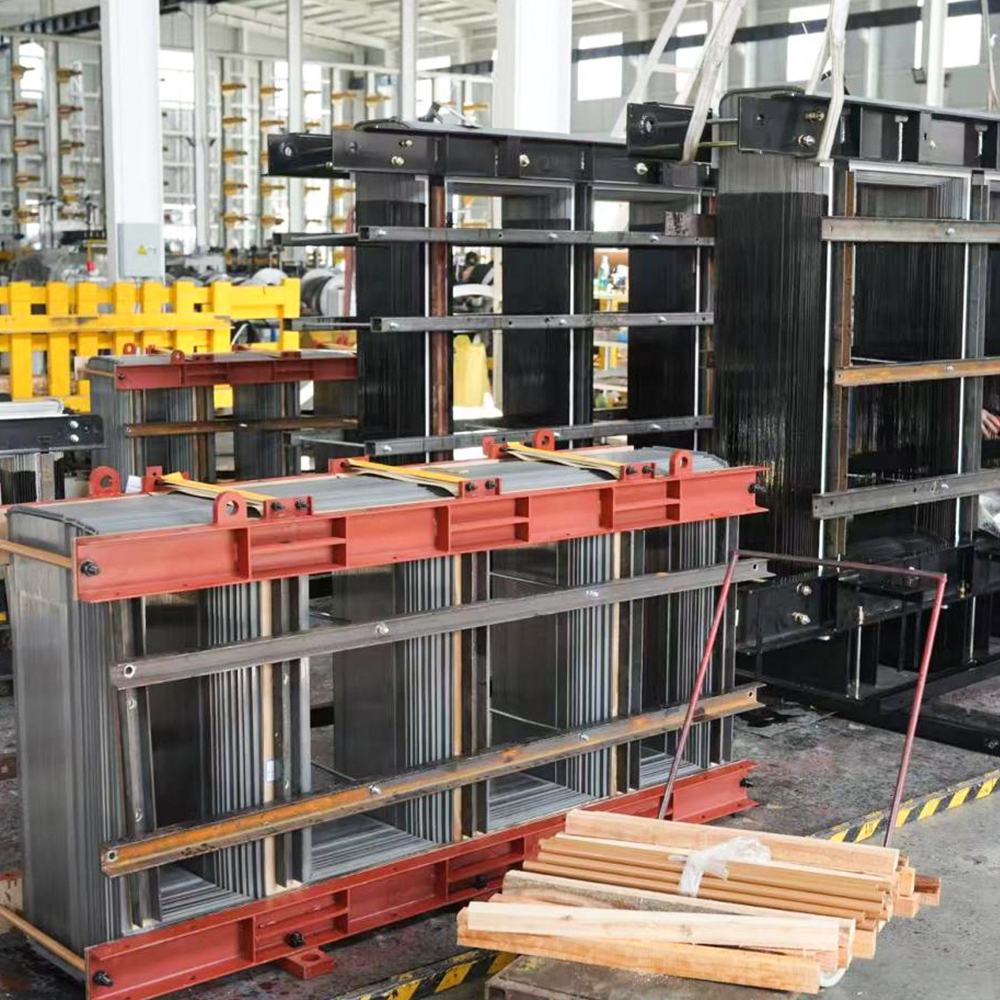
Duże rdzenie transformatorów mocy muszą jednocześnie przenosić strumień ma...
CZYTAJ WIĘCEJ
pl
Szukaj
Skontaktuj się

Dom / Produkty / Linie do układania rdzeni i linie montażowe / ZXD-440 Automatyczna linia produkcyjna do układania rdzeni transformatora w linii
Zastosowania
Opinia
Obowiązki kupującego
- Dostarczyć i podłączyć kabel zasilający do szafy elektrycznej urządzenia zgodnie z warunkami użyteczności publicznej; podłączyć wymagany kabel uziemiający do wyznaczonego punktu połączenia na urządzeniu.
- Budowa fundamentów urządzeń (w tym wierceń rdzeniowych, przewodów PCV itp.), rurociągów, części osadzonych i systemów uziemiających.
- Suwnica / dźwig samojezdny / wózek widłowy i inny sprzęt wymagany do rozładunku, pozycjonowania i instalacji / uruchomienia w siedzibie kupującego.
- Sprężone powietrze, prąd i materiały pomocnicze do uruchomienia urządzeń dostarczane we wskazane miejsce.
- Materiały do rozruchu próbnego zostały dostarczone we wskazane miejsce.
Dostawa, odbiór i kontrola
- Standardy kontroli: niniejsza Umowa Techniczna i obowiązujące normy krajowe producenta.
- Odbiór i kontrola zostaną przeprowadzone przez obie strony w zakładzie produkcyjnym dostawcy zgodnie z Umową Techniczną; sprzęt wysyłany jest po przejściu kontroli.
- Pełne testy wydajności należy przeprowadzić w siedzibie użytkownika końcowego; obie strony dokonają odbioru punkt po elemencie zgodnie z Umową i Umową Techniczną; Po zatwierdzeniu Protokół Odbioru zostanie podpisany przez obie strony.
Skład wyposażenia
| Kompletny skład wyposażenia | |||
| Nie. | Komponent | Ilość | Uwagi |
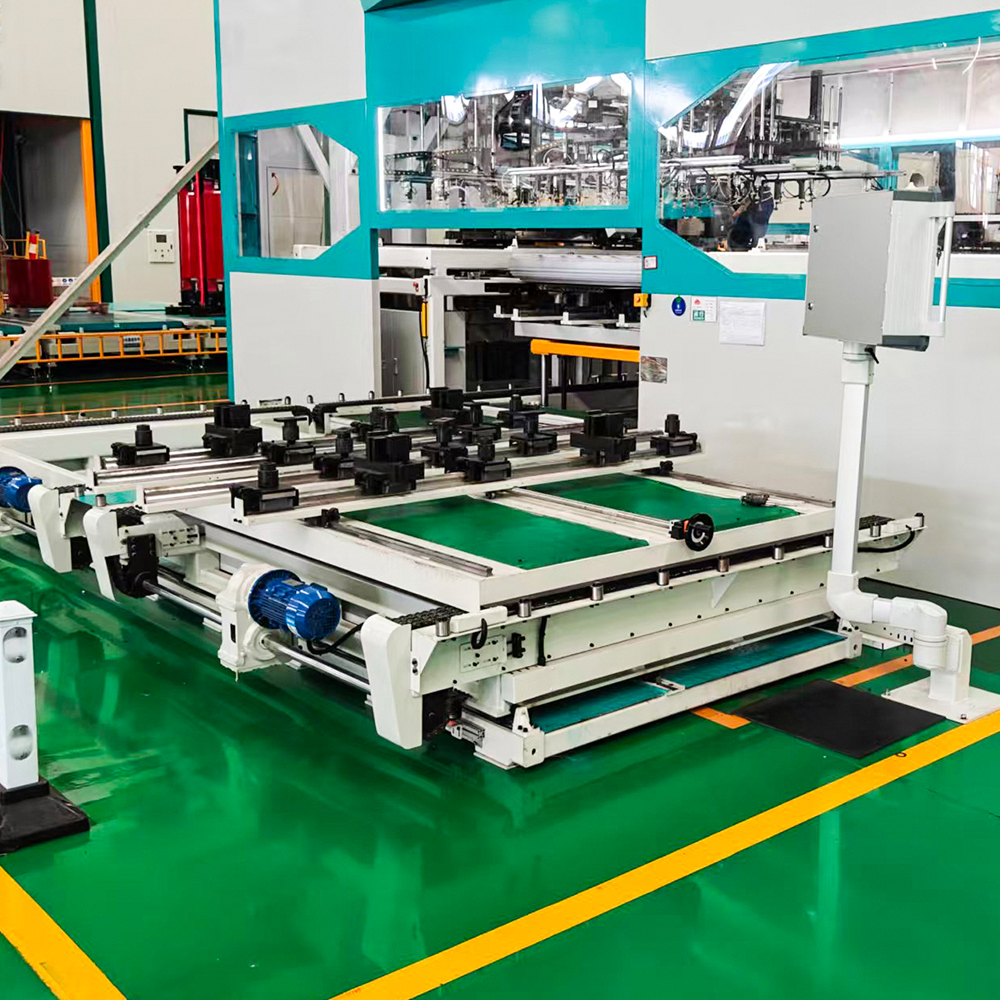
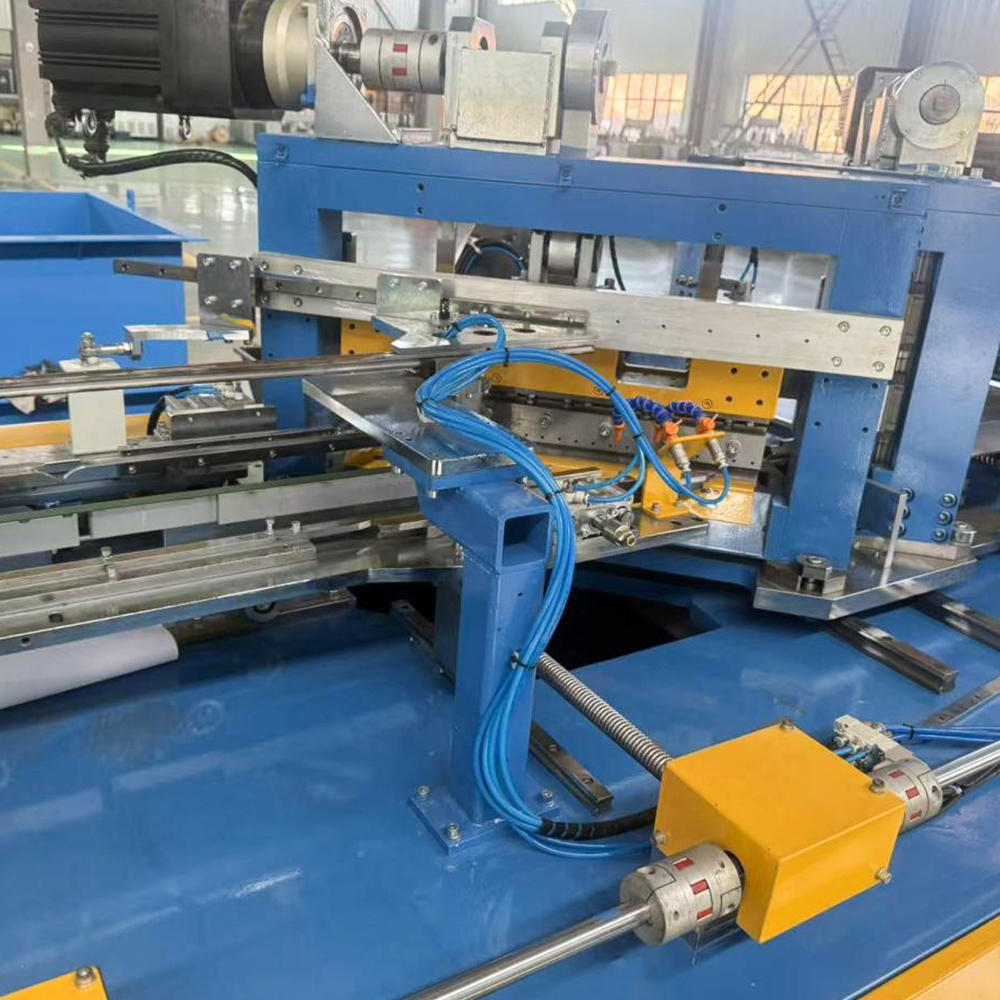
| 1 | Korpus główny wyposażenia | 1 zestaw | |
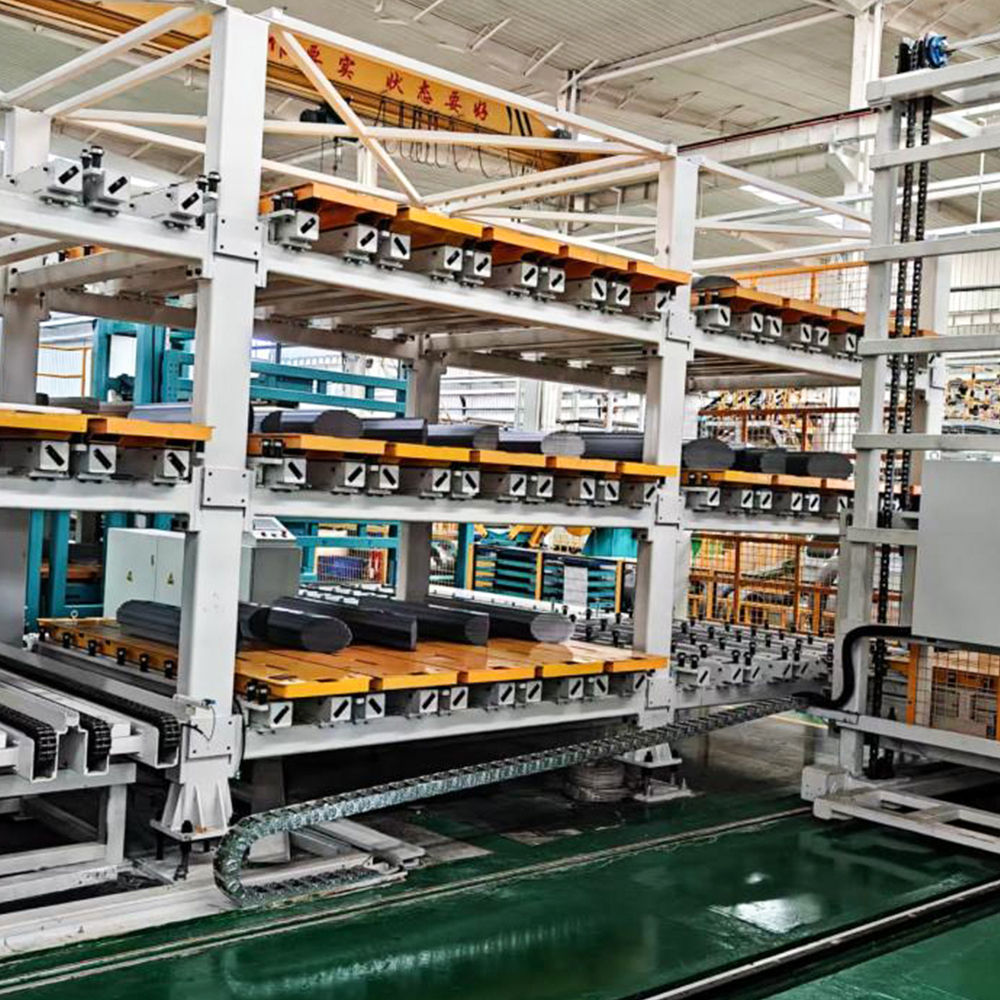
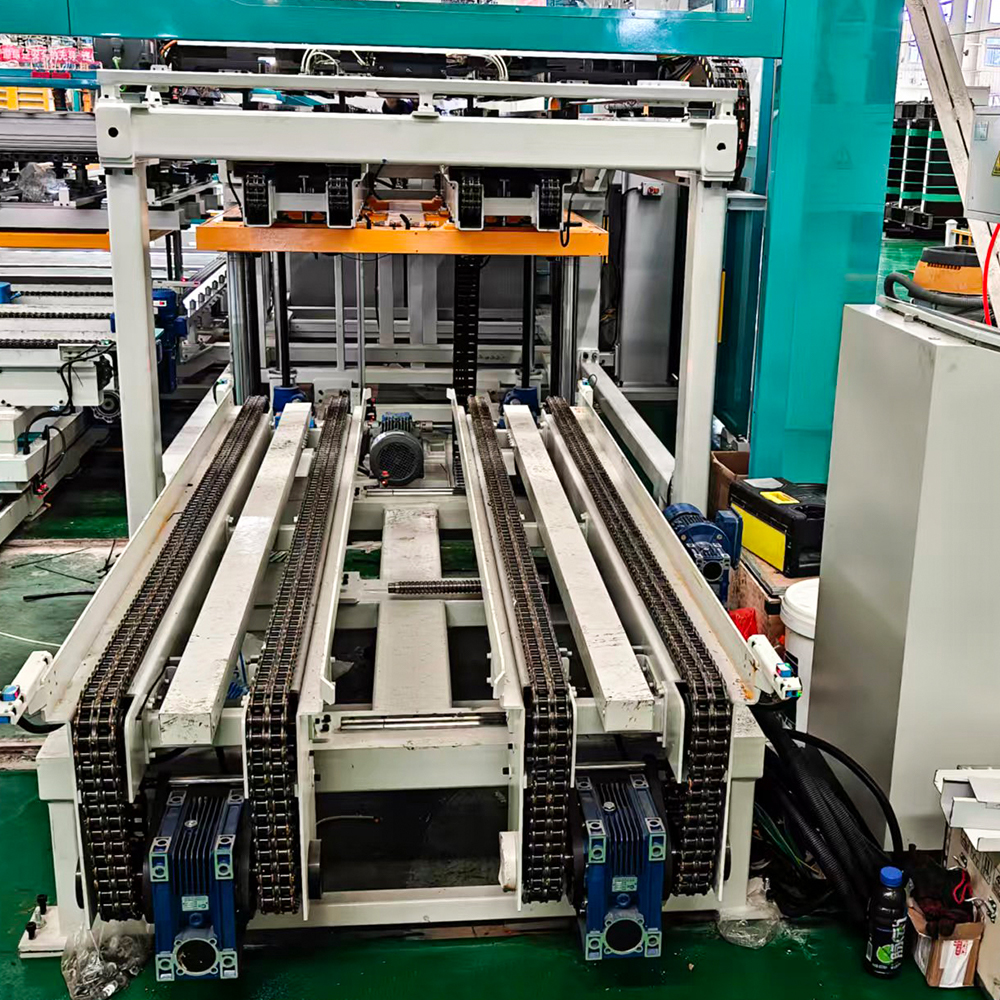
| 2 | Łóżko do dystrybucji i transportu materiałów | 1 zestaw | |
| 3 | Platformy do układania gotowych produktów i platformy wymiany | 4 4 zestawy | 4 układanie w stosy 4 tryb gotowości |
| 4 | Szafka sterownicza elektryczna | 1 zestaw | Obejmuje sterownik systemu, serwonapędy i przetwornicę częstotliwości |
Główne parametry techniczne (maszyna układająca)
| Nie. | Parametr wydajności | ZXD-440 | |
| 1 | Specyfikacje laminowania | Szerokość | 50–440 mm |
| Grubość | 0,18–0,35 mm | ||
| Długość kończyn bocznych | 380 mm (od narożnika do rogu) – 2500 mm (od wierzchołka do wierzchołka) | ||
| Długość jarzma | 380 mm (od narożnika do rogu) – 2500 mm (od wierzchołka do wierzchołka) | ||
| Kończyna środkowa | 380–2060 mm | ||
| Maks. rdzeń (dł. × szer. × wys.) | 2500×2500×600 mm | ||
| 3 | Dokładność układania | Kierunek długości tej samej klasy | ≤±0,5 mm |
| Kierunek szerokości tej samej klasy | ≤±0,5 mm | ||
| Błąd grubości tego samego gatunku (ułożony według liczby arkuszy) | ≤1 mm | ||
| Uwaga: | Na dokładność rdzenia wpływa jednocześnie dokładność cięcia arkusza i dokładność układania. Aby uzyskać większą precyzję, wymagane jest ręczne przekształcenie kształtu po ułożeniu w stos. Jeżeli przestój w celu zmiany kształtu ze względu na wyższe wymagania kupującego dotyczące precyzji zmniejszy produktywność sprzętu w normalnej produkcji, odpowiedzialność spoczywa na kupującym i nie jest powiązana ze sprzętem dostawcy. | ||
| 8 | Czas cyklu układania | Około. 60 arkuszy/min Standardowy rdzeń akceptacji: Szerokość 260 mm; Długość 1000 mm | |
| 9 | Dopływ powietrza | Ciśnienie | ≥0,6 MPa |
| Całkowite zużycie powietrza (energooszczędny generator podciśnienia; zmniejsza koszty sprężonego powietrza) | ≤0,6 m³/min | ||
| 10 | Hałas sprzętu | ≤80 dB | |
| 11 | Kolor wyposażenia | Standard fabryczny: Kolor główny: Jasnoszary 7035, Błękitny 5015; Części ruchome: Żółty sygnałowy 1003. Dostępne kolory niestandardowe. | |
| 12 | Napięcie robocze | Wahania napięcia | 380 V ±10% |
| Częstotliwość | 50 Hz ±2% | ||
| 13 | Zainstalowana pojemność | 55 kW | |
Główne komponenty i marki (Linia ścinania)
| Nie. | Przedmiot | Marka |
| 1 | System sterowania i ekran dotykowy | Siemensaa |
| 2 | System napędu serwo | Siemensaa |
| 4 | Komponenty elektryczne | Przełączniki niskiego napięcia Schneider; Przekaźniki Panasonica |
| 5 | Przełączniki zbliżeniowe | Autonika / CHORY |
| 6 | Przyciski | Eaton (Moeller) lub odpowiednik |
| 7 | Silniki trójfazowe | Siemensaa (Bode) / Jiegong / Yinda or equivalent |
| 8 | Zawory elektromagnetyczne | SMC (Japonia) lub odpowiednik |
| 9 | Cylindry i zawory regulacyjne | SMC (Japonia) lub odpowiednik |
| 10 | System próżniowy | SMC (Japonia) lub odpowiednik |
| 11 | Przyssawki próżniowe | SMC (Japonia) lub odpowiednik |
| 12 | Prowadnice liniowe | WON / PMI / ROUST WORLD / Jiding lub odpowiednik |
| 13 | Śruby kulowe | NanGongYi / AHK / DTK / Jinqiu lub odpowiednik |
| 14 | Stojaki i przekładnie | Atlanta (Niemcy) / APEX lub odpowiednik |
| 15 | Reduktory serwo | Neugart / ZD / Tandler lub odpowiednik |
Dokumentacja techniczna
| Nie. | Nazwa dokumentu | Ilość |
| 1 | Lista części wyposażenia | 2 kopie |
| 2 | Certyfikat zgodności | 1 egzemplarz |
| 3 | Schemat elektryczny | 2 egzemplarze drukowane 1 plik elektroniczny |
| 4 | Schemat okablowania elektrycznego | 2 egzemplarze drukowane 1 plik elektroniczny |
| 5 | Instrukcje podzespołów elektrycznych | 1 egzemplarz each |
| 6 | Instrukcja obsługi urządzenia (procedury operacyjne, normy konserwacji i serwisu) | 2 egzemplarze drukowane 1 plik elektroniczny |
| 7 | Plan piętra instalacyjnego | 1 egzemplarz drukowany 1 plik elektroniczny |
Instalacja, uruchomienie, szkolenie, serwis posprzedażny i gwarancja
| Instalacja, uruchomienie i szkolenie | Inżynierowie dostawcy zapewniają bezpłatne szkolenia na miejscu w zakresie obsługi, konserwacji i konserwacji. | Wymagany czas: Instalacja i uruchomienie są zwykle zakończone w ciągu 2 tygodni. Szkolenie personelu (operatorzy urządzeń i konserwatorzy) rozpoczyna się jednocześnie z instalacją i kończy po jej zakończeniu. | |
| Obsługa posprzedażna | Jeśli pojawią się problemy ze sprzętem, dostawca wysyła personel do naprawy i zapewnia podstawowe wskazówki dotyczące rozwiązywania problemów i codziennej konserwacji. | ||
| Dzienny czas reakcji | Odpowiedź w ciągu 24 godzin. Przyjazd na miejsce: tego samego dnia na terenie prowincji dostawcy; następnego dnia dla pozostałych województw. | ||
| Świąteczny czas reakcji | Odpowiedź w ciągu 24 godzin. Przyjazd na miejsce w czasie wakacji, jeśli kupujący dysponuje personelem dyżurnym. | ||
| Uwaga: | 1. W przypadku usterek wymagających naprawy na miejscu, przybycie następuje zazwyczaj w ciągu 48 godzin; Jeśli to możliwe, preferowana jest rozdzielczość telefonu. 2. Dostawca zapewnia usługę dożywotnią; zniżki na części zamienne, komponenty i pomoc techniczną obowiązują po okresie gwarancyjnym. 3. Jeżeli kupujący zalega z płatnością po odbiorze, dostawca nie podejmuje żadnych zobowiązań gwarancyjnych. | ||
| Okres gwarancji | 12 miesięcy od daty odbioru końcowego. Jeśli w okresie gwarancyjnym wystąpi usterka wynikająca z problemów z jakością sprzętu lub prawidłowego działania zgodnie z procedurami dostawcy, dostawca zapewnia bezpłatne części i bezpłatną naprawę dla kupującego. Jeśli usterka wystąpi na skutek nieprzestrzegania procedur operacyjnych lub przeciążenia, dostawca niezwłocznie usunie usterkę i obciąży jedynie kosztami podzespołów. | ||
Więcej rekomendacji
O nas
Jiangsu Jingtianxia Electric Technology Co., Ltd.
Jiangsu Jingtianxia Electric Technology Co., Ltd. jest wiodącym i konkurencyjnym przedsiębiorstwem w krajowym przemyśle, specjalizującym się w badaniach i rozwoju, produkcji oraz dostawach kluczowych produktów wspierających energetykę. Nasza główna oferta produktowa obejmuje rdzenie transformatorów, inteligentne urządzenia do układania rdzeni transformatorowych, poprzeczne maszyny do cięcia rdzeni, inteligentne systemy magazynowe dla warsztatów oraz zautomatyzowane linie produkcyjne logistyczne. Zatrudniając ponad 46 profesjonalnych specjalistów technicznych, firma może pochwalić się solidnym doświadczeniem technicznym i dojrzałym systemem produkcyjnym. Jesteśmy Chiny ZXD-440 Automatyczna linia produkcyjna do układania rdzeni transformatora w linii Dostawcy i ZXD-440 Automatyczna linia produkcyjna do układania rdzeni transformatora w linii Eksporter i firma, Skupiając się na przemyśle elektroenergetycznym, nieustannie dostarczamy globalnym klientom wysokiej jakości, wysokiej precyzji i inteligentne kompleksowe rozwiązania wspierające.
Certyfikat honorowy
Wiadomości
-
-
Wybór pomiędzy transformatorem zanurzonym w oleju a transformatorem suchym...
CZYTAJ WIĘCEJ -
Producenci transformatorów stoją dziś przed rosnącym zapotrzebowaniem na n...
CZYTAJ WIĘCEJ -
Duże rdzenie transformatorów mocy zbudowane są z tysięcy cienkich warstw s...
CZYTAJ WIĘCEJ -
Stal elektrotechniczna o ziarnie zorientowanym stanowi podstawę produkcji ...
CZYTAJ WIĘCEJ -
Kiedy producent transformatora otrzymuje dwie oferty cenowe na ten sam...
CZYTAJ WIĘCEJ
Przekaż opinię
ZXD-440 Automatyczna linia produkcyjna do układania rdzeni transformatora w linii Wiedza branżowa
Jakie są kluczowe różnice pomiędzy systemem układania w linii (takim jak ZXD-440) a systemem układania offline?
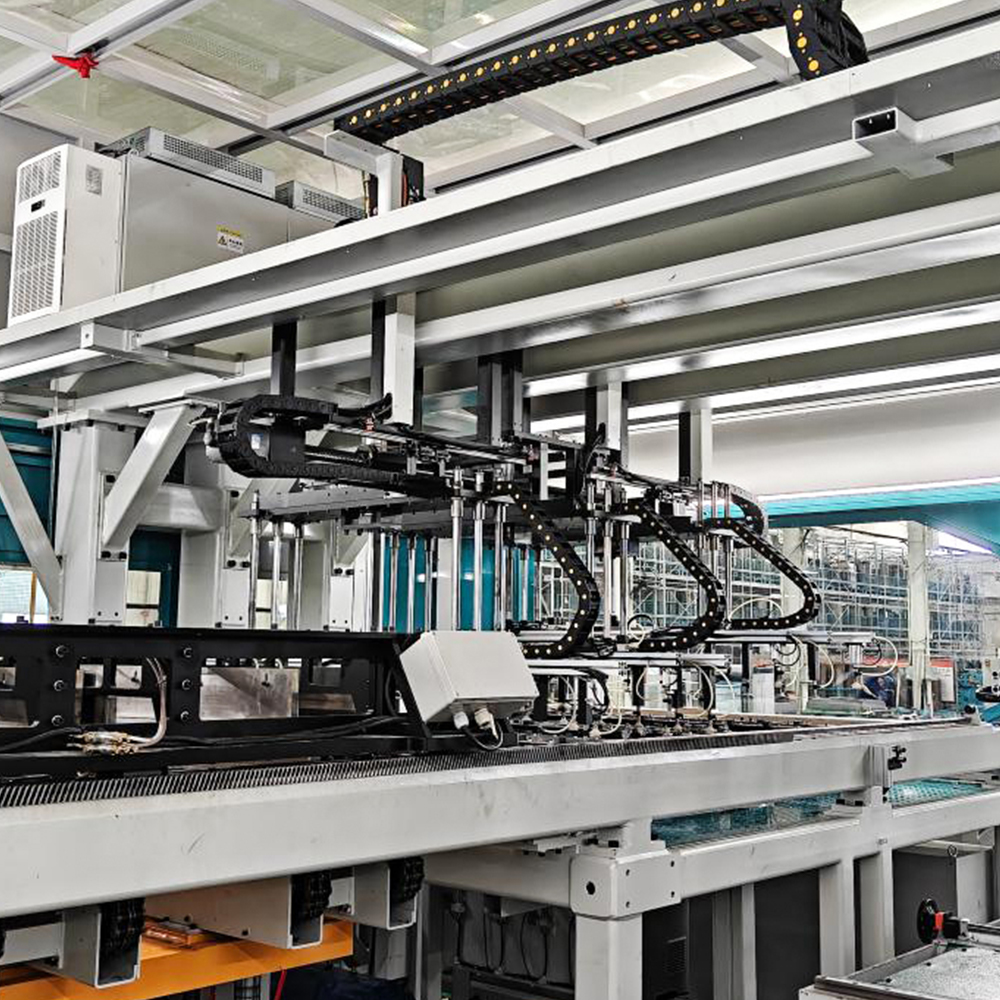
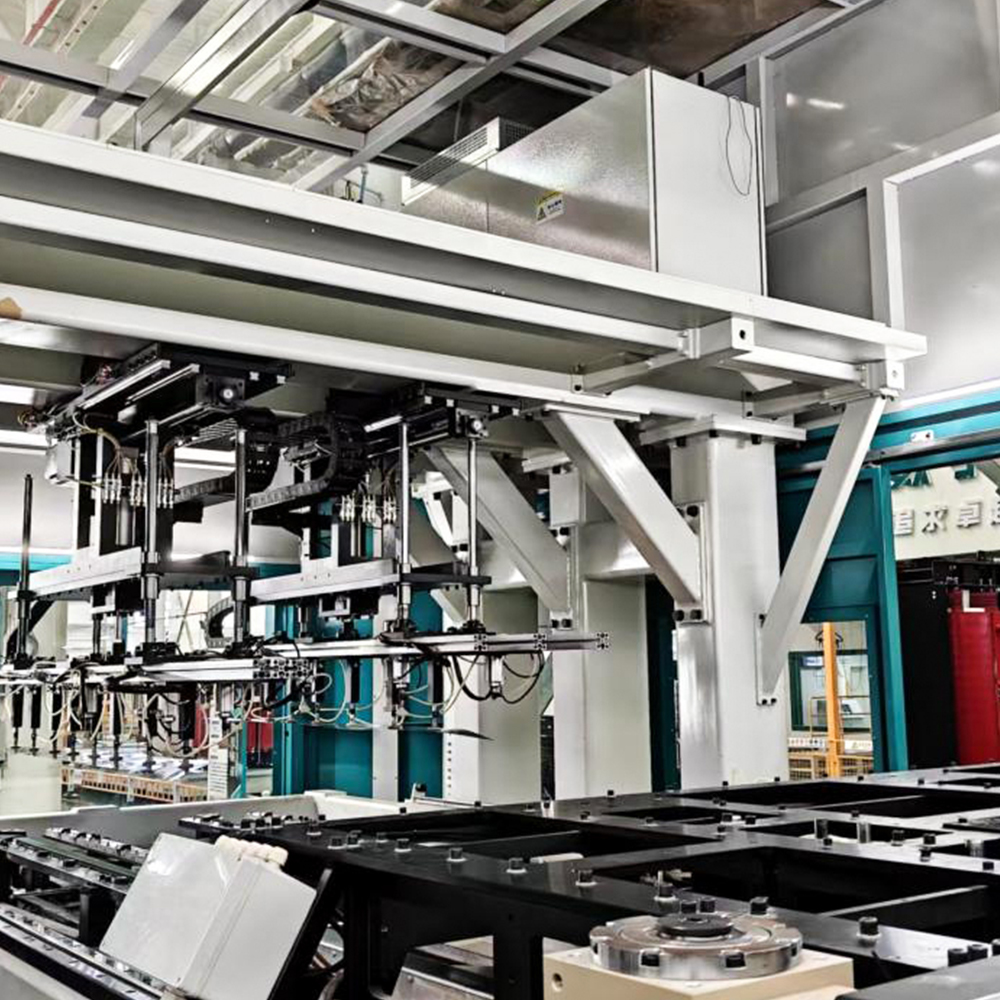
W nowoczesnej produkcji rdzeni transformatorów wybór między konfiguracjami układania w linii i offline zasadniczo wpływa na wydajność produkcji, zatrudnienie, spójność jakości i wykorzystanie powierzchni. W centrum tej ewolucji technologicznej znajduje się Zxd-440 automatyczna linia produkcyjna do układania rdzeni transformatora w linii , system zaprojektowany w celu wyeliminowania tradycyjnych wąskich gardeł poprzez synchronizację ścinania i układania w stosy. Artykuł ten zawiera rygorystyczną analizę porównawczą metodologii układania w linii i offline, opierając się na specyficznej filozofii projektowania systemu zxd-440 i możliwościach produkcyjnych Jiangsu Jingtianxia Electric Technology Co., Ltd. Badamy trzy różne podkategorie zorientowane na produkty — moduły szybkiego układania ciągłego , precyzyjne jednostki układające z kontrolą szczelin , i inteligentne linie układające zintegrowane z danymi — aby zilustrować, jak technologia in-line na nowo definiuje montaż rdzenia.
1. Moduły szybkiego układania ciągłego
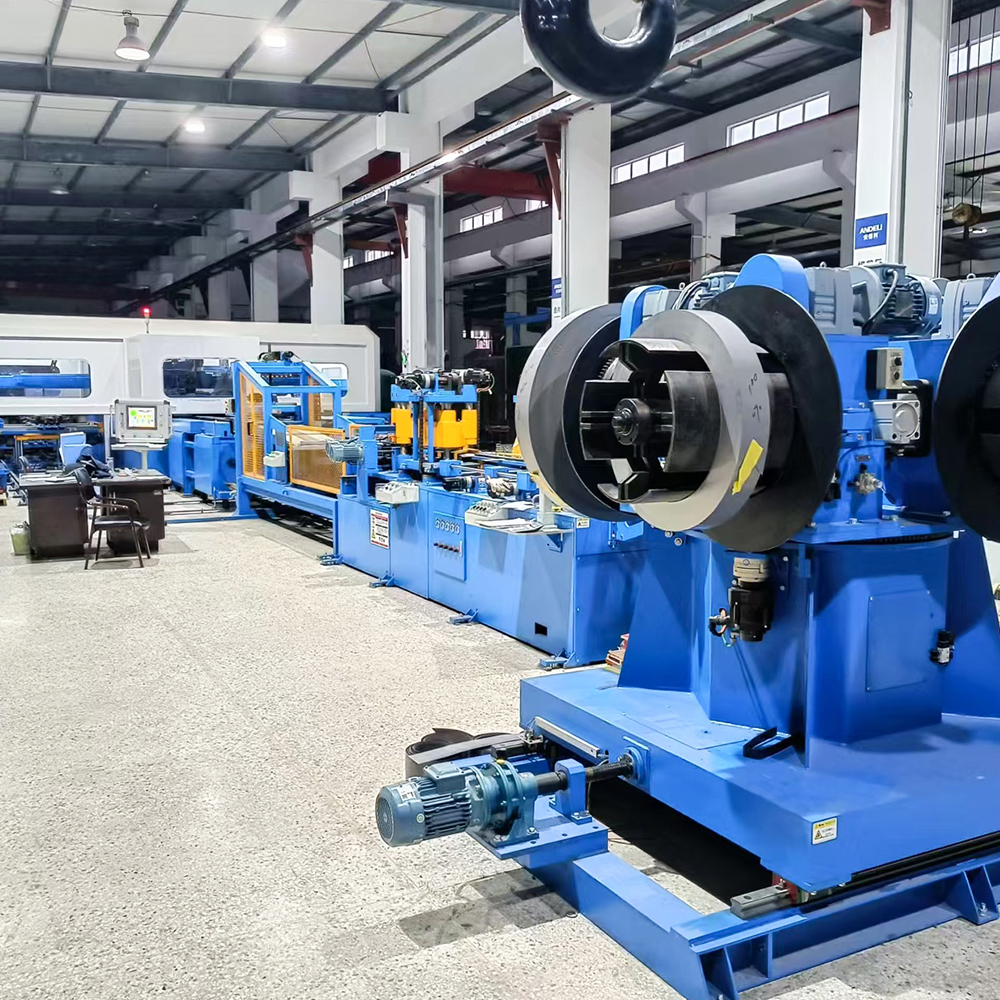
Definicja i pozycjonowanie: Moduły szybkiego układania ciągłego stanowią główne ramię operacyjne firmy Zxd-440 automatyczna linia produkcyjna do układania rdzeni transformatora w linii . Moduły te są bezpośrednio połączone z linią cięcia poprzecznego, co umożliwia jednoczesne cięcie i układanie w stosy bez pośredniej obsługi. W przeciwieństwie do systemów offline, w których pocięte laminaty są układane na paletach, transportowane, a następnie ręcznie podawane do stanowisk układających, moduł ten wykonuje układanie w czasie rzeczywistym, gdy paski opuszczają nożyce.
Podstawowe funkcje i cechy techniczne: Moduł działa z prędkościami odpowiadającymi wydajności ścinania, a głowice pick-and-place napędzane serwomechanizmem ustawiają każdą laminację zgodnie z zaprogramowanymi wzorami zakładek schodkowych. Eliminuje tradycyjne etapy podnoszenia po ścinaniu i ręcznego układania, redukując czas cyklu o ponad 40% w typowych konfiguracjach na hali produkcyjnej. Wbudowane czujniki monitorują płaskość laminowania i wysokość zadziorów na krawędziach, automatycznie odrzucając wadliwe elementy przed ułożeniem w stos.
Typowe zastosowania: Moduł ten idealnie nadaje się do rdzeni transformatorów dystrybucyjnych o dużej mocy (do 2000 kVA), gdzie głównym ograniczeniem jest przepustowość. Doskonale sprawdza się w fabrykach pracujących na dwie lub trzy zmiany, ponieważ automatyczne podawanie zmniejsza zmęczenie operatora i liczbę błędów.
Różnica od układania offline: Układanie w trybie offline wymaga wydzielonych obszarów przejściowych, ręcznej obsługi dźwigu i oddzielnych przyrządów do układania. Każdy transfer powoduje błędy w wyrównaniu i uszkodzenia krawędzi. Dla kontrastu, Zxd-440 automatyczna linia produkcyjna do układania rdzeni transformatora w linii utrzymuje ciągły przepływ materiału , zachowując precyzyjną orientację ustaloną przez ścinanie i eliminując etapy ponownego wyrównania.
Jiangsu Jingtianxia Electric Technology Co., Ltd. zintegrowała ten moduł z opatentowanym narzędziem do szybkiej wymiany, umożliwiając pojedynczą system układania w linii do obsługi rdzeni o szerokości od 40 mm do 400 mm bez regulacji mechanicznych przekraczających 5 minut. Taka elastyczność jest rzadko osiągalna w konfiguracjach offline, które często wymagają dedykowanych urządzeń dla każdego rozmiaru rdzenia.
Kluczowe dane techniczne — moduł o dużej szybkości
- Maksymalna prędkość układania: do 120 laminacji na minutę (w zależności od grubości).
- Zakres grubości laminacji: 0,18 mm – 0,35 mm (stal krzemowa).
- Dokładność nakładania się zakładek schodkowych: ±0,05 mm.
- Automatyczne wykrywanie zadziorów z bramką odrzucającą w czasie rzeczywistym.
- Bezpośrednia łączność Ethernet/IP do zdalnego monitorowania.
2. Precyzyjne jednostki układające z kontrolą szczelin
Definicja i pozycjonowanie: Druga krytyczna podkategoria w obrębie Zxd-440 automatyczna linia produkcyjna do układania rdzeni transformatora w linii to precyzyjna jednostka kontroli szczeliny. Podczas gdy układanie w trybie offline zależy od umiejętności operatora w zakresie utrzymywania jednolitych szczelin powietrznych pomiędzy pakietami rdzeni, urządzenie to automatyzuje pomiar i regulację szczelin za pomocą laserowych czujników triangulacyjnych i serwonapędów z zamkniętą pętlą.
Podstawowe funkcje i cechy techniczne: Każdy cykl układania mierzy rzeczywistą szczelinę w pięciu punktach odniesienia na całej odnodze rdzenia. Następnie jednostka kompensuje to poprzez mikroregulację położenia kolejnej laminacji lub wybierając laminację podkładkową z dedykowanego podajnika. Ta funkcja bezpośrednio uwzględnia straty transformatora w stanie jałowym, ponieważ nierówne przerwy są główną przyczyną zwiększonego prądu magnesowania. System przechowuje histogramy przerw dla każdej partii rdzenia, umożliwiając statystyczną kontrolę procesu.
Typowe zastosowania: Jednostka ta jest niezastąpiona w przypadku rdzeni transformatorów mocy (10 MVA i więcej) oraz w przypadku specjalistycznych transformatorów trakcyjnych, w których kary za straty są poważne. Jest również stosowany w rdzeniach z połączeniami skośnymi wymagającymi bardzo wąskich tolerancji (± 0,02 mm), których nie można konsekwentnie osiągnąć ręcznymi metodami offline.
Różnica od układania offline: Układanie w trybie offline opiera się na szczelinomierzach i ocenie operatora, co wprowadza zmienność w zależności od zmiany i operatora. Co więcej, systemy offline nie mogą dynamicznie dostosowywać odstępów po złożeniu rdzenia; każda korekta wymaga częściowego demontażu. The metoda układania w linii z platformą zxd-440 to gwarantuje dane dotyczące luk są śledzone dla każdej laminacji , i corrections are applied in real time, resulting in a more consistent magnetic circuit.
Jiangsu Jingtianxia Electric Technology Co., Ltd. przetestowała to urządzenie w ponad 200 instalacjach, wykazując średnią redukcję strat w rdzeniu o 8–12% w porównaniu z ręcznym układaniem w trybie offline dla tego samego gatunku stali. Zespół badawczo-rozwojowy firmy (46 specjalistów technicznych) opracował własne algorytmy kontroli przerw, które są obecnie zintegrowane ze standardem automatyczna linia układania w linii pakiet oprogramowania.
Porównanie funkcjonalne – metody kontroli przerw
| Parametr | Jednostka liniowa ZXD-440 | Ręczne układanie w trybie offline |
| Metoda pomiaru szczeliny | Triangulacja laserowa (5 punktów) | Szczelinomierz (kontrola punktowa) |
| Częstotliwość korekty | Każdy cykl laminowania | Po pełnym złożeniu rdzenia |
| Typowa tolerancja szczeliny | ±0,02 mm (Cpk ≥ 1,67) | ±0,08 – 0,15 mm (w zależności od operatora) |
| Możliwość śledzenia danych | Histogram na poziomie partii i indywidualne dzienniki rdzenia | Ograniczona (zapisy ręczne) |
| Czas konfiguracji nowego typu rdzenia | ≤ 3 minuty (przypomnienie przepisu) | 15 – 30 minut (trening ze zmianą przyrządu) |
3. Inteligentne linie układania zintegrowane z danymi
Definicja i pozycjonowanie: Trzeci filar Zxd-440 automatyczna linia produkcyjna do układania rdzeni transformatora w linii to inteligentna warstwa integracji danych, która przekształca linię układania z samodzielnej maszyny w węzeł w ramach cyfrowego ekosystemu produkcyjnego fabryki. Natomiast układanie w trybie offline działa jak izolowana stacja robocza z minimalnym sprzężeniem cyfrowym.
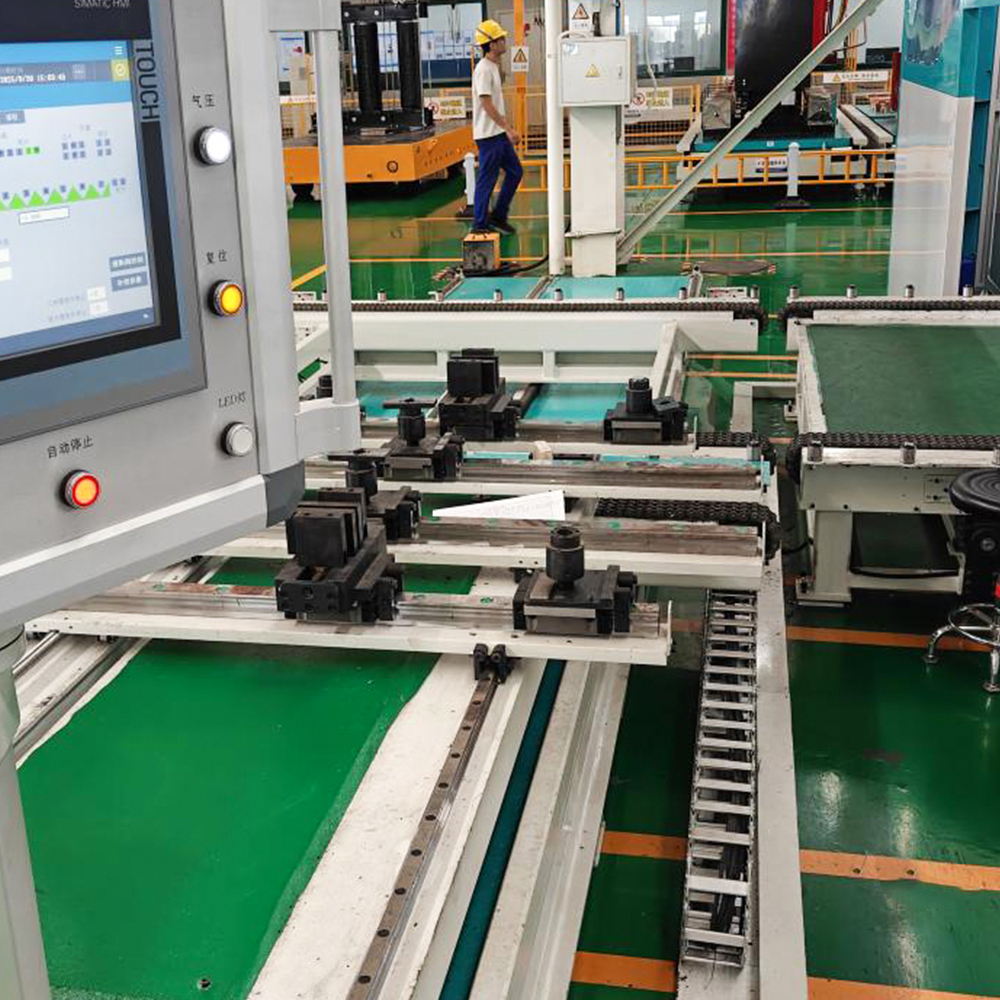
Podstawowe funkcje i cechy techniczne: System ten zbiera dane w czasie rzeczywistym z czujników ścinania, serwomechanizmów układania, jednostek kontroli szczelin i kamer inspekcji wizyjnej. Agreguje kluczowe wskaźniki wydajności (KPI), takie jak ogólna efektywność sprzętu (OEE), wydajność układania, średni czas między asystami (MTBA) i przewidywanie strat w rdzeniu na podstawie zmierzonych luk. System współpracuje również z systemami zarządzania magazynem, aby automatycznie zamawiać kręgi stali na podstawie zużytego tonażu.
Typowe zastosowania: Ta inteligentna linia jest wdrażana w inteligentnych fabrykach ubiegających się o certyfikację Przemysłu 4.0, a także w obiektach obsługujących wiele produktów, w których częstotliwość zmian jest wysoka. Umożliwia konserwację predykcyjną poprzez śledzenie prądów i wzorców wibracji serwomotorów, ostrzegając operatorów przed wystąpieniem nieplanowanych przestojów.
Różnica od układania offline: Systemy offline generują niewiele danych cyfrowych lub nie generują ich wcale; kontrole jakości są często przeprowadzane po zakończeniu układania, co prowadzi do opóźnionego wykrycia problemów. The inteligentny system liniowy jednak zapewnia kontrola jakości w obiegu zamkniętym — w przypadku wykrycia odchylenia linia może się zatrzymać i automatycznie skorygować lub oznaczyć rdzeń do przeróbki, zanim opuści stację. Możliwość ta jest szczególnie cenna w zastosowaniach wymagających wysokiej niezawodności, takich jak transformatory morskie i jednostki podwyższające turbiny wiatrowe.
Jiangsu Jingtianxia Electric Technology Co., Ltd. wbudowała tę inteligencję w każde urządzenie rozwiązanie do układania w linii zxd-440 dostarczane od 2024 r., wykorzystując własny zespół programistów do dostosowywania pulpitów nawigacyjnych dla systemu planowania zasobów przedsiębiorstwa (ERP) każdego klienta. Zintegrowane podejście firmy – pokrycie rdzenie transformatorowe, inteligentne urządzenia do układania rdzeni, maszyny do poprzecznego cięcia rdzeni, inteligentne magazynowanie i zautomatyzowana logistyka —zapewnia, że zintegrowana z danymi linia układająca bezproblemowo komunikuje się z urządzeniami poprzedzającymi i końcowymi.
- Śledzenie OEE w czasie rzeczywistym – przestoje, utrata prędkości i utrata jakości są wyświetlane na HMI.
- Przewidujące alerty diagnostyczne – w oparciu o modele termiczne i wibracyjne.
- Zarządzanie recepturami – przechowuje do 1000 projektów rdzeni ze wszystkimi parametrami układania.
- Automatyczne raportowanie partii – Eksport plików PDF/CSV na potrzeby ścieżek audytu jakości.
- Możliwość zdalnej aktualizacji oprogramowania sprzętowego – umożliwia ciągłe doskonalenie bez konieczności wizyt na miejscu.
Porównanie na poziomie systemu: układanie w linii i w trybie offline
| Aspekt | ZXD-440 Układanie w linii | Układanie offline (konwencjonalne) |
| Przepływ materiału | Ciągłe (ścinanie → stos → wyjście) | Partia (ścinanie → przechowywanie → transport → stos) |
| Zapotrzebowanie na pracę na zmianę | 1 – 2 operatorów (tylko monitorowanie) | 4 – 6 operatorów (ręczne układanie w stosy) |
| Zmienność strat w rdzeniu (COV) | ≤ 3,5% | 8 – 12% |
| Powierzchnia podłogi | Kompaktowy (eliminuje obszar przejściowy) | Większy (wymaga stref buforowych i przechowywania przyrządów) |
| Czas przezbrojenia (nowy typ rdzenia) | 2 – 5 minut (przepis programowy) | 20 – 45 minut (trening mechaniczny) |
Często zadawane pytania
P1: Jaka jest główna przewaga operacyjna systemu układania w linii zxd-440 w porównaniu z metodami offline?
Podstawową zaletą jest jednoczesne cięcie i układanie w stosy , co eliminuje tradycyjne etapy podnoszenia po ścinaniu i ręcznego układania. Skraca to czas cyklu o ponad 40%, minimalizuje uszkodzenia krawędzi spowodowane manipulacją i zapewnia, że każdy laminat jest ułożony dokładnie w takiej orientacji, w jakiej opuszcza miejsce ścinania, co skutkuje lepszą kontrolą szczeliny i niższymi stratami w rdzeniu.
P2: Czym precyzyjna jednostka kontroli szczeliny w ZXD-440 różni się od regulacji szczeliny offline?
Zxd-440 wykorzystuje laserowe czujniki triangulacyjne do pomiaru odstępów w pięciu punktach na cykl i natychmiast wprowadza korekcję serwomechanizmu w pętli zamkniętej. Regulacja offline opiera się na ręcznych szczelinomierzach i korektach dopiero po pełnym złożeniu, który nie może dynamicznie kompensować zmian podczas układania. Jednostka in-line osiąga tolerancję ±0,02 mm przy pełnej identyfikowalności.
P3: Czy zxd-440 może obsługiwać różne rozmiary rdzeni i materiały bez długich przezbrojeń?
Tak. Dzięki oprogramowaniu do zarządzania recepturami, Zxd-440 automatyczna linia produkcyjna do układania rdzeni transformatora w linii przechowuje do 1000 podstawowych projektów. Zmiana szerokości (40–400 mm) na grubość (0,18–0,35 mm) zajmuje 2–5 minut w porównaniu do 20–45 minut w przypadku systemów offline, które wymagają fizycznej zmiany przyrządu i przeszkolenia operatora.
P4: Jaką rolę odgrywa Jiangsu Jingtianxia Electric Technology Co., Ltd. we wspieraniu tej technologii układania w linii?
Jiangsu Jingtianxia Electric Technology Co., Ltd. zapewnia kompleksową integrację — począwszy od linia układania w linii i maszyny do cięcia poprzecznego po inteligentne magazynowanie i logistykę. Zatrudniając ponad 46 specjalistów technicznych, firma oferuje dostosowane do indywidualnych potrzeb pulpity nawigacyjne oprogramowania, ramy konserwacji predykcyjnej i globalne wsparcie w terenie, dzięki czemu każda instalacja ZXD-440 jest zgodna z istniejącym ekosystemem produkcyjnym klienta.
-
Telefon komórkowy
+86-18351152766
-
E-mail
479279940@qq.com
-
Adres
Park nr 3, wioska Jiangcun, miasto Liangxu, dystrykt Jiangyan, miasto Taizhou, prowincja Jiangsu, Chiny


Prawa autorskie © Jiangsu Jingtianxia Electric Technology Co., Ltd. Wszelkie prawa zastrzeżone. ZXD-440 Automatyczna linia produkcyjna do układania rdzeni transformatora w linii Dostawca