
Duże rdzenie transformatorów mocy muszą jednocześnie przenosić strumień magnetyczny, wytrzymywać mechaniczne siły zaciskające i odrzucać ciepło generowane wewnętrznie. Kiedy ciepło zostaje uwięz...
CZYTAJ WIĘCEJ
pl
Szukaj
Skontaktuj się
Producent linii do układania i montażu rdzeni
KontaktO nas
Jiangsu Jingtianxia Electric Technology Co., Ltd.
Jiangsu Jingtianxia Electric Technology Co., Ltd. jest wiodącym i konkurencyjnym przedsiębiorstwem na krajowym rynku, specjalizującym się w badaniach i rozwoju, produkcji oraz dostawach produktów wspierających dla rdzeni energetycznych. Nasza główna oferta produktowa obejmuje rdzenie transformatorowe, inteligentne urządzenia do układania rdzeni transformatorowych, poprzeczne maszyny do cięcia rdzeni, inteligentne systemy magazynowania w halach produkcyjnych oraz zautomatyzowane linie produkcyjne do logistyki. Zatrudniając ponad 46 profesjonalnych specjalistów technicznych, firma może pochwalić się solidnym zapleczem technicznym i dojrzałym systemem produkcyjnym. Jako Chiny
Producent linii do układania i montażu rdzeni i
Fabryka niestandardowych linii do układania i montażu rdzeni, Koncentrując się na przemyśle elektroenergetycznym, nieustannie dostarczamy globalnym klientom wysokiej jakości, wysokiej precyzji i inteligentne kompleksowe rozwiązania wspierające.
Certyfikat honorowy
Wiadomości
-
-
Wybór pomiędzy transformatorem zanurzonym w oleju a transformatorem suchym zwykle rozpoczyna się od medium chłodzącego: oleju mineralnego lub powietrza. Jednak głębsza historia inżynierii jest z...
CZYTAJ WIĘCEJ -
Producenci transformatorów stoją dziś przed rosnącym zapotrzebowaniem na niestandardowe projekty rdzeni, krótkie serie produkcyjne i szybkie prototypowanie. Konwencjonalne linie układające w lin...
CZYTAJ WIĘCEJ -
Duże rdzenie transformatorów mocy zbudowane są z tysięcy cienkich warstw stali krzemowej. Każdy laminat należy przyciąć, ustawić i zmontować z zachowaniem ścisłych tolerancji, ponieważ odchyleni...
CZYTAJ WIĘCEJ
Formularz opinii
Linie do układania rdzeni i linie montażowe Wiedza branżowa
Jak działa system układania rdzeni?
W nowoczesnej produkcji sprzętu elektrycznego precyzja i wydajność produkcji rdzeni transformatorów i silników bezpośrednio decydują o wydajności, niezawodności i opłacalności produktów końcowych. W sercu tego procesu produkcyjnego leży linie do układania i montażu rdzeni , zaawansowaną integrację obsługi mechanicznej, kontroli optycznej i zautomatyzowanych systemów sterowania. Artykuł ten zawiera kompleksowe wyjaśnienie techniczne działania systemu układania rdzeni, przedstawiając jego podstawowe zasady, kluczowe moduły wyposażenia i kluczową rolę, jaką odgrywa w produkcji przemysłowej na dużą skalę.
1. Podstawowe zasady układania rdzeni
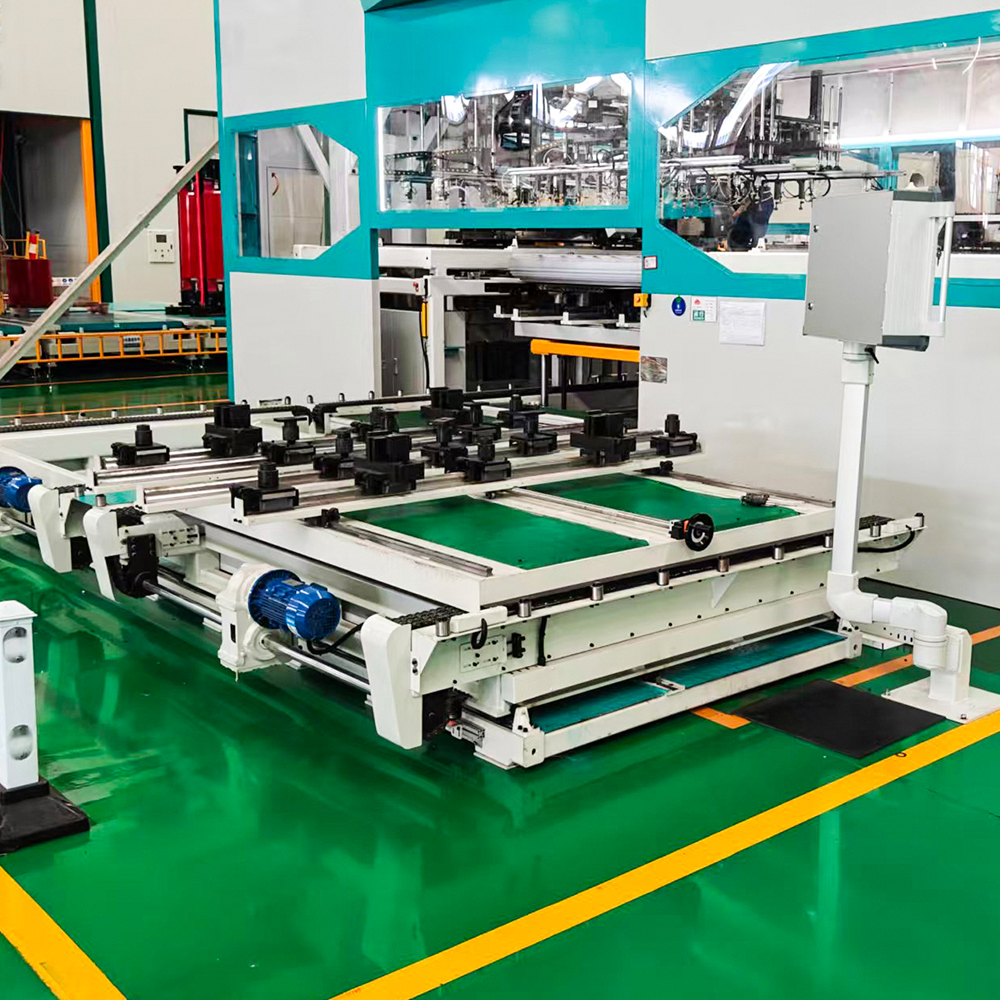
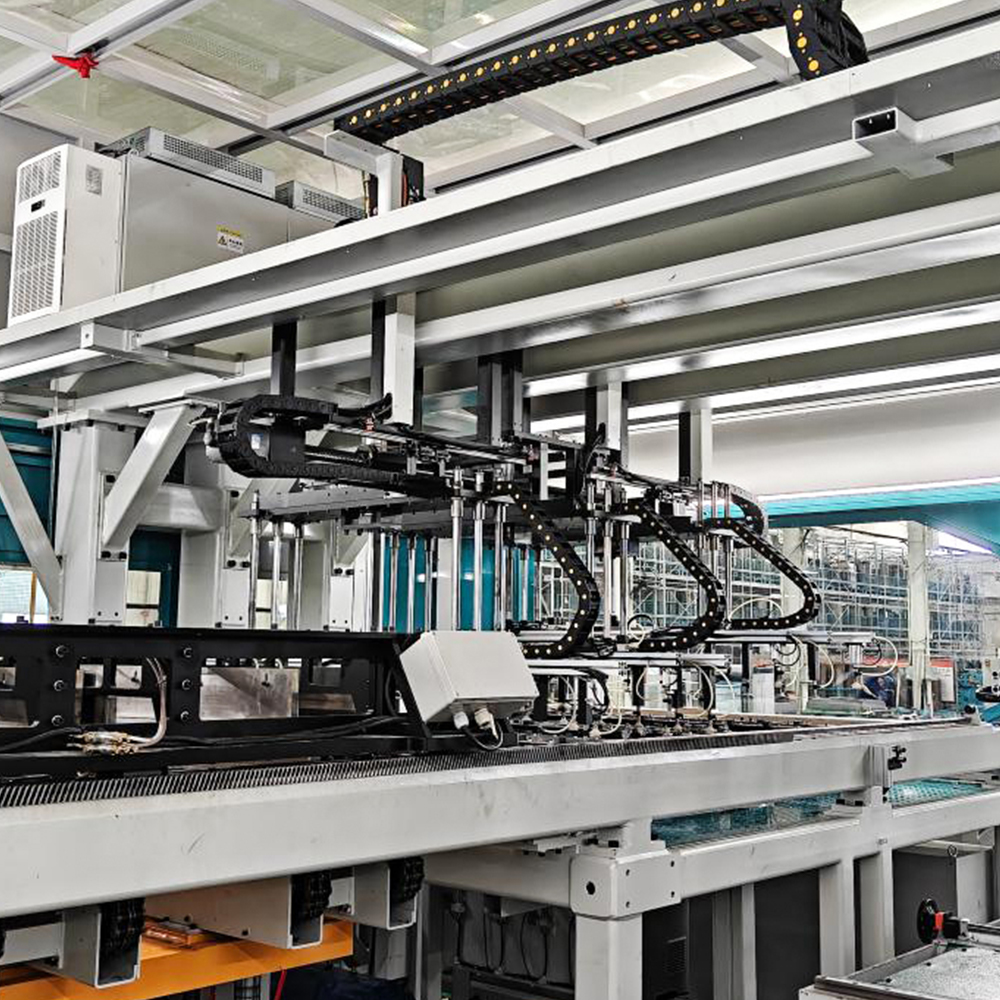
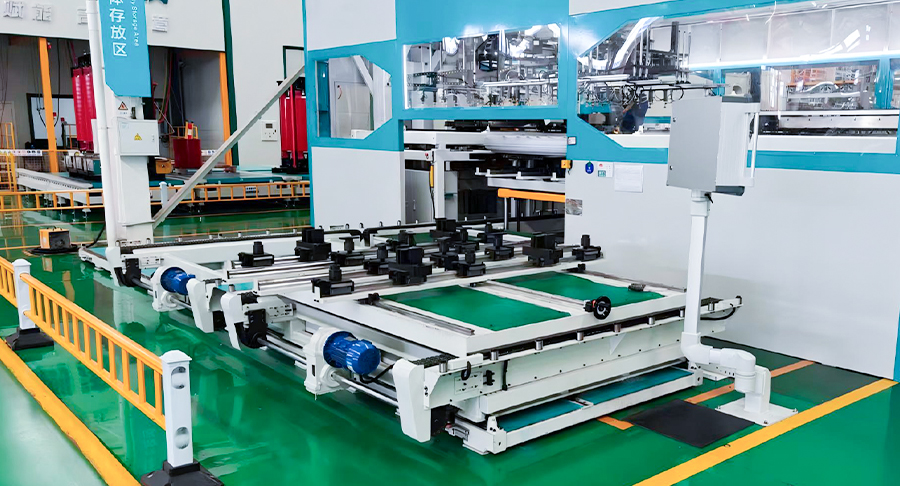
A linie do układania i montażu rdzeni System przeznaczony jest do przekształcania pojedynczych cienkich arkuszy stali elektrotechnicznej – powszechnie znanych jako laminaty – w solidny, laminowany rdzeń o dokładnych wymiarach. Podstawowym wyzwaniem jest to, że każdy laminat musi być ułożony w odpowiedniej kolejności i orientacji, aby zminimalizować straty spowodowane prądami wirowymi i zapewnić równomierność strumienia magnetycznego. System zazwyczaj zaczyna się od a linie do układania i montażu rdzeni jednostka podająca, która odbiera wstępnie przycięte lub rozcięte laminaty z maszyny do cięcia poprzecznego. Laminacje te są następnie przenoszone do stacji układania, gdzie ramiona robotyczne lub jednostki pick-and-place napędzane serwo obsługują każdy arkusz.
Cykl pracy typowego systemu można podzielić na cztery kolejne fazy: podawanie, wykrywanie orientacji, układanie i konsolidacja. Na etapie podawania laminaty są rozdzielane i wyrównywane za pomocą podajników wibracyjnych lub przenośników taśmowych. W fazie wykrywania orientacji czujniki optyczne lub kamery wizyjne identyfikują stronę zadziorów, położenie karbu i wszelkie wady powierzchni. Faza układania polega na precyzyjnym umieszczeniu każdego laminatu na rosnącym stosie, często przy użyciu chwytaków próżniowych, aby uniknąć zarysowania materiału. Na koniec faza konsolidacji wykorzystuje spawanie, blokowanie lub klejenie, aby zabezpieczyć stos w jedną sztywną jednostkę. Cały proces pracy jest koordynowany przez programowalny sterownik logiczny (PLC), który synchronizuje wszystkie ruchome części z dokładnością na poziomie mikrona.
2. Podstawowe moduły wyposażenia i ich funkcje
Zrozumieć jak działa system układania rdzeni konieczne jest sprawdzenie jego głównych modułów. Każdy moduł pełni określoną funkcję, a ich płynna integracja określa ogólną wydajność systemu. Poniżej znajduje się zestawienie czterech podstawowych modułów znajdujących się w modern linie do układania i montażu rdzeni :
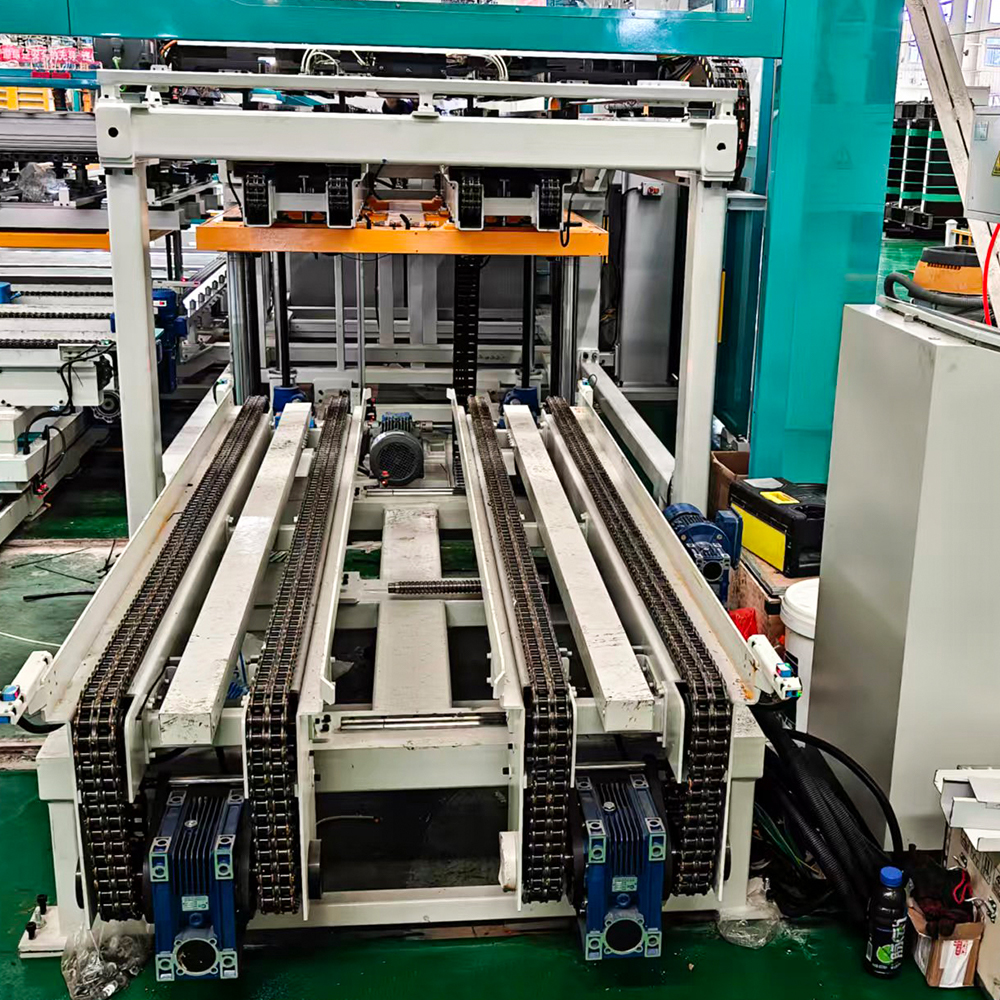
- Moduł karmienia i separacji: Urządzenie to odbiera laminaty luzem z magazynów lub przenośników taśmowych. Wykorzystuje dmuchawy powietrzne i separatory mechaniczne, aby zapewnić, że tylko jedna laminacja na raz dostanie się do obszaru składowania. Szybkość podawania z dużą prędkością może sięgać do 60 sztuk na minutę, w zależności od grubości i rozmiaru laminowania.
- Moduł wizji i kontroli: Wyposażony w kamery o wysokiej rozdzielczości i podświetlenie, moduł ten sprawdza każdą laminację pod kątem tolerancji wymiarowych, wysokości zadziorów i płaskości powierzchni. Każda laminacja, która nie przejdzie kontroli, jest automatycznie odrzucana do osobnego pojemnika, co zapobiega przedostawaniu się defektów do końcowego rdzenia.
- Moduł układania i pozycjonowania: To jest rdzeń systemu. Serwonapędzany robot suwnicowy lub robot SCARA podnosi każdą skontrolowaną laminację i umieszcza ją na urządzeniu do układania. Oprawa często zawiera kołki prowadzące, które pasują do otworów w laminatach, zapewniając wyrównanie obrotowe. W przypadku rdzeni transformatorów z wieloma odnogami system może układać każdą odnogę oddzielnie przed ich połączeniem.
- Moduł konsolidujący i wyrzucający: Po osiągnięciu docelowej wysokości stosu (mierzonej liczbą warstw lub optycznym czujnikiem wysokości) moduł stosuje jedną z trzech metod konsolidacji: spawanie TIG w wielu punktach, blokowanie mechaniczne za pomocą stempli lub utwardzanie adhezyjne za pomocą zgrzewania UV lub termicznego. Gotowy rdzeń jest następnie wyrzucany na przenośnik wyjściowy w celu dalszej obróbki lub pakowania.
Koordynacja między tymi modułami ma kluczowe znaczenie. Na przykład, jeśli moduł wizyjny wykryje nieprawidłowe ułożenie laminatu, moduł układający musi dostosować trajektorię umieszczania w czasie rzeczywistym. Wiodący producenci, np Jiangsu Jingtianxia Electric Technology Co., Ltd. opracowali własne algorytmy oprogramowania, które umożliwiają taką adaptacyjną kontrolę, dzięki czemu ich linie do układania i montażu rdzeni szczególnie wytrzymałe w środowiskach produkcyjnych o dużym zróżnicowaniu i małych nakładach.
3. Klasyfikacja systemów układania rdzeni
Na podstawie konfiguracji i aplikacji, linie do układania i montażu rdzeni można podzielić na trzy główne kategorie. Każda kategoria spełnia inne wymagania produkcyjne, od szybkiej produkcji masowej po elastyczne prototypowanie. Poniższe podrozdziały zawierają dogłębną analizę każdego typu.
3.1 Zintegrowane systemy układania w linii
Zintegrowane systemy in-line są bezpośrednio podłączone do poprzedzającej linii cięcia wzdłużnego lub poprzecznego. Po pocięciu laminaty są natychmiast podawane do jednostki układającej bez pośredniego przechowywania. Taka konstrukcja minimalizuje konieczność przenoszenia materiału i zmniejsza ryzyko uszkodzenia krawędzi. Cechą charakterystyczną systemów in-line jest ich prędkość synchronizacji — działają one z tą samą częstotliwością cykli co maszyna do cięcia, zazwyczaj od 40 do 80 uderzeń na minutę. Ich właściwości techniczne obejmują dwugłowicowe układanie warstw w celu jednoczesnego układania dwóch warstw, monitorowanie grubości w czasie rzeczywistym za pomocą czujników laserowych oraz automatyczną zmianę oprzyrządowania dla różnych szerokości rdzenia.
Typowe zastosowania systemów in-line to produkcja na dużą skalę rdzeni transformatorów rozdzielczych i stojanów silników pojazdów elektrycznych, gdzie najważniejsza jest stała jakość i wysoka wydajność. Podstawową zaletą w porównaniu z systemami offline jest eliminacja przechowywania buforowego, co pozwala zaoszczędzić miejsce i zmniejszyć zapasy produkcji w toku. Co więcej, systemy in-line mogą natychmiast wykryć defekty cięcia, umożliwiając natychmiastową informację zwrotną do zespołu tnącego. Jiangsu Jingtianxia Electric Technology Co., Ltd. oferuje rozwiązania in-line, które zawierają inteligentne interfejsy magazynowania warsztatów, umożliwiające bezproblemową wymianę danych z systemami planowania zasobów przedsiębiorstwa (ERP). Integracja ta gwarantuje, że każda partia tulei jest identyfikowalna od surowca do gotowego produktu.
| Funkcja | Zintegrowany w linii | Samodzielny tryb offline | System wieży obrotowej |
| Prędkość karmienia | Do 80 szt./min | 30–50 szt./min | 50–70 szt./min |
| Czas zmiany | 10–15 minut | 5–8 minut | 2–4 minuty |
| Dokładność układania (mm) | ±0,05 | ±0,08 | ±0,04 |
| Typowa waga rdzenia | 100–500 kg | 50–300 kg | 80–400 kg |
| Wymagania dotyczące powierzchni podłogi | Wysoka (linia zintegrowana) | Umiarkowane | Kompaktowy |
3.2 Samodzielne systemy układania w trybie offline
Samodzielne systemy offline działają niezależnie od procesu cięcia. Laminaty są najpierw cięte, układane w magazynki, a następnie transportowane na stanowisko układające. To oddzielenie umożliwia planistom produkcji uruchomienie linii cięcia z maksymalną wydajnością, podczas gdy linia układająca obsługuje równolegle różne typy rdzeni. Podejście offline jest szczególnie odpowiednie dla środowisk warsztatowych, w których wielkość zamówień jest niewielka, ale znacznie różnią się geometrią rdzenia. Krytycznym elementem systemów offline jest automatyczny zmieniacz magazynków, który może pomieścić do 12 różnych typów laminacji i przełączać się między nimi w ciągu kilku minut.
Z technologicznego punktu widzenia systemy offline często zawierają bardziej zaawansowane systemy wizyjne, ponieważ laminaty mogły być przechowywane godzinami lub dniami, powodując gromadzenie się kurzu lub niewielkie utlenianie. Moduł wizyjny w systemach offline zawiera zatem dodatkowe szczotki czyszczące i eliminatory ładunków elektrostatycznych. Metody konsolidacji są podobne do systemów in-line, ale w systemach offline często stosuje się klejenie zamiast spawania, ponieważ klej umożliwia lepszy rozkład naprężeń w rdzeniach o złożonej geometrii zakładek schodkowych. Producentom chcącym odejść od ręcznego układania w stosy samodzielne systemy offline oferują niższą inwestycję początkową i łatwiejszą integrację z istniejącym sprzętem do transportu materiałów. Jiangsu Jingtianxia Electric Technology Co., Ltd. zapewnia modułowe platformy offline, które można skonfigurować do pracy z jednym lub dwoma stosami, zapewniając klientom elastyczność w zakresie skalowania produkcji w miarę wzrostu zapotrzebowania.
3.3 Systemy układania z wieżyczką obrotową
Systemy wieżyczek obrotowych reprezentują najnowszy postęp w dziedzinie linie do układania i montażu rdzeni technologia. Zamiast pojedynczego stacjonarnego urządzenia do układania w stosy, systemy te wykorzystują obrotową wieżyczkę, która mieści wiele palet do układania w stosy. Podczas gdy jedna paleta jest wypełniana laminatami, druga paleta ulega konsolidacji i wyrzuceniu, a trzecia paleta jest przygotowywana do kolejnej partii. To równoległe przetwarzanie radykalnie skraca czas przestoju i zwiększa ogólną przepustowość nawet o 40% w porównaniu do projektów jednostanowiskowych.
Mechanizm wieży napędzany jest silnikiem momentu obrotowego z napędem bezpośrednim, który zapewnia wyjątkowo płynny obrót i precyzyjne pozycjonowanie kątowe. Każda paleta jest wyposażona we własny zestaw kołków prowadzących i mechanizmów mocujących, dzięki czemu system może przełączać się pomiędzy różnymi rozmiarami rdzeni bez ręcznej interwencji. Systemy z głowicami obrotowymi idealnie nadają się do masowej produkcji standardowych rdzeni, takich jak te stosowane w małych transformatorach dystrybucyjnych i cewkach indukcyjnych. Ich kompaktowe wymiary czynią je również atrakcyjnymi dla fabryk o ograniczonej powierzchni. Jiangsu Jingtianxia Electric Technology Co., Ltd. z powodzeniem wdrożyła systemy głowic obrotowych w kilku lokalizacjach klientów, osiągając współczynnik defektów poniżej 0,2% i ogólną efektywność sprzętu (OEE) przekraczającą 85%.
Podsumowując etapy operacyjne wszystkich trzech typów systemów, poniższa uporządkowana lista przedstawia ogólną procedurę typowego cyklu układania:
- Ładowanie materiału: Laminacje ładowane są do magazynu podajnika lub podawane bezpośrednio z linii rozkroju.
- Wyodrębnienie i orientacja: Każdy laminat jest oddzielany, wyrównywany, a strona z zadziorami jest wykrywana wzrokowo.
- Umieszczenie: Robot lub suwnica podnosi laminat i umieszcza go na palecie do układania z dokładnością do mikrona.
- Liczenie warstw i weryfikacja wysokości: System zlicza każdą warstwę i sprawdza rosnącą wysokość stosu względem wartości docelowej.
- Konsolidacja: Po osiągnięciu celu system zgrzewa, blokuje lub łączy stos w solidny rdzeń.
- Wyrzucanie i transport: Gotowy rdzeń jest wyrzucany na przenośnik w celu dalszej obróbki lub pakowania.
4. Integracja z Inteligentną Produkcją
Nowoczesne linie do układania i montażu rdzeni nie są już izolowanymi maszynami; są integralnymi węzłami w szerszym ekosystemie inteligentnych fabryk. Za pośrednictwem Przemysłowego Internetu Rzeczy (IIoT) systemy te w sposób ciągły przesyłają dane dotyczące czasów cykli, wskaźników defektów i zużycia materiałów eksploatacyjnych do centralnego systemu realizacji produkcji (MES). To podejście oparte na danych umożliwia konserwację predykcyjną, redukując nieplanowane przestoje nawet o 30%. Na przykład Jiangsu Jingtianxia Electric Technology Co., Ltd. włączyła inteligentne systemy magazynowania warsztatowego i zautomatyzowane logistyczne linie produkcyjne, które łączą się bezpośrednio ze sprzętem do układania w stosy, tworząc w pełni zautomatyzowany przepływ materiałów od surowych cewek stalowych do gotowych rdzeni transformatorów.
Co więcej, zaawansowane systemy zawierają teraz algorytmy samouczące się, które dostosowują parametry układania w oparciu o wydajność historyczną. Jeśli dana partia laminacji wykazuje większą zmienność zadziorów, system może automatycznie zmniejszyć prędkość umieszczania, aby zachować dokładność. Ten poziom zdolności adaptacyjnych jest szczególnie cenny w regionach o różnej jakości surowców. Łącząc mechanikę precyzyjną z inteligentnym oprogramowaniem, Jiangsu Jingtianxia Electric Technology Co., Ltd. nadal przesuwa granice czego linie do układania i montażu rdzeni możemy osiągnąć, dostarczając kompleksowe rozwiązania wspierające, które obejmują wszystko, od poprzecznego cięcia rdzenia po montaż końcowy.
Często zadawane pytania
P1: Jaka jest główna różnica między systemami układania w linii i offline?
Systemy in-line są bezpośrednio połączone z linią cięcia i działają z tą samą prędkością, co czyni je idealnymi do ciągłej produkcji na dużą skalę. Systemy offline działają niezależnie, co pozwala na większą elastyczność w obsłudze różnych rozmiarów rdzeni i geometrii, co sprawdza się w warsztatach lub środowiskach o małej objętości i dużym zróżnicowaniu.
P2: W jaki sposób system z głowicą obrotową poprawia produktywność w porównaniu z systemem jednostanowiskowym?
System wieży obrotowej wykorzystuje wiele palet na mechanizmie obrotowym. Podczas gdy jedna paleta jest napełniana, druga podlega konsolidacji, a trzecia jest wyrzucana lub przygotowywana. Ten równoległy przepływ pracy eliminuje czas oczekiwania pomiędzy cyklami, zwiększając ogólną przepustowość nawet o 40% bez utraty dokładności układania.
P3: Jakie metody konsolidacji są powszechnie stosowane na liniach montażowych i układaniu rdzeni i która z nich jest najlepsza?
Trzy podstawowe metody to spawanie TIG, łączenie mechaniczne i klejenie. Spawanie zapewnia wysoką wytrzymałość mechaniczną, łączenie jest najszybsze i nie wymaga materiałów eksploatacyjnych, a wiązanie klejowe zapewnia lepsze właściwości magnetyczne poprzez zmniejszenie naprężeń wewnętrznych. Najlepszy wybór zależy od podstawowego zastosowania — spawanie w przypadku dużych transformatorów mocy, blokowanie w przypadku silników produkowanych masowo i klejenie w przypadku konstrukcji o wysokiej wydajności ze złączami schodkowymi.
P4: W jaki sposób Jiangsu Jingtianxia Electric Technology Co., Ltd. zapewnia kontrolę jakości swoich systemów układania?
Jiangsu Jingtianxia integruje wieloetapową kontrolę wizyjną, monitorowanie grubości w czasie rzeczywistym i automatyczne odrzucanie wadliwych laminatów. Ich systemy dostarczają również dane produkcyjne do platformy MES, umożliwiając pełną identyfikowalność i statystyczną kontrolę procesu. Zatrudniając ponad 46 profesjonalnych specjalistów technicznych, firma utrzymuje rygorystyczne protokoły testowania każdego systemu przed dostawą, zapewniając stałą wydajność w obiektach klientów.
P5: Czy systemy układania rdzeni mogą obsługiwać różne materiały do laminowania, takie jak stal amorficzna lub stal krzemowa?
Tak, nowoczesne systemy zostały zaprojektowane z możliwością regulacji nacisku chwytaka, zmiennymi prędkościami podawania i dostosowywalnymi algorytmami wizyjnymi, aby dostosować się do szerokiej gamy materiałów. Stal amorficzna, która jest cieńsza i bardziej krucha, wymaga delikatniejszego obchodzenia się i często korzysta z klejenia zamiast spawania. Jiangsu Jingtianxia oferuje konfiguracje dostosowane do konkretnych właściwości materiału.
P6: Jaki jest typowy zwrot z inwestycji (ROI) w przypadku automatyzacji procesu ręcznego układania rdzeni?
Chociaż dokładny zwrot z inwestycji różni się w zależności od wielkości produkcji, większość producentów widzi zwrot inwestycji w ciągu 18 do 24 miesięcy. Automatyzacja zmniejsza koszty pracy, eliminuje błędy ludzkie, zwiększa przepustowość i poprawia uzysk materiału. Dodatkowo zautomatyzowane systemy umożliwiają działanie 24 godziny na dobę, 7 dni w tygodniu, co dodatkowo przyspiesza zwrot z inwestycji w przypadku linii produktów o wysokim popycie.
-
Telefon komórkowy
+86-18351152766
-
E-mail
479279940@qq.com
-
Adres
Park nr 3, wioska Jiangcun, miasto Liangxu, dystrykt Jiangyan, miasto Taizhou, prowincja Jiangsu, Chiny


Copyright © Jiangsu Jingtianxia Electric Technology Co., Ltd. Wszelkie prawa zastrzeżone. Niestandardowe rozwiązania linii do układania i montażu rdzeni