
Cel laminowania rdzenia transformatora
W sercu każdego transformatora elektrycznego leży komponent, który jest zarówno prosty w koncepcji, jak i krytyczny pod względem wydajności: rdzenie transformatorów . Ten obwód magnetyczny służy jako ścieżka strumienia, umożliwiając przenoszenie energii elektrycznej z jednego uzwojenia do drugiego poprzez indukcję elektromagnetyczną. Jednak ścieżka strumienia magnetycznego nie jest pozbawiona wyzwań. Jedną z najważniejszych decyzji inżynieryjnych przy projektowaniu transformatorów jest konstrukcja tego rdzenia nie jako pojedynczego, solidnego bloku metalu, ale jako stosu cienkich, izolowanych arkuszy. Proces ten, znany jako laminowanie, ma fundamentalne znaczenie dla wydajności, trwałości i praktycznego działania praktycznie wszystkich nowoczesnych transformatorów. W tym artykule szczegółowo opisano techniczne powody, dla których rdzenie transformatorów są laminowane, badając fizykę strat energii, dobór materiałów i wyrafinowaną inżynierię, która sprawia, że ten projekt jest tak skuteczny.
Główny problem: dlaczego solidny metal zawodzi
Aby zrozumieć konieczność laminowania a rdzeń transformatora , musimy najpierw przyjrzeć się zachowaniu stałego, przewodzącego metalu poddawanego działaniu zmiennego pola magnetycznego. Sama zasada działania transformatora – zmieniający się prąd w uzwojeniu pierwotnym, wytwarzający zmienny strumień magnetyczny w rdzeniu – jest także źródłem jego najważniejszych wewnętrznych nieefektywności. Kiedy strumień magnetyczny przepływa przez stały rdzeń, indukuje napięcie w samym metalu. Napięcie to wytwarza prądy krążące, które płyną w zamkniętych pętlach prostopadle do strumienia magnetycznego. To są prądy wirowe.
Problem prądu wirowego
Prądy wirowe są bezpośrednią konsekwencją prawa indukcji Faradaya. W litym rdzeniu stalowym prądy te mogą być znaczne, ponieważ przepływają przez nie duże pole przekroju poprzecznego materiału o wysokiej przewodności. Podstawowym problemem związanym z prądami wirowymi jest to, że generują one ciepło (straty I²R), co oznacza bezpośrednią stratę energii elektrycznej. Energia ta nie wykonuje użytecznej pracy w obwodzie wtórnym, lecz zamiast tego ogrzewa transformator. Aby to zwizualizować, rozważ przekrój stałego rdzenia. Zmieniające się pole magnetyczne na dużym obszarze indukuje znaczną siłę elektromotoryczną, co prowadzi do powstania dużych, wirujących prądów.
Wielkość strat prądu wirowego jest proporcjonalna do kwadratu zarówno częstotliwości prądu przemiennego, jak i grubości materiału rdzenia. Ta zależność jest kluczowa: wraz ze wzrostem grubości ścieżki przewodzącej straty dramatycznie rosną. Ciepło generowane przez te straty nie tylko marnuje energię, ale także podnosi temperaturę roboczą transformatora. Nadmiar ciepła może pogorszyć izolację uzwojeń, skrócić żywotność transformatora, a w skrajnych przypadkach doprowadzić do katastrofalnej awarii. Co więcej, z ekonomicznego punktu widzenia, nawet pozornie niewielki procent strat energii w pojedynczym transformatorze z biegiem czasu staje się znaczną stratą energii, szczególnie w dużych sieciach dystrybucji energii.
Rozwiązanie: laminowanie i jego cel
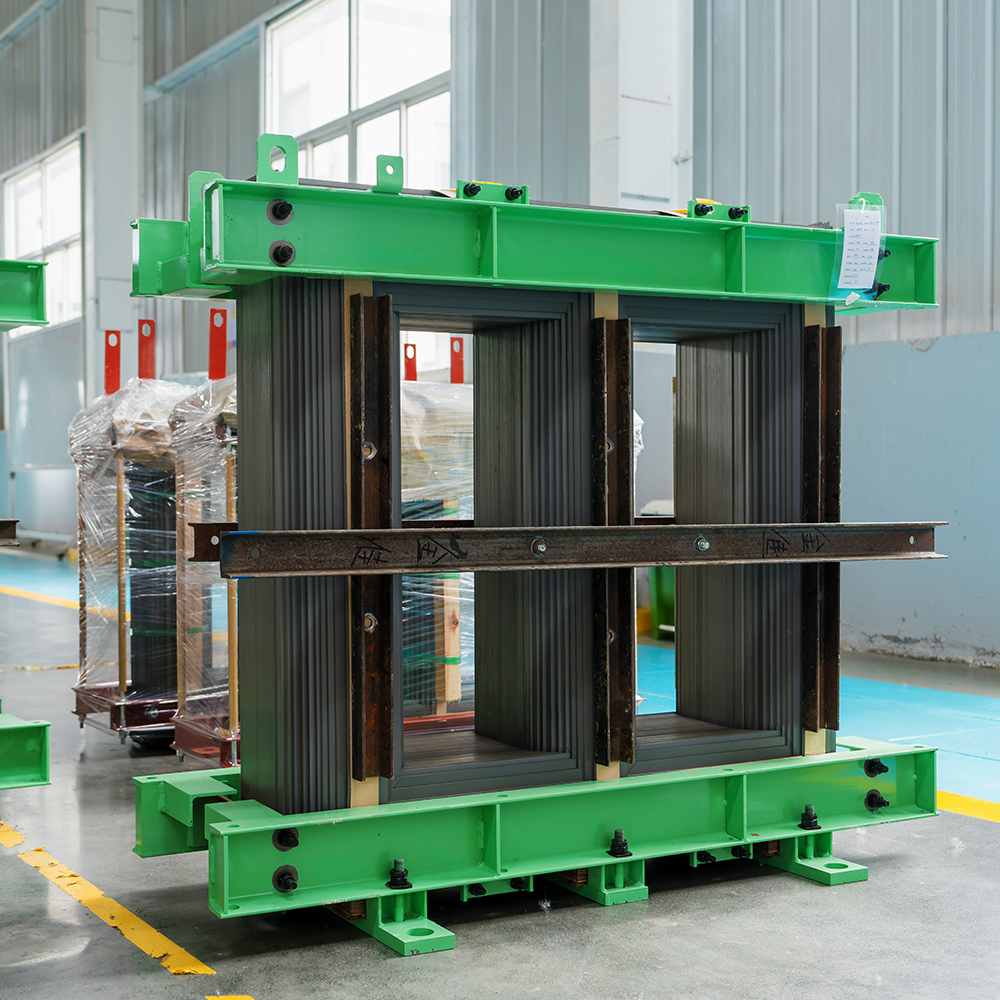
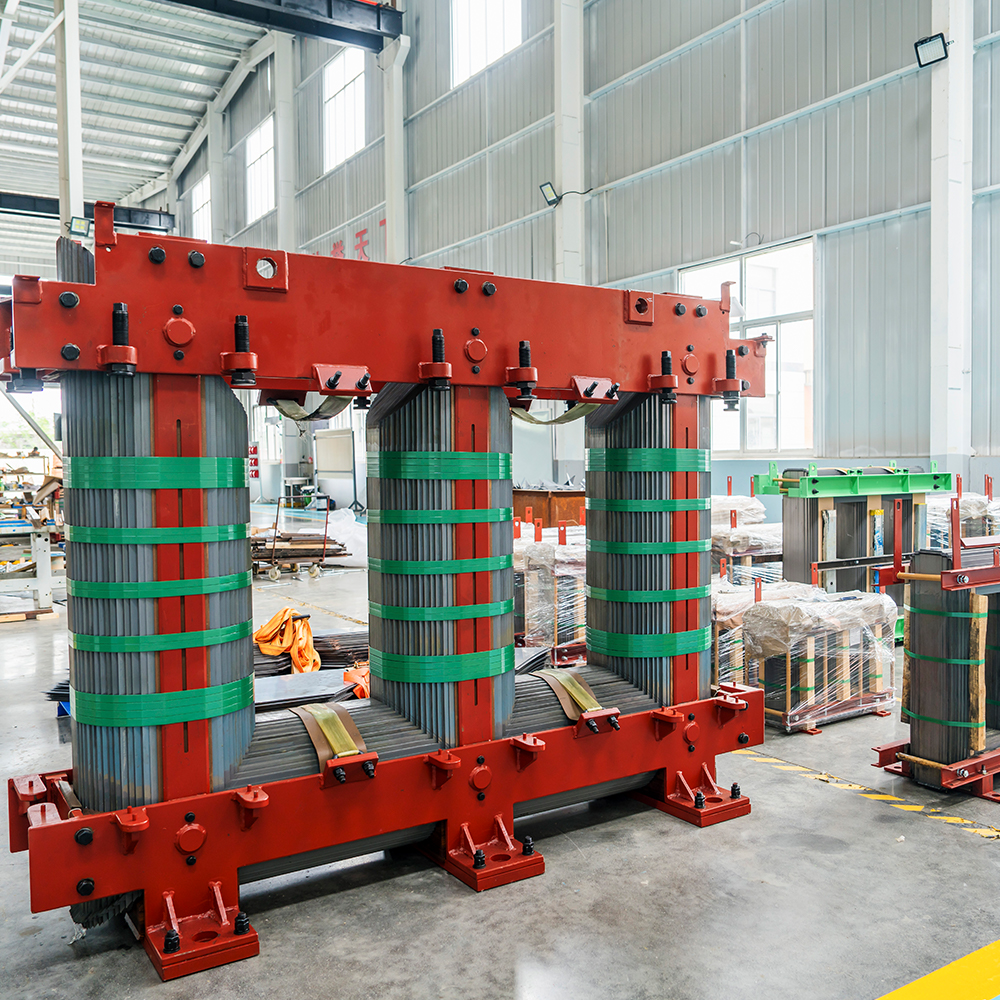
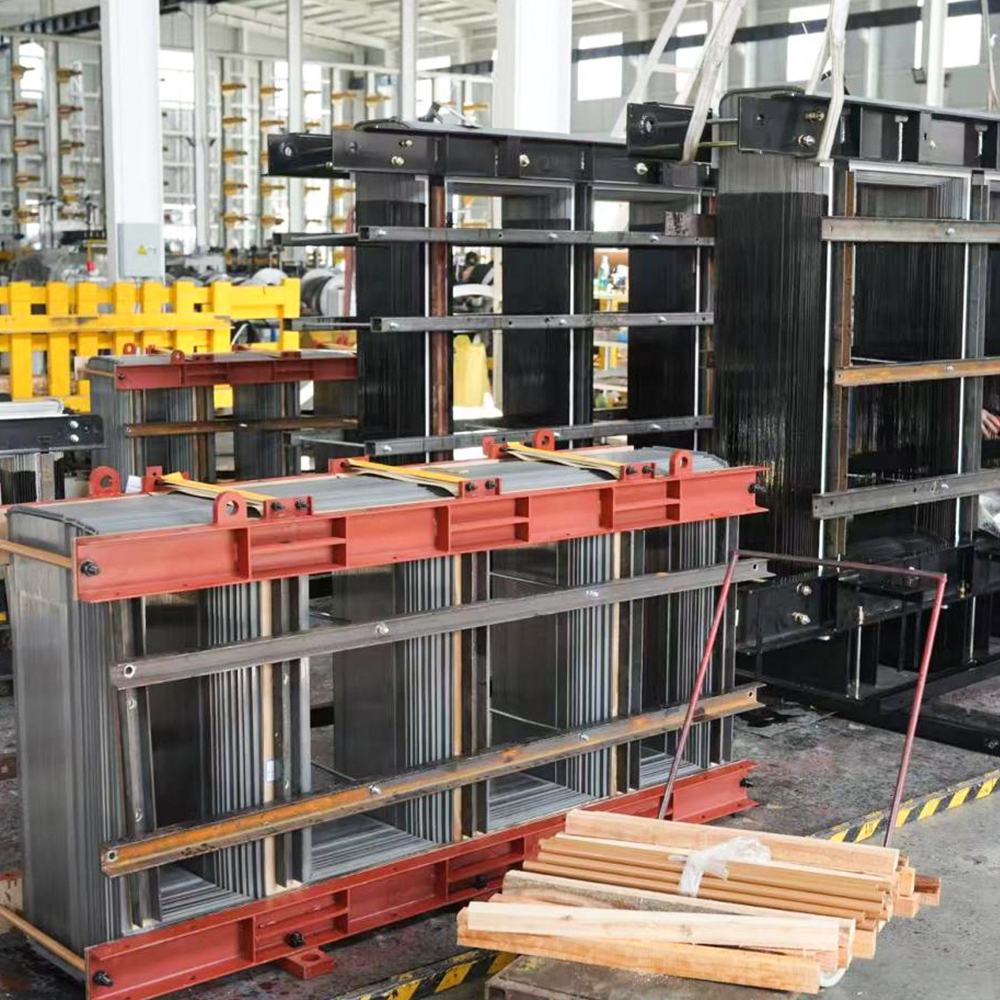
Laminowanie jest inżynierską odpowiedzią na problem prądów wirowych. Zamiast pojedynczego grubego bloku materiału magnetycznego, rdzeń jest zbudowany z wielu cienkich arkuszy stali, z których każdy jest indywidualnie pokryty warstwą izolacyjną. Arkusze te są następnie układane w stosy i łączone ze sobą, tworząc kompletny rdzeń. Głównym celem tego projektu jest drastyczne zmniejszenie wielkości prądów wirowych.
Przerywanie Ścieżki
Pocięcie rdzenia na cienkie warstwy znacznie zmniejsza pole przekroju poprzecznego dostępne dla przepływu prądu wirowego. Ponieważ strata prądu wirowego jest proporcjonalna do kwadratu grubości, zmniejszenie grubości np. 10 może zmniejszyć straty 100-krotnie. Cienkie warstwy izolacyjne pomiędzy warstwami nie przewodzą prądu, skutecznie zakłócając ścieżkę krążących prądów i zmuszając je do ograniczenia się do małego przekroju poprzecznego każdego pojedynczego arkusza. Jest to najbardziej podstawowy i krytyczny cel laminowania rdzeń transformatora .
Inne istotne zalety laminowania
Choć zmniejszenie strat spowodowanych prądami wirowymi jest celem nadrzędnym, laminowana konstrukcja a rdzeń transformatora oferuje kilka innych znaczących zalet inżynieryjnych.
- Redukcja strat spowodowanych histerezą: Chociaż laminowanie dotyczy przede wszystkim prądów wirowych, zastosowanie cienkich arkuszy stali wysokiej jakości pomaga również zarządzać stratami spowodowanymi histerezą. Straty te wynikają z energii wymaganej do ciągłej zmiany orientacji domen magnetycznych w materiale rdzenia, gdy prąd przemienny zmienia kierunek. Stal krzemowa, preferowany materiał do laminowania, została zaprojektowana z określoną orientacją ziaren, aby zminimalizować energię wymaganą do odwrócenia pola magnetycznego.
- Zarządzanie ciepłem: Cienkie laminaty i ich powłoki izolacyjne pozwalają na bardziej efektywne odprowadzanie ciepła. Ciepło wytworzone w rdzeniu może łatwiej przedostać się na powierzchnię każdej laminacji i zostać usunięte przez układ chłodzenia transformatora, zapobiegając powstawaniu gorących punktów, które mogłyby uszkodzić rdzeń lub otaczającą izolację.
- Stabilność mechaniczna i redukcja hałasu: Układanie warstw laminowanych, często połączonych ze sobą za pomocą kleju, tworzy wytrzymały mechanicznie rdzeń, który jest w stanie wytrzymać ogromne siły magnetyczne występujące podczas pracy. Co więcej, klejenie może zmienić tryb wibracji rdzenia, redukując słyszalny szum często kojarzony z transformatorami. Niektóre projekty celowo łączą ze sobą grupy sześciu lub siedmiu warstw, zmuszając je do wibrowania jako pojedyncza, cięższa jednostka z niższą częstotliwością, co zmniejsza ogólny generowany hałas akustyczny.
Nauka o materiałach w laminowaniu rdzeni transformatorów
Skuteczność laminatu rdzeń transformatora zależy nie tylko od geometrii laminatów, ale także od materiałów, z których są wykonane. Wybór materiału polega na starannym wyważeniu właściwości magnetycznych, oporności elektrycznej, podatności na obróbkę mechaniczną i kosztu.
Stal krzemowa: standard branżowy
Najpopularniejszym materiałem do laminowania rdzenia transformatora jest stal krzemowa. Jest to stop żelaza z niewielką zawartością krzemu, zwykle do 6,5%. Dodatek krzemu spełnia kilka kluczowych funkcji:
- Zwiększona oporność elektryczna: Krzem zwiększa oporność elektryczną stali. Jest to kluczowa zaleta, ponieważ dodatkowo zmniejsza wielkość prądów wirowych, nawet przed laminowaniem rdzenia. Wyższa rezystancja działa jako pierwsza linia obrony przed stratami.
- Zmniejszone straty histerezy: Stal krzemowa charakteryzuje się korzystnymi właściwościami magnetycznymi, w tym wąską pętlą histerezy, co przekłada się na mniejsze straty histerezy podczas cyklu magnesowania.
- Zorientowane na ziarno vs. niezorientowane: Występ A rdzeń transformatora duży wpływ ma także struktura krystaliczna stali. Stal krzemowa o ziarnie zorientowanym jest przetwarzana w sposób, który wyrównuje domeny magnetyczne głównie w kierunku walcowania. Zapewnia to doskonałą przenikalność magnetyczną i mniejsze straty w rdzeniu, gdy strumień jest ustawiony w tym kierunku. Dlatego jest to materiał wybierany na transformatory mocy, w których ścieżka strumienia jest dobrze zdefiniowana. Z drugiej strony stal nieorientowana ma bardziej losową strukturę ziaren, zapewniając izotropowe właściwości magnetyczne. Jest to stosowane w zastosowaniach, w których kierunek strumienia może się zmieniać lub gdzie głównym problemem jest koszt.
Innowacyjne projekty rdzeni i materiały
Chociaż laminowana stal krzemowa jest głównym narzędziem w branży, stosowane są również inne materiały i konfiguracje, z których każdy wiąże się z określonym zestawem kompromisów.
- Rdzenie ferrytowe: Są one wykonane ze spiekanych materiałów ceramicznych, składających się z tlenków żelaza zmieszanych z innymi pierwiastkami metalicznymi. Mają wyjątkowo wysoką oporność elektryczną, skutecznie eliminując prądy wirowe. Dzięki temu idealnie nadają się do zastosowań wymagających wysokiej częstotliwości, np. w zasilaczach impulsowych, gdzie straty w stali byłyby niedopuszczalnie wysokie. Jednakże rdzenie ferrytowe mają niższą gęstość strumienia magnetycznego niż stal, co oznacza, że wymagają większych rdzeni przy tym samym poziomie mocy.
- Rdzenie amorficzne i nanokrystaliczne: Są one wykonane z niezwykle cienkich wstęg metalu, które szybko schładzają się ze stanu stopionego, tworząc niekrystaliczną lub amorficzną strukturę atomową. Materiał ten charakteryzuje się bardzo niskimi stratami histerezy. Jest jednak droższy i trudniejszy w produkcji oraz może być bardziej wrażliwy na naprężenia mechaniczne, co wymaga większej staranności podczas montażu rdzeń transformatora .
Konfiguracje laminowania: porównanie typów rdzeni
Geometria samych laminatów wpływa również na wydajność. Różne kształty rdzeni, takie jak rdzeń EI, toroidalny i rdzeń C, wykorzystują laminowanie na różne sposoby, aby zoptymalizować ścieżki strumienia, zminimalizować odpady i uprościć produkcję. Poniższa tabela ilustruje niektóre z tych kompromisów.
| Typ rdzenia | Kształt laminowania | Kluczowe zalety | Typowe zastosowania |
| Rdzeń EI (ułożony w stos) | Arkusze w kształcie E i I | Niski koszt produkcji, prosty montaż | Transformatory ogólnego przeznaczenia, zasilacze |
| Rdzeń toroidalny | Pasek ciągły nawinięty w pierścień | Wysoka wydajność, niski strumień wycieków, kompaktowość | Transformatory audio, instrumenty precyzyjne |
| Rdzeń C (rdzeń cięty) | Dwie połówki „C” z paska rany | Umożliwia łatwe wkładanie cewek, kontrolowane szczeliny powietrzne | Cewki indukcyjne dużej mocy, transformatory specjalistyczne |
Nowoczesne Techniki Produkcji
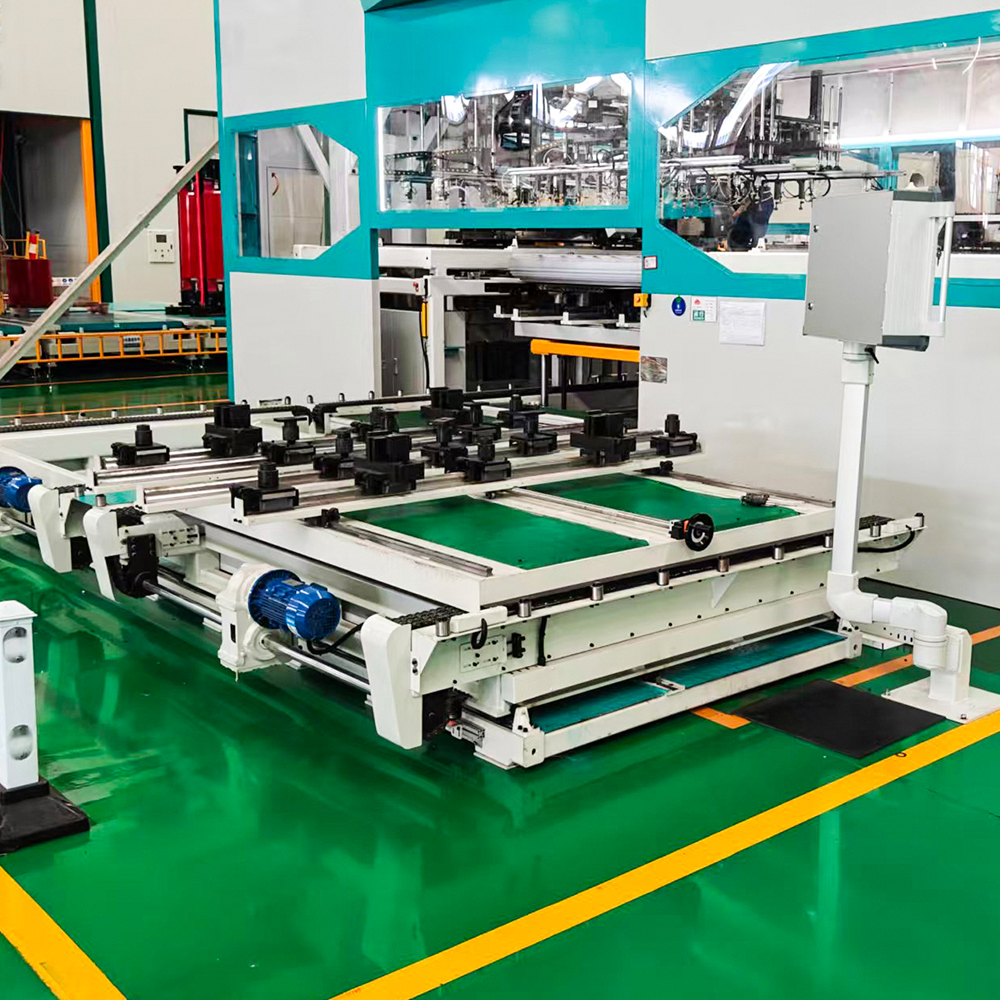
Proces tworzenia laminatu rdzeń transformatora ewoluowała od prostego ręcznego układania w wyrafinowane, zautomatyzowane procesy, które zapewniają precyzję, wydajność i optymalną wydajność.
Cięcie i tłoczenie
Podróż rozpoczyna się od dużej cewki stali krzemowej, która jest wprowadzana do szybkiej prasy tłoczącej. Prasa wykorzystuje specjalnie zaprojektowane matryce do wycinania poszczególnych warstw z taśmy stalowej. Proces ten jest bardzo wydajny i może wytworzyć tysiące warstw na minutę. Kształt laminowania jest podyktowany ostateczną geometrią rdzenia — kształtem „E” i „I” w przypadku rdzenia EI lub ciągłą spiralą w przypadku rdzenia toroidalnego. Nowoczesny park maszynowy pozwala na precyzyjną kontrolę procesu cięcia, zapewniając równomierność laminacji i brak defektów mogących mieć wpływ na właściwości magnetyczne.
Izolacja i układanie
Po cięciu laminaty pokrywane są warstwą izolacyjną. Często jest to cienka warstwa lakieru lub warstwa tlenku, jednak literatura patentowa ujawnia bardziej zaawansowane metody. Na przykład, kompozycję żywicy termoutwardzalnej zawierającą żywicę epoksydową i cząstki nieorganiczne można nakładać w celu jednoczesnego utworzenia warstwy izolacyjnej i klejącej. Ta dwufunkcyjna powłoka jest znaczącą innowacją. Klej spaja ze sobą laminaty, zwiększając stabilność mechaniczną i redukując wibracje, a właściwości izolacyjne utrzymują cząstki nieorganiczne, które zapobiegają kontaktowi metal-metal pomiędzy arkuszami.
Klejenie
Wczesne metody łączenia laminatów polegały na mechanicznym zaciskaniu gotowego stosu. Choć jest to nadal stosowane, coraz częściej zastępuje się je klejeniem. Niektóre nowoczesne metody polegają na nałożeniu wzoru cienkich perełek kleju na powierzchnię stali przed ułożeniem w stos. Podejście to ma kilka zalet: zmniejsza współczynnik przestrzenny (procent objętości rdzenia zajmowany przez stal), minimalizując niewielki wzrost strat w rdzeniu, który może wystąpić w przypadku powłok pełnopowierzchniowych. Ponadto warstwę kleju można zaprojektować tak, aby pochłaniała drgania mechaniczne, redukując słyszalny hałas transformatora. W niektórych zaawansowanych przykładach wykonania grupy sześciu lub siedmiu warstw są łączone ze sobą w pojedynczy podzespół, który jest następnie traktowany jako całość, co upraszcza końcowy proces układania w stosy.
Praktyczne kompromisy i decyzje projektowe
Chociaż laminowanie zapewnia ogromne korzyści, nie jest pozbawione kompromisów. Zrównoważony projekt uwzględnia te czynniki w celu optymalizacji całości rdzeń transformatora .
- Współczynnik przestrzenny: Laminaty i ich powłoki izolacyjne nie zajmują 100% fizycznej objętości rdzenia. Współczynnik przestrzenny lub współczynnik wypełnienia reprezentuje procent przekroju rdzenia, który jest w rzeczywistości stalą magnetyczną. Mniejszy współczynnik przestrzenny oznacza, że do osiągnięcia tej samej wydajności magnetycznej potrzebny jest większy rdzeń, co zwiększa rozmiar i wagę transformatora. Metody klejenia wykorzystujące cienkie, precyzyjne powłoki pozwalają zachować wysoki współczynnik przestrzenny, czasami ograniczając redukcję do mniej niż 0,5%.
- Rozważania dotyczące kosztów: Proces cięcia, powlekania i układania w stosy laminatów jest droższy niż odlewanie lub kucie litego rdzenia. Jednakże oszczędności operacyjne wynikające ze zmniejszonych strat energii w całym okresie życia transformatora znacznie przewyższają wyższe początkowe koszty produkcji. Co więcej, zastosowanie niedrogiego oprzyrządowania i wydajnych metod produkcji, takich jak konstrukcja rdzenia C-I, która łączy rdzeń cięty z laminowanym prętem „I”, stanowi podejście tańsze, ale nadal oferujące korzyści w zakresie wydajności charakterystyczne dla laminowania.
- Integralność mechaniczna: Rdzeń musi wytrzymać potężne siły elektromagnetyczne powstające podczas pracy. Siły te powodują rozszerzanie się i kurczenie rdzenia, a bez odpowiedniego połączenia laminaty mogą się ślizgać lub nadmiernie wibrować. Kleje i mechanizmy zaciskające zostały zaprojektowane tak, aby zabezpieczyć stos, zapewniając, że pozostaje on solidną, pojedynczą jednostką, która wytrzyma te naprężenia mechaniczne.
Często zadawane pytania (FAQ)
P1: Jaki jest główny cel laminowania rdzenia transformatora?
Głównym celem jest zmniejszenie strat spowodowanych prądami wirowymi. Dzieląc rdzeń na cienkie, izolowane arkusze, ścieżka prądów krążących zostaje zakłócona, co radykalnie zmniejsza straty energii w postaci ciepła.
P2: W jaki sposób laminowanie zmniejsza straty energii?
Laminowanie zmniejsza straty energii poprzez ograniczenie prądów wirowych do małego pola przekroju poprzecznego każdego pojedynczego arkusza. Ponieważ straty prądu wirowego są proporcjonalne do kwadratu grubości materiału, zastosowanie cienkich warstw drastycznie zmniejsza te straty.
P3: Jakie materiały są używane do laminowania rdzenia transformatora?
Najpopularniejszym materiałem jest stal krzemowa, wybierana ze względu na wysoką przenikalność magnetyczną i zwiększoną oporność elektryczną. Inne materiały obejmują ferryt stosowany w zastosowaniach wymagających wysokiej częstotliwości oraz stopy amorficzne lub nanokrystaliczne stosowane w zastosowaniach, w których wymagane są bardzo niskie straty.
P4: Dlaczego laminaty są od siebie izolowane?
Warstwa izolacyjna pomiędzy warstwami jest niezbędna, aby zapobiec przepływowi prądów wirowych z jednej warstwy do drugiej. Gdyby arkusze miały bezpośredni kontakt elektryczny, zasadniczo funkcjonowałyby jako pojedynczy, większy przewodnik, przywracając ścieżkę dla dużych prądów wirowych i niwecząc cel laminowania.
P5: Czy laminowanie wpływa na stabilność mechaniczną transformatora?
Tak. Chociaż poszczególne arkusze są cienkie, nowoczesne procesy produkcyjne wykorzystują kleje lub mechanizmy zaciskowe w celu połączenia laminatów w solidny, wytrzymały mechanicznie rdzeń. Zapobiega to wibracjom, redukuje słyszalny hałas i zapewnia, że rdzeń wytrzyma intensywne siły magnetyczne występujące podczas pracy.
-
Telefon komórkowy
+86-18351152766
-
E-mail
479279940@qq.com
-
Adres
Park nr 3, wioska Jiangcun, miasto Liangxu, dystrykt Jiangyan, miasto Taizhou, prowincja Jiangsu, Chiny


Prawa autorskie © Jiangsu Jingtianxia Electric Technology Co., Ltd. Wszelkie prawa zastrzeżone.Specjalizacja w produkcji rdzeni transformatorowych